- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






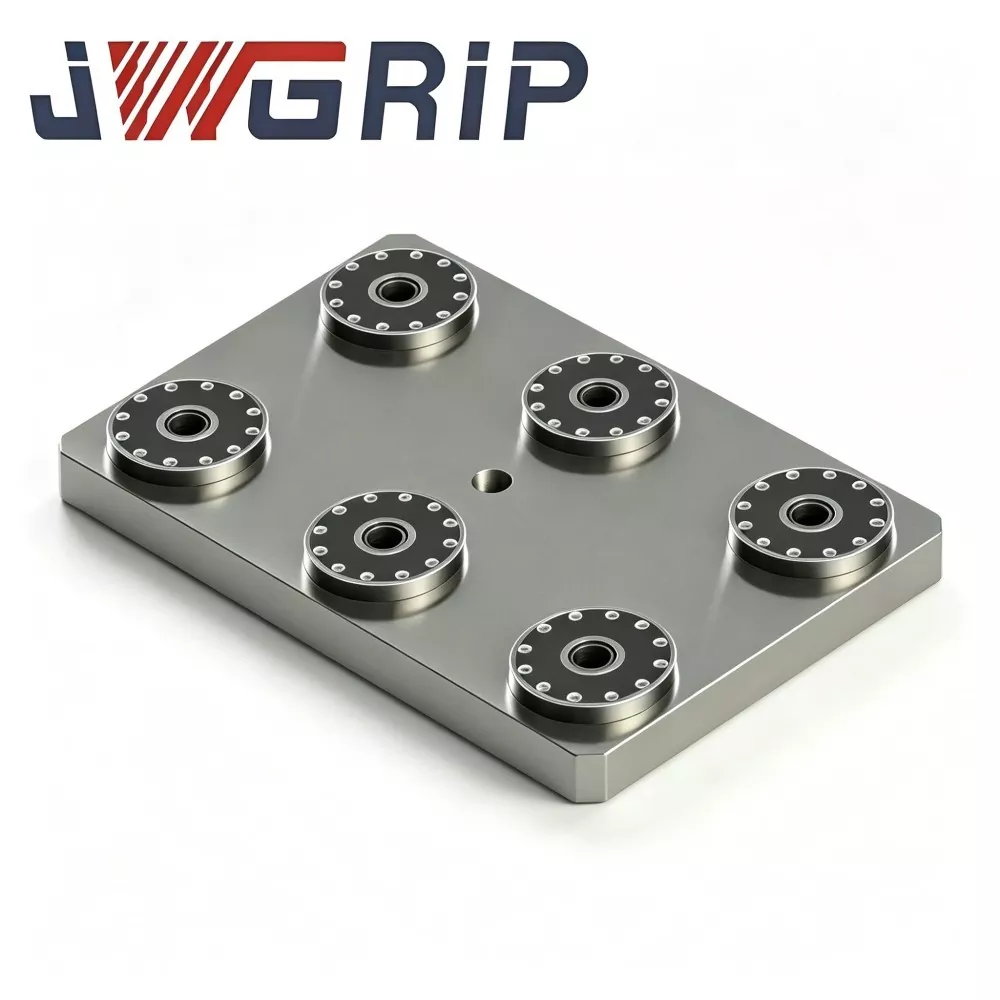
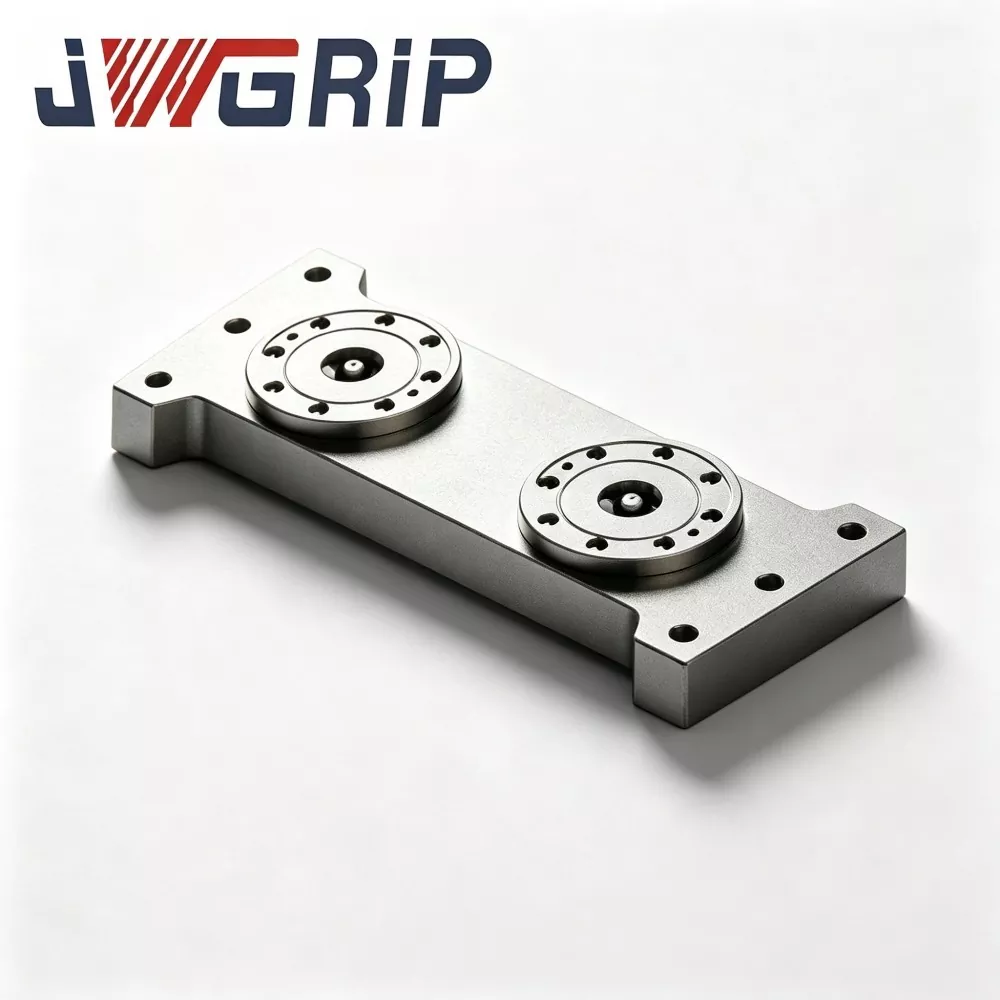
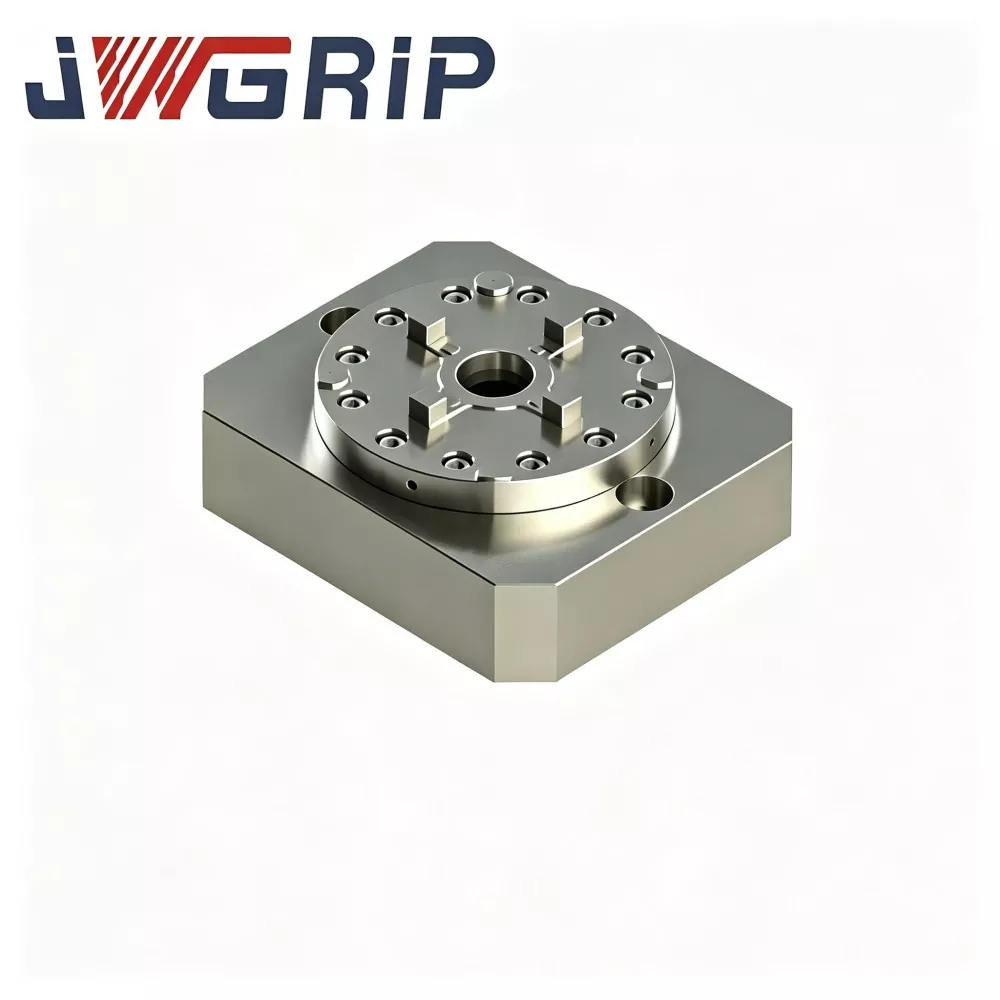
Placă de prindere cu punct zero în șase poziții
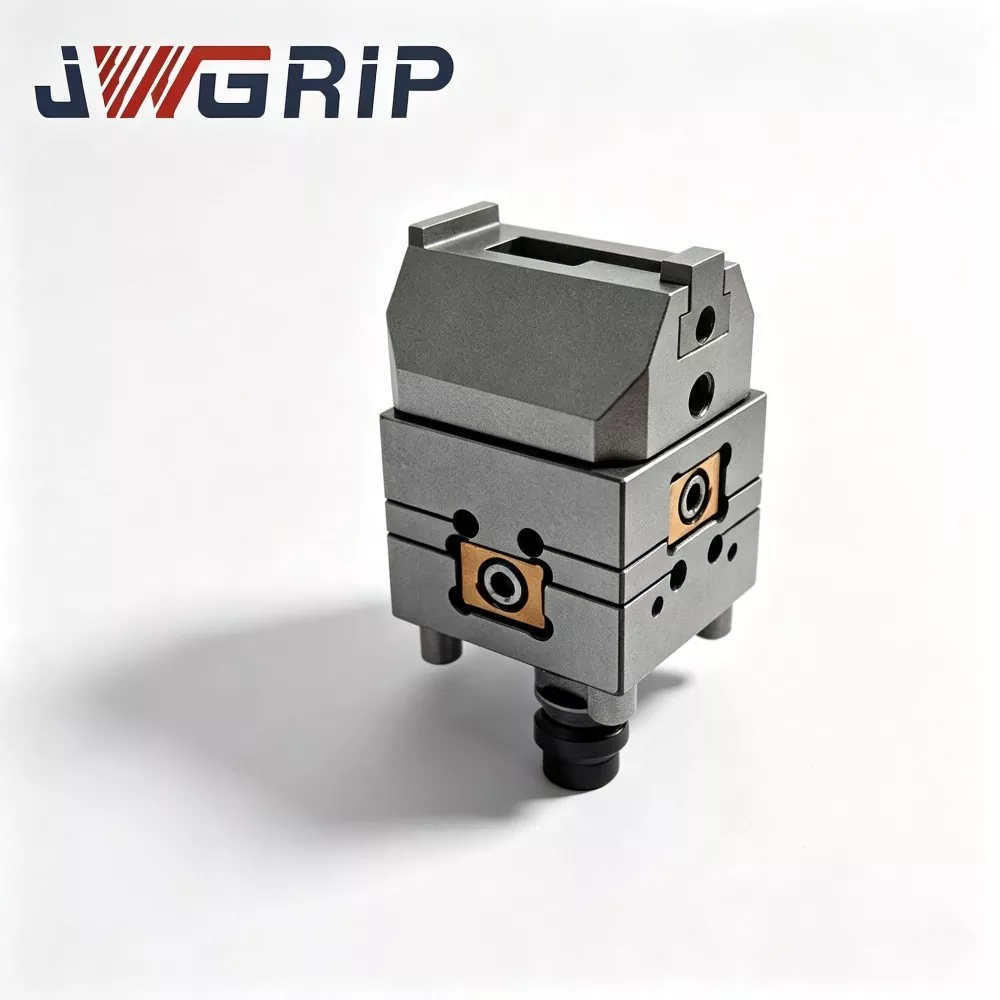
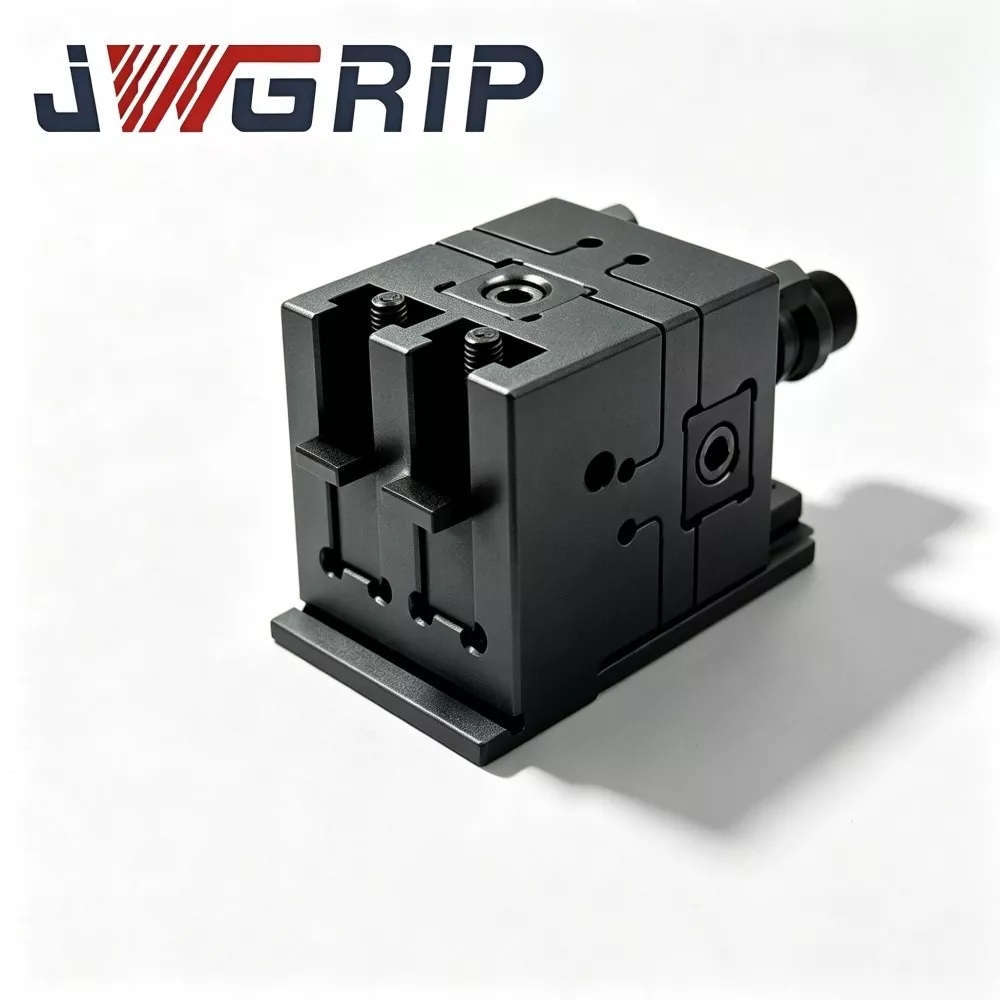
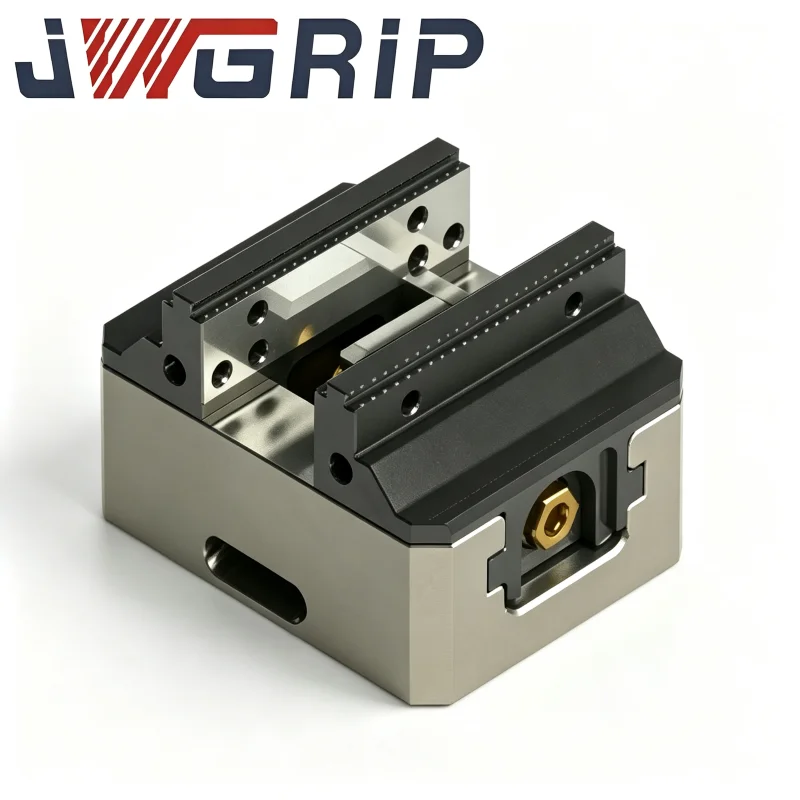
JWGRIP este producătorul și furnizorul plăcii profesionale de prindere cu șase poziții zero punct în China. Este un dispozitiv de prindere cu punct zero integrat cu mai multe stații, special conceput pentru scenarii flexibile de producție de frezare și șlefuire CNC de înaltă eficiență. Acest produs integrează șase unități independente de blocare cu punct zero pe o singură bază integrală rezistentă, realizând montarea simultană cu mai multe dispozitive și mai multe piese de prelucrat. Dispune de un design structural all-in-one fără asamblare modulară împrăștiată, care poate fi instalat direct pe mesele de lucru ale mașinilor-unelte și se potrivește cu sistemele de presetare offline pentru a îmbunătăți considerabil eficiența operațională generală a atelierelor de prelucrare de precizie.
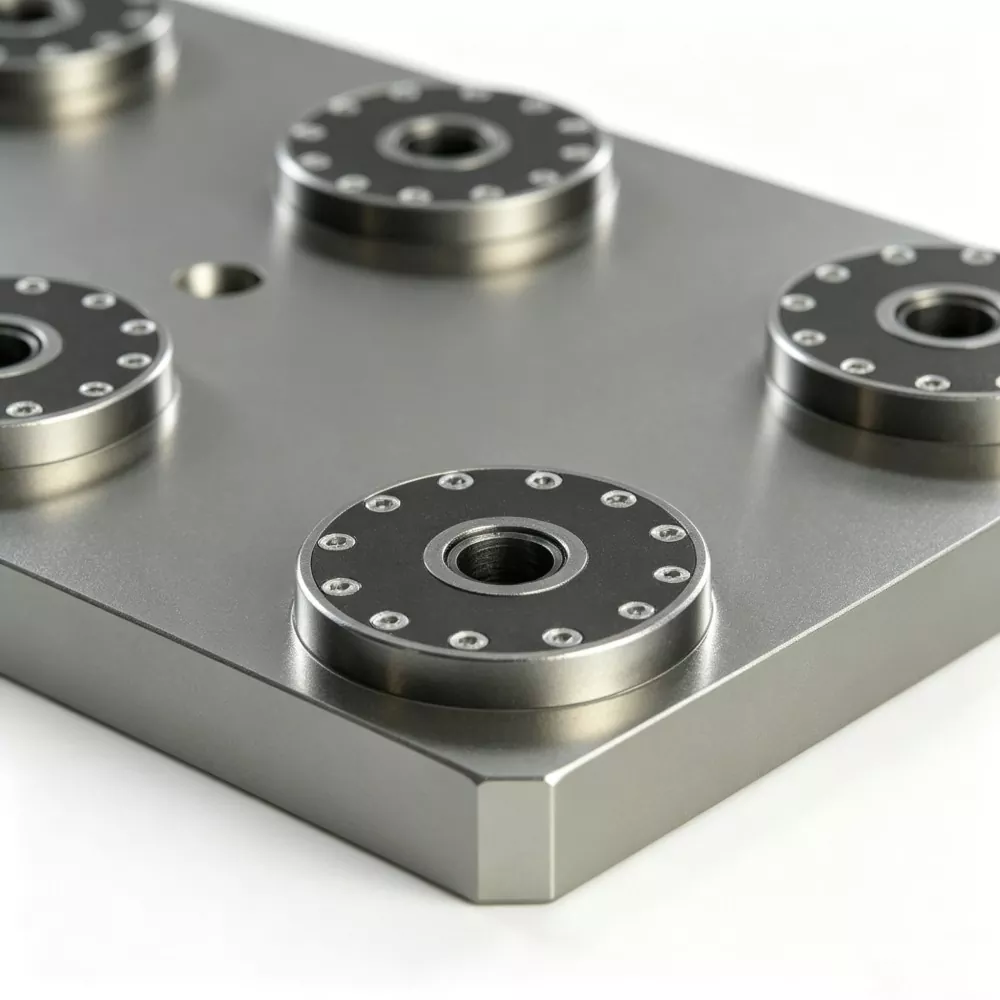
Placa de prindere cu șase poziții cu punct zero adoptă formarea integrală dintr-o singură piesă și tehnologia integrală de prelucrare de precizie. Întreaga placă de bază este supusă la frezare generală internă, tratament de reducere a tensiunilor și șlefuire de precizie unificată, cu toate cele șase găuri de poziționare cu punct zero finalizate printr-o prelucrare de prindere unică. Asigură în mod eficient o abatere minimă de poziție între stații și o precizie de poziționare repetată foarte consistentă a fiecărei stații. Fabricat din oțel turnat aliat de înaltă rezistență, cu tratamente multiple de îmbătrânire pentru eliminarea tensiunilor interne, produsul prezintă stabilitate structurală excelentă și rezistență la deformare la sarcini de tăiere și șlefuire pe termen lung.
Fiecare stație este echipată cu o structură de etanșare independentă, rezistentă la așchii, pentru a proteja componentele interne de blocare de lichidul de tăiere, așchii de metal și praful abraziv. Acceptă pre-prinderea offline a diferitelor dispozitive și piese de prelucrat, permițând blocarea sincronă sau independentă a șase stații în funcție de cerințele producției. Aplicat pe scară largă în procesarea în serie a inserțiilor de matriță, a pieselor aerospațiale de dimensiuni mici și a componentelor hidraulice de precizie, reduce în mod eficient frecvența de înlocuire a dispozitivelor de fixare și crește semnificativ eficiența generală a echipamentului centrelor de prelucrare verticale.
Ansamblu complet de hardware
Placa de prindere cu punct zero JWGRIP în șase poziții constă dintr-o bază din oțel aliat forjat dintr-o singură piesă, cu șase ansambluri de bucșe cu punct zero dispuse uniform pe un aspect circular de 360 de grade în jurul axei centrale. Componente complete:
· Suport de bază dintr-o singură bucată din oțel aliat forjat
· Șase grupuri de ansambluri de bucșe de poziționare cu punct zero în distribuție circulară cu unghi egal
· Circuit de distribuție pneumatică sincron încorporat
· Port principal de admisie a aerului comprimat
· Interfață de ieșire a semnalului de stare de blocare NPN
· Găuri pentru scufundare pentru montarea mesei de lucru
· Plăci de acoperire de protecție pentru stațiile inactiv
Moduri de producție
Modul 1: Modul complet de producție în masă cu șase stații
1. Asigurați ferm placa de prindere cu șase poziții pe masa de lucru cu mașini-unelte CNC.
2. Așezați șase baze de fixare preinstalate cu știfturi de tragere cu punct zero D20, respectiv, pe cele șase stații circulare de localizare.
3. Alimentați 0,5-0,7 MPa cu aer comprimat; circuitul de aer sincron intern antrenează șase ansambluri de bucșe pentru a bloca simultan.
4. Ieșirile semnalului de confirmare a blocării către sistemul CNC; mașina execută programe de prelucrare și finalizează tăierea pentru șase piese de prelucrat de tip rotativ într-un singur ciclu.
5. La terminarea prelucrării, eliberați presiunea aerului pentru deblocare; șase dispozitive pot fi îndepărtate într-o singură etapă de manipulare.
Modul 2: Modul de activare selectivă a stației parțiale
1. Activați doar 2-5 stații pentru comenzi cu volum redus.
2. Așezați plăci de acoperire de protecție potrivite peste stațiile de mers inactiv rămase pentru a bloca pătrunderea așchiilor și a lichidului de tăiere în bucșe.
O singură unitate hardware acoperă atât eșantionarea de volum redus, cât și producția de masă de volum mare. Nu există nicio cerință de a cumpăra mai multe dispozitive cu cantități diferite de stații.
Notă de orientare
· Semifabricatele din oțel aliat forjat trec prin prelucrare brută, semifinisare plus cicluri duble de îmbătrânire pentru eliberarea tensiunilor. Stațiile dispuse circular sunt foarte sensibile la deformarea substratului. Tensiunea reziduală neeliberată va schimba pozițiile stației și unghiurile de indexare în condiții de fluctuație de temperatură și vibrații continue de tăiere, rupând consistența dimensională pe șase piese de prelucrat.
· Găurile de montare pentru toate cele șase bucșe de poziționare sunt șlefuite pe o polizor cu 5 axe în cadrul unei configurații de prindere unică, asigurând precizia indicelui stației și coaxialitatea cu mai multe stații.
· Bucșele de poziționare folosesc oțel pentru rulmenți de înaltă duritate; alezajele interioare primesc călire plus super-finisare de honuire.


Îmbunătățiri tehnologice
1. Dispunerea circulară cu unghi egal calibrată din fabrică asigură acuratețea indexării și coaxialitatea cu mai multe stații În comparație cu asamblarea manuală la fața locului a șase mandrine discrete cu un singur centru, această placă monolitică elimină denivelările de indexare și abaterile coaxiale cauzate de eroarea umană de montare. Performanța dimensională consecventă pentru șase piese prelucrate este garantată la nivel de hardware.
2. Eliminați aspectul cu mai multe stații la fața locului și lucrările de calibrare repetate care indică cadranul După montarea și fixarea plăcii, producția poate începe imediat. Operatorii nu mai ajustează fiecare poziție a mandrinei unul câte unul pe mașină, scurtând foarte mult timpul de schimbare a lotului.
3. Comutarea flexibilă între producția de masă și eșantionarea în loturi mici Acceptă rulări complete cu șase stații de mare debit, precum și operarea cu stații parțiale pentru comenzi cu volum redus. Stațiile inactiv sunt pur și simplu acoperite de plăci de protecție. Nu este nevoie să stocați mai multe corpuri de iluminat cu un număr diferit de stații, iar presiunea din inventarul pieselor de schimb este redusă.
4. Evitați riscurile de deplasare a stației obișnuite pentru rețelele multi-mandrine discrete Pozițiile stației sunt fixate permanent pe baza monolitică. Slăbirea șuruburilor și schimbarea treptată a stației declanșate de vibrațiile de tăiere pe termen lung (o problemă frecventă cu matricele de mandrine asamblate) nu pot apărea, reducând riscurile de dimensionare a lotului în afara specificațiilor.
5. Reutilizați elementele existente de fixare D20 cu puncte zero-punct de tragere. Bazele de fixare existente pot fi reutilizate după montarea ulterioară a elementelor de fixare standard D20 cu punct zero. Remanufacturarea completă a corpurilor de iluminat este inutilă, iar investiția anterioară în corpuri de iluminat este păstrată.
6. Adaptabil pentru funcționarea manuală în atelier și pentru modernizarea liniilor de automatizare Porturile pneumatice standardizate și interfețele de semnal rezervate acceptă schimbarea manuală a dispozitivelor de fixare. Se poate conecta cu roboți de prindere pentru a realiza încărcarea-descărcarea automată pentru matrice circulară de dispozitive cu șase stații.
Cazuri reale
Cazul 1: Uzina de fabricare a componentelor
Anterior, clientul a aranjat manual șase mandrine cu punct zero cu un singur centru în rețele circulare pe mesele mașinii.
· Fiecare configurație de comandă nouă a consumat 2,5-4 ore pentru calibrarea aspectului și a indicatoarei cadranului
· Tăierea vibrațiilor a schimbat lent pozițiile stației, necesitând verificarea săptămânală a indexării și coaxialității
După instalarea plăcii de prindere cu punct zero JWGRIP în șase poziții:
· Producția începe imediat după montare, fără proceduri complexe de aranjare și calibrare
· Dispersia dimensională între șase piese prelucrate scade considerabil
· Fluxurile de lucru săptămânale de reverificare a stației sunt eliminate și timpul de funcționare efectiv al mașinii crește.
Cazul 2: Atelier de componente ale carcasei rulmentului
Fabrica se confruntă cu volume de comenzi puternic fluctuante: producția de masă în sezonul de vârf necesită prelucrare simultană din șase părți pentru un randament ridicat; comenzile de loturi mici în afara sezonului necesită doar 2-3 piese de prelucrat pe ciclu. Cu placă de prindere în șase poziții JWGRIP:
· Rulează modul stație completă în perioadele de volum maxim; comutați la modul stație parțială pentru lucrări cu loturi mici
· Costurile de achiziție și depozitare pentru mai multe corpuri de iluminat separate cu scop special sunt reduse.
Verificarea calității
Toate plăcile de prindere în șase poziții cu punct zero JWGRIP completează procesele complete de forjare, tratament termic, prelucrare CNC, șlefuire și asamblare internă; fără externalizare OEM completă.
Flux de lucru complet de producție
1. Forjare semifabricată din oțel aliat
2. Prelucrare brută
3. Primul îmbătrânire pentru ameliorarea stresului
4. Semifinisare
5. Îmbătrânirea secundară pentru ameliorarea stresului
6. Polizor cu 5 axe: șlefuiți toate cele șase găuri de montare a bucșei sub o singură configurație de prindere
7. Bucșă prin presare
8. Asamblarea și etanșarea circuitului de aer sincron intern
9. Test de menținere a presiunii de etanșeitate la aer
10. Inspecție CMM pentru indexarea stației, coaxialitatea și precizia repetării poziționării pe stație
11. Tratament de protecție împotriva ruginii
12. Ambalaj rezistent la șoc de export
Lista de verificare a inspecției
· Test independent de repetare a preciziei de poziționare pentru fiecare stație
· Metrologie CMM pentru precizia de indexare cu șase stații, coaxialitate și poziție relativă între stații
· test de etanșeitate a reținerii aerului de 5 minute; cădere de presiune maximă admisă ≤0,02 MPa
· Test funcțional de blocare-deblocare sincronă ciclic care acoperă toate cele șase stații
Precizia indexului și coaxialitatea celor șase stații sunt complet verificate înainte de expedierea din fabrică. Nu este necesară calibrarea poziției relative pe mașină de la clienți. Fiecare unitate este livrată cu fișa cu date de inspecție CMM originală pentru arhivarea echipamentelor de fixare.
Ghid de evaluare
1. Prioritizează evaluarea cerințelor procesului: acest produs vizează piese rotative/în formă inelară care necesită prelucrare simultană a mai multor piese. Luați în considerare soluții alternative de fixare cu punct zero pentru piesele de prelucrat care nu sunt rotative. Verificați contururile dispozitivului pentru a asigura zero interferențe fizice între stațiile adiacente.
2. Confirmați specificațiile la fața locului pentru șuruburi cu punct zero. Versiunea standard se potrivește cu știfturi de tragere D20. Ansamblurile de bucșe personalizate pot fi dezvoltate la cerere pentru dimensiuni alternative ale știftului de tragere.
3. Pentru integrarea liniei de automatizare: garantați o presiune stabilă a sursei de aer în atelier în intervalul 0,5-0,7 MPa și rezervați punctele IO de semnal PLC NPN.
4. Calculați înălțimea totală de stivuire a piesei de prelucrat plus dispozitivul de fixare. Evaluați riscurile de coliziune pentru sculele de tăiere și înclinarea axului cu 5 axe. Trimiteți desenele piesei de prelucrat echipei tehnice JWGRIP pentru evaluarea interferențelor dacă aveți incertitudini.
Specificatii tehnice
· Strângeți șuruburile de fixare a plăcii respectând strict cerințele privind valoarea cuplului din manualul de utilizare JWGRIP. Este interzisă strângerea violentă cu un cuplu excesiv. Deformarea substratului va distruge precizia și coaxialitatea indexării stației circulare.
· Instalați filtrul ulei-apă la partea frontală a admisiei aerului. Umiditatea și impuritățile care intră în bucșe provoacă rugină și abraziune, ceea ce duce la o deplasare a preciziei.
· Pulverizați aerosol lubrifiant uscat pe fiecare bucșă cu punct zero după fiecare 80-100 de ore de lucru cumulate. Uleiul lichid de motor este strict interzis, deoarece uleiul captează așchii metalici și declanșează defecțiuni de blocare a bucșei.
· Curăţaţi prin suflare toate bucşele de poziţionare şi feţele de referinţă cu aer comprimat la fiecare schimbare de treaptă.
· Montați plăci de acoperire de protecție potrivite pe stațiile de repaus pentru a preveni așchiile și lichidul de tăiere să invadeze ansamblurile bucșe.
· Evitați impactul cu obiecte grele care lovește fețele de referință ale plăcii. Deformarea substratului indusă de coliziuni va deteriora indexarea stației circulare și coaxialitatea și cu greu poate fi reparată.
· Nu operați niciodată peste capacitatea de încărcare nominală a unei singure stații.
Ambalare și transport
· Ambalare: carcasă din lemn masiv rezistent la șocuri de calitate pentru export, cu tampon interior din spumă groasă pentru a proteja suprafețele circulare de localizare a datelor în timpul tranzitului maritim pe distanțe lungi.
· Timp de livrare standard: 17-23 zile lucrătoare. SKU-urile standard selectate sunt păstrate în stoc pentru expediere rapidă.
Asistență post-vânzare
· Garanție: garanția de 12 luni pentru unitatea completă acoperă defectele de fabricație, cu excepția daunelor cauzate de oameni. Revendicările calificate beneficiază de reparații gratuite sau înlocuirea pieselor de schimb.
· Resurse tehnice: sunt furnizate documente și desene de operare online.
· Serviciul plătit: asistența tehnică plătită de la distanță este disponibilă pentru proiectele de comandă în vrac.
· Modificare personalizată: acceptă ajustarea diametrului stației circulare, modificarea cantității stației și modificarea specificațiilor de tragere.
· Evaluarea eșantionului: eșantionul de evaluare poate fi aranjat; cumpărătorul își asumă costul de transport al eșantionului.
FAQ
Î1: Poate funcționa placa de prindere cu punct zero JWGRIP cu șase poziții doar cu stațiile parțiale activate?
A: Da. Montați plăci de acoperire de protecție pe stațiile inactiv; acest lucru nu va afecta performanța plăcii principale. Acceptă atât scenarii de eșantionare cu volum redus, cât și scenarii de lucru în producție în masă.
Î2: Care este diferența esențială față de șase mandrine discrete cu un singur centru dispuse în matrice?
R: Placa monolitică cu șase poziții finalizează calibrarea de indexare și coaxialitate din partea fabricii, eliminând aspectul la fața locului și lucrările de indicare a cadranului. Rețelele discrete cu un singur mandrina se bazează pe deplin pe calibrarea manuală pe mașină și suportă riscuri legate de schimbarea stației în cazul vibrațiilor de tăiere de lungă durată.
Î3: Pot fi reutilizate bazele mele existente D20 cu punct zero?
R: Bazele de fixare asamblate cu știfturi standard D20 de tragere cu punct zero pot fi utilizate direct.
Î4: Placa de prindere cu punct zero JWGRIP în șase poziții poate fi instalată pe mașini-unelte CNC cu 5 axe?
R: Poate fi aplicat în condiții fără coliziuni. Calculați înălțimea totală a dispozitivului de fixare și a piesei de prelucrat în faza de selecție și evaluați riscul de coliziune cu înclinarea axului.
Perspectivă asupra deciziei de achiziție
Mulți producători care produc componente inelare rotative se confruntă cu două opțiuni nesatisfăcătoare: fie cheltuiesc ore mari de muncă asambland la fața locului matrice multi-mandrine, fie achiziționează dispozitive de fixare speciale dedicate la prețuri mari pentru prelucrarea simultană a șase piese.
Placa de prindere cu punct zero JWGRIP în șase poziții oferă o bază monolitică prefabricată cu șase stații circulare distribuite uniform. Elimină calibrarea complexă la fața locului, păstrând în același timp universalitatea de schimbare rapidă a punctului zero, astfel încât corpurile de iluminat să nu devină învechite după comutarea specificațiilor de comandă. Este potrivit pentru producția în masă de piese de tip rotativ, cum ar fi flanșe, carcase de rulmenți și matrițe de tip inel. Dacă strângerea simultană în șase părți este necesară doar rar, evaluați cu atenție raportul intrare-ieșire înainte de a plasa comenzi.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri