- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Producător de menghine cu bază rotundă cu autocentrare pentru fixare de precizie
În calitate de furnizor de echipamente inițiale de menghine cu autocentrare cu bază rotundă,JWGRIPproduce corpuri forjate turnate cu bază circulară, ansambluri de fălci cu deschidere largă și flanșe de conectare cu punct zero compatibile cu rotație, cu validare a repetabilității rotaționale pentru ateliere de prelucrare cu cinci axe și integratori de dispozitive cu indexare unghiulară frecventă a piesei de prelucrat. Acest hardware de prindere cu bază circulară permite reorientarea piesei de prelucrat fără a îndepărta piesele din dispozitive de fixare.
Poate forma stații de strângere multifuncționale asociate cu menghina cu autocentrare pentru utilizare grea din seria H125 șiSeria de paleți Zero Point, acoperind frezarea grea cu orientare fixă și prelucrarea unghiulară indexată pe mai multe suprafețe. În timpul producției, sunt aplicate controale stricte ale dimensionale a rulării circulare și a sincronizării maxilarului.
Deficiențe comune ale dispozitivului de fixare
Multe ateliere cu cinci axe se bazează pe unități de menghină cu bază pătrată pentru lucrul de indexare unghiulară. Menghinele cu bază pătrată necesită ca operatorii să deblocheze, să se rotească și să formeze din nou întregul dispozitiv de fixare ori de câte ori este nevoie de un nou unghi pentru piesa de prelucrat. Această reajustare repetată consumă cantități mari de timp valoros de funcționare a mașinii și muncă manuală.
Ce risc va aduce reindexarea manuală pentru componentele produse în loturi?
De fiecare dată când eliberați și repoziționați un dispozitiv, poate fi introdusă o nouă eroare de poziționare. Deviația unghiulară cumulată va face ca caracteristicile cu suprafețe multiple să nu se alinieze, rezultând piese neconforme care nu pot îndeplini cerințele de toleranță geometrică a desenului.
Cum pot magazinele să reducă munca manuală a cadranului pentru poziționarea unghiulară?
Unele fabrici încearcă mese rotative asociate cu menghine obișnuite cu bază plată. Această combinație mărește dramatic înălțimea totală a stivuirii. Înălțimea totală excesivă crește probabilitatea de coliziune a sculei și reduce deplasarea efectivă a axei Z disponibilă pentru îndepărtarea efectivă a materialului.
Este strângerea cu bază circulară utilă numai pentru prelucrarea continuă cu rotație completă?
Dimpotrivă. Cele mai multe scenarii practice de producție folosesc operațiuni discrete de indexare și blocare. Baza circulară permite operatorilor să stabilească mai multe unghiuri de lucru fixe, să blocheze structura în mod rigid și să execute frezare sau găurire stabilă fără filare continuă în timpul ciclurilor de tăiere.
Diferențele funcționale
Menghină cu autocentrare cu bază rotundă cu gamă largă de prindere: oferă o deschidere foarte largă a fălcilor, păstrând în același timp capacitatea de rotație a bazei circulare. Se potrivește diverse dimensiuni ale semifabricatului, de la semifabricate mici și compacte până la piese de prelucrat cu profil relativ lat. Operatorii pot gestiona piese de dimensiuni variate fără a schimba frecvent întregul ansamblu de menghină.
Menghină cu autocentrare cu bază rotundă de rezistență pentru prelucrare cu 5 axe: Construită cu structură de bază circulară îngroșată și mecanism de blocare intern întărit. Susține forțe puternice de tăiere generate în timpul frezării cu cinci axe pentru îndepărtarea materialelor grele. După indexarea unghiului, structura de blocare elimină micro-vibrațiile care altfel ar degrada finisarea suprafeței.
Menghină CNC cu autocentrare cu bază rotundă de înaltă precizie: optimizată pentru lucrări critice de toleranță de înaltă precizie. Controlul strict al deplasării circulare și componentele sincrone ale fălcilor fin finisate mențin abaterea de centrare minimă chiar și după zeci de cicluri de indexare și blocare. Se potrivește pieselor legate de mucegai și fabricarea de componente mecanice de precizie.
Ghid de operare
Cum echilibrați flexibilitatea rotativă și rigiditatea stării statice după indexare? Capacitatea de rotație liberă nu înseamnă nimic dacă unitatea nu se poate bloca ferm odată ce atingeți unghiul țintă. Finalizați întotdeauna aplicarea completă a cuplului de blocare înainte de a începe orice trecere de tăiere. Blocarea parțială va produce o mică deriva unghiulară sub sarcina de tăiere.
Ce greșeli apar frecvent la amestecarea feroneriei cu bază circulară cu sculele cu punct zero? Utilizatorii confundă uneori funcția de rotație a menghinei în sine cu mișcarea de rotație de la axele mașinii. Baza circulară oferă presetarea unghiulară manuală la nivel de dispozitiv; nu înlocuiește axele rotative ale mașinii native cu cinci axe. Înțelegerea greșită a acestei funcții va crea setări de referință de programare greșite.
Cum ar trebui să selectați configurația falcilor pentru setările cu bază rotativă? Fălcile dure funcționează bine pentru semifabricate solide simetrice obișnuite. Când prindeți piese neregulate turnate sau forjate, ar trebui să fie adoptate inserții prelucrabile cu fălci moi pentru a crea contururi de contact potrivite, prevenind încărcarea punctuală parțială în timpul strângerii rotite.
Cum se construiesc stații de prindere în mod mixt cu feronerie complementară de prindere a lucrării?
Ce scenarii de aplicație se potrivesc implementării combinate alături de menghina autocentrabilă pentru utilizare grea din seria H125?
Fabricile care primesc comenzi mixte pot echipa unele poziții de mașini cu unități de bază circulară pentru lucrări indexate în mai multe unghiuri, iar alte stații cu menghine cu bază pătrată de rezistență pentru frezare cu orientare fixă și forță mare. Acest aspect optimizează alocarea resurselor pentru lucrările primite în ordine mixtă.
Ce avantaje practice vin din asocierea cu seria de paleți Zero Point?
Menghina cu bază circulară poate fi montată pe paleți în afara anvelopei de lucru a mașinii. Operatorii termină strângerea piesei de prelucrat și presetarea unghiului pe banc, apoi transferă întregul ansamblu pe mandrinele de localizare de pe partea mașinii. Reduce foarte mult timpul de configurare și indexare pe mașină.
Ce riscuri legate de greutate trebuie prevenite?
Baza circulară adaugă o masă structurală suplimentară. Calculați masa totală combinată a menghinei plus semifabricatul brut. Confirmați că sarcina utilă a mesei rotative a mașinii și sarcina nominală a paleților nu sunt niciodată depășite. Supraîncărcarea va afecta precizia mesei mașinii și va accelera uzura mecanică.
Repere materiale și de fabricație
Corpul de bază circular adoptă oțel aliat turnat-forjat integrat. Suprafețele rotative de împerechere trec printr-o șlefuire de precizie în mai multe etape pentru a controla eroarea de rulare circulară. Componentele interne de blocare a indexului folosesc oțel carburat și călit pentru a rezista la uzura din ciclurile repetate de reglare a unghiului. Ansamblurile de transmisie sincronă cu fălci mențin performanța stabilă de autocentrare, indiferent de poziția de rotație a bazei.
Fiecare unitate finită trece inspecția rotativă, testarea preciziei de centrare și verificarea rezistenței de blocare înainte de a părăsi atelierul de producție. Dimensiunile flanșei de montare mențin compatibilitatea cu interfețele principale pentru paleți cu punct zero.
Opțiunile personalizabile acoperă limitele de deschidere ale fălcilor modificate, baze circulare cu înălțime specială și dispoziții non-standard ale orificiilor de montare pentru a satisface cerințele unice de fixare pe cinci axe.
Note operaționale
Golurile de împerechere rotative vor acumula treptat așchii fine și reziduuri de lichid de răcire pe parcursul ciclurilor de producție. Reziduurile prinse între suprafețele de contact rotative vor introduce eroare de deplasare și vor slăbi etanșeitatea de blocare. Curățarea de rutină asistată de dezasamblare a interfețelor rotative nu poate fi omisă. Chiar și hardware-ul cu bază circulară bine fabricat va suferi o scădere a repetabilității unghiulare dacă se acumulează resturi în spațiile de degajare rotative în timpul producției continue pe termen lung.





- View as
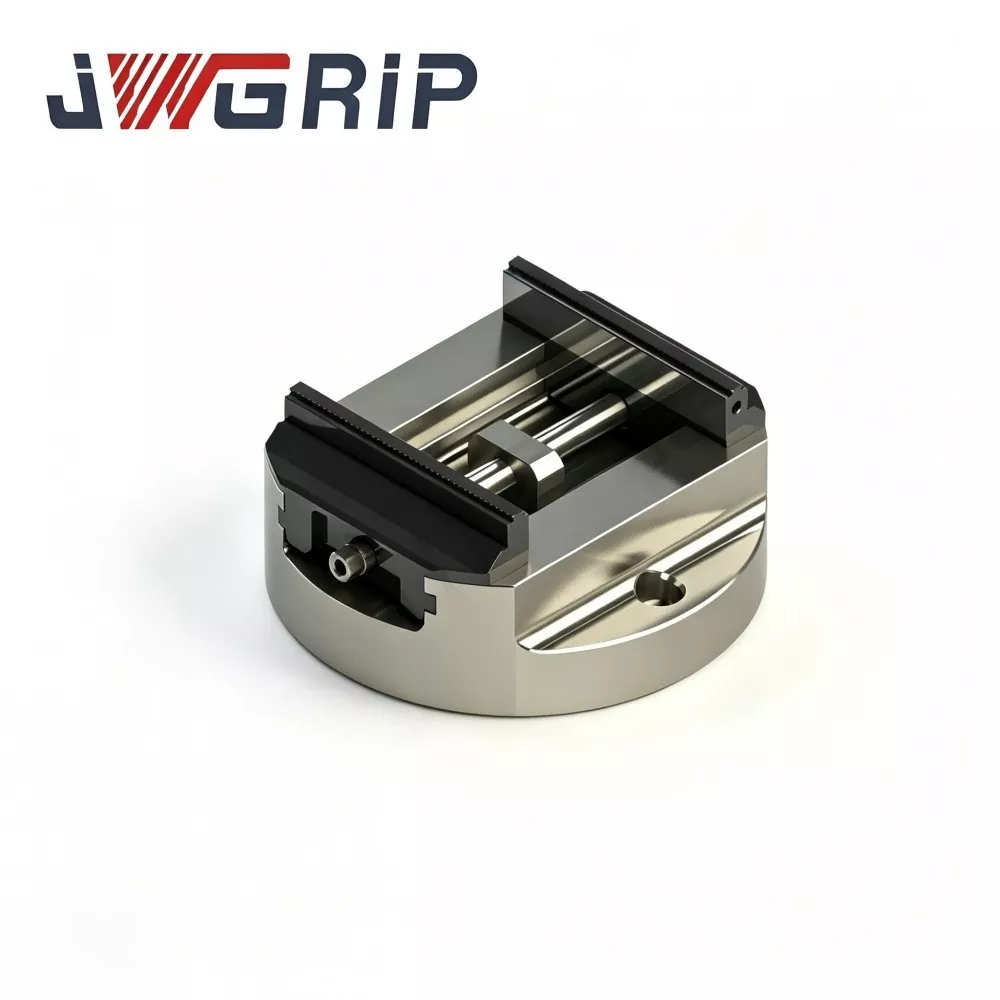
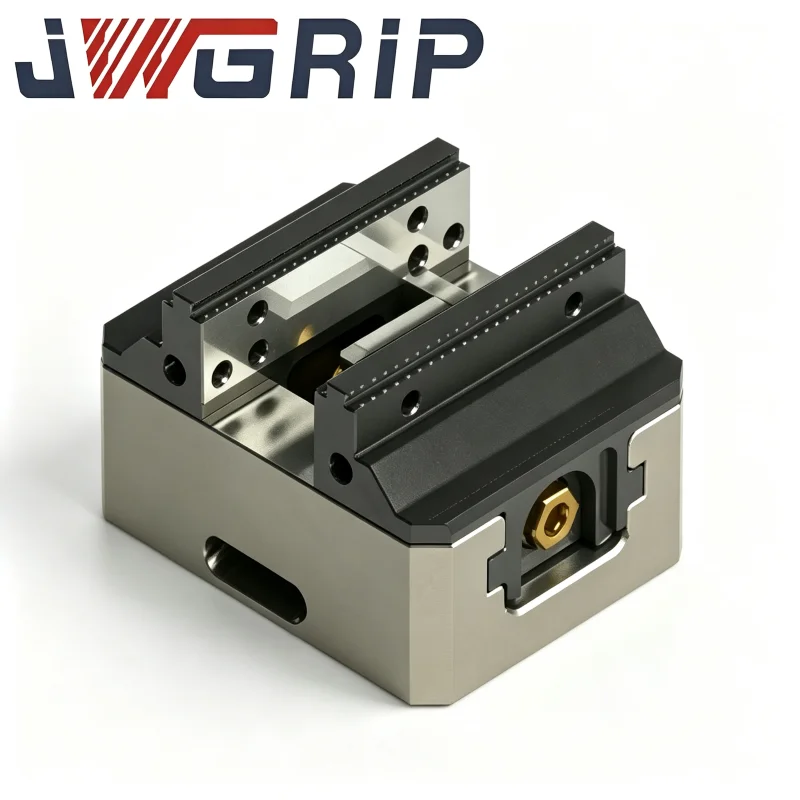
Menghină CNC cu bază rotundă de înaltă precizie cu autocentrare
JWGRIP este producătorul și furnizorul profesionist de menghină CNC cu autocentrare cu bază rotundă personalizată de înaltă precizie pentru prelucrarea pe 5 axe în China, cu modele standard în stoc pentru livrare rapidă la nivel mondial. Este un dispozitiv de fixare CNC integrat de înaltă precizie, proiectat profesional pentru operațiuni complexe de prelucrare CNC cu 5 axe și multi-axe. Adoptând corp din fontă ductilă premium și structură de ghidare întărită prin inducție, integrează performanțe de prindere repetabile ultra-înalte, aspect compact care economisește spațiu și stabilitate de tăiere cu rigiditate ridicată într-o singură unitate integrată.
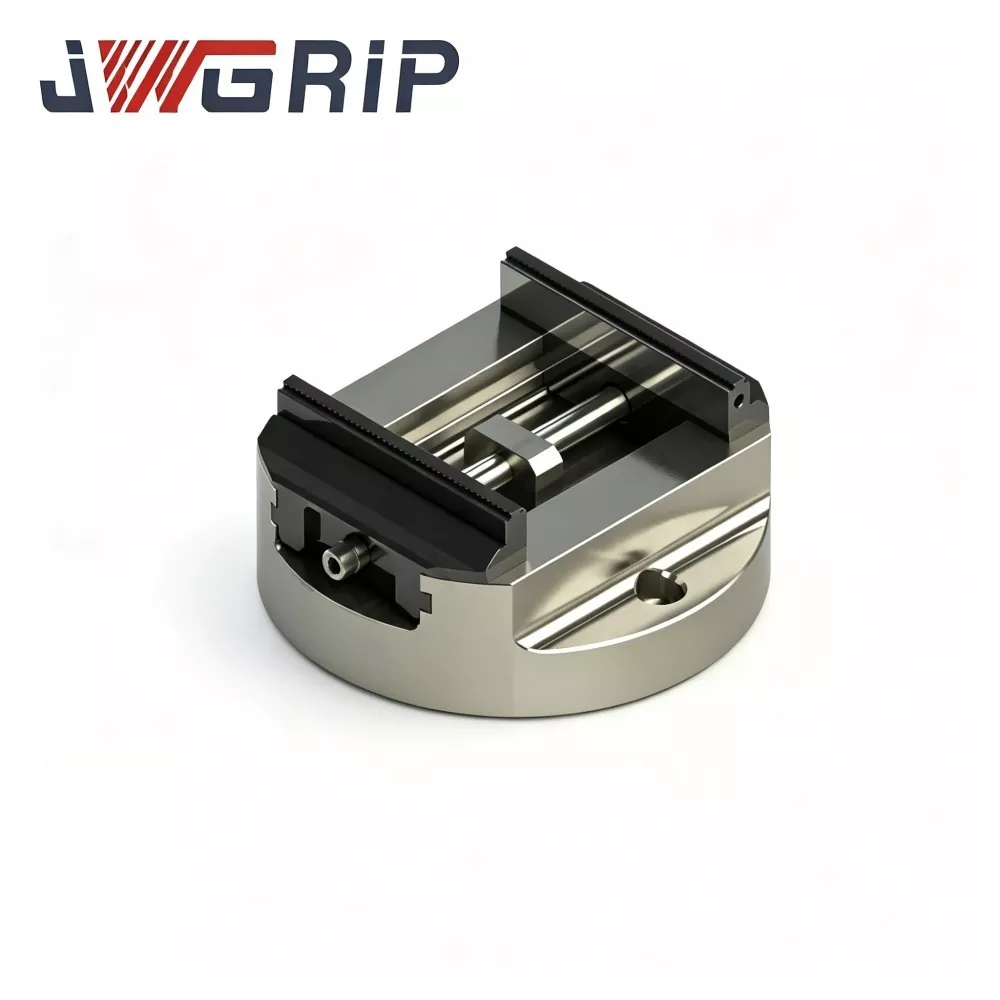
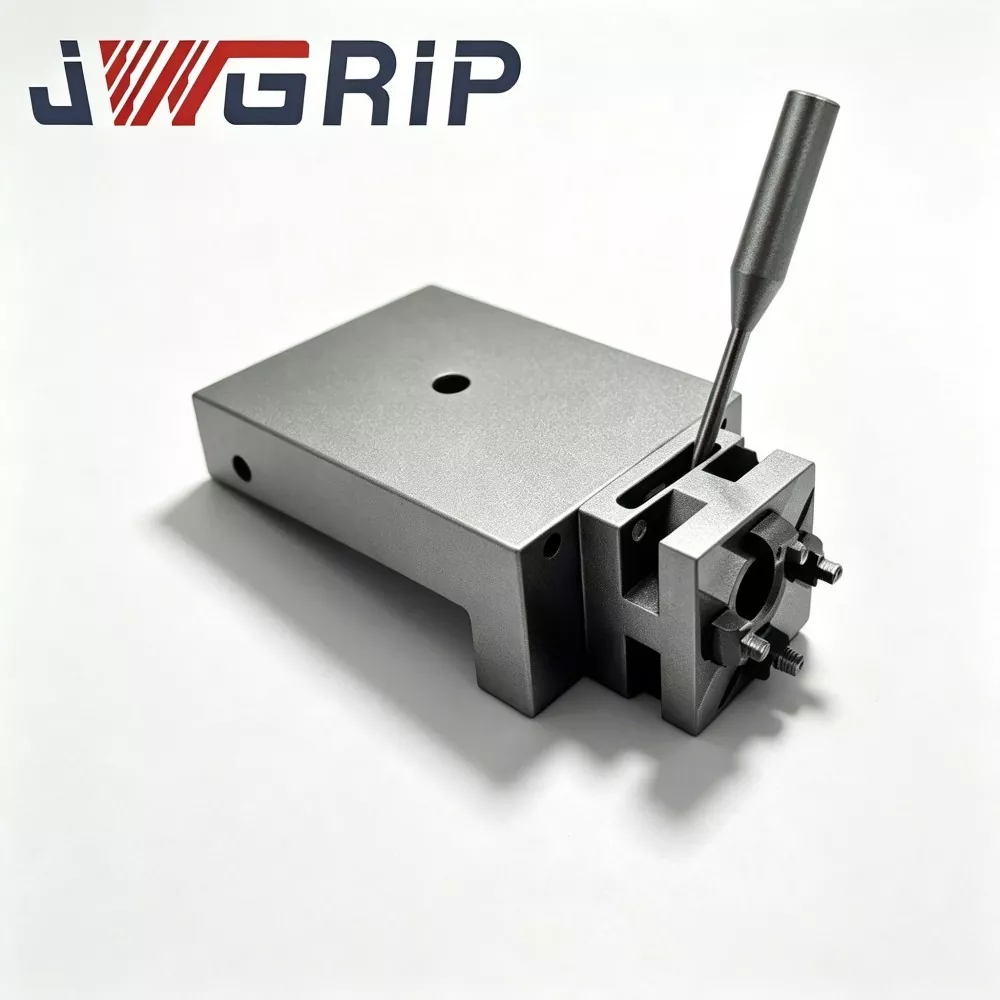
Menghină cu autocentrare cu bază rotundă rezistentă pentru prelucrare cu 5 axe
JWGRIP este producătorul și furnizorul profesionist de menghină cu autocentrare cu bază rotundă, cu un design nou, pentru prelucrarea pe 5 axe, în China, cu specificații standard în stoc pentru livrarea la timp a proiectelor. Este un dispozitiv de prindere integrat de înaltă rigiditate, construit special, optimizat profesional pentru prelucrarea simultană pe 5 axe cu sarcină mare, scenarii de prelucrare cu suport și mese rotative. Adoptând o structură de bază rotundă îngroșată îmbunătățită și fabricată cu materiale de înaltă calitate și standarde riguroase de producție industrială, integrează o rigiditate puternică anti-răsturnare, o configurație de înaltă eficiență a piesei de prelucrat și o structură modulară durabilă într-o singură unitate integrată.
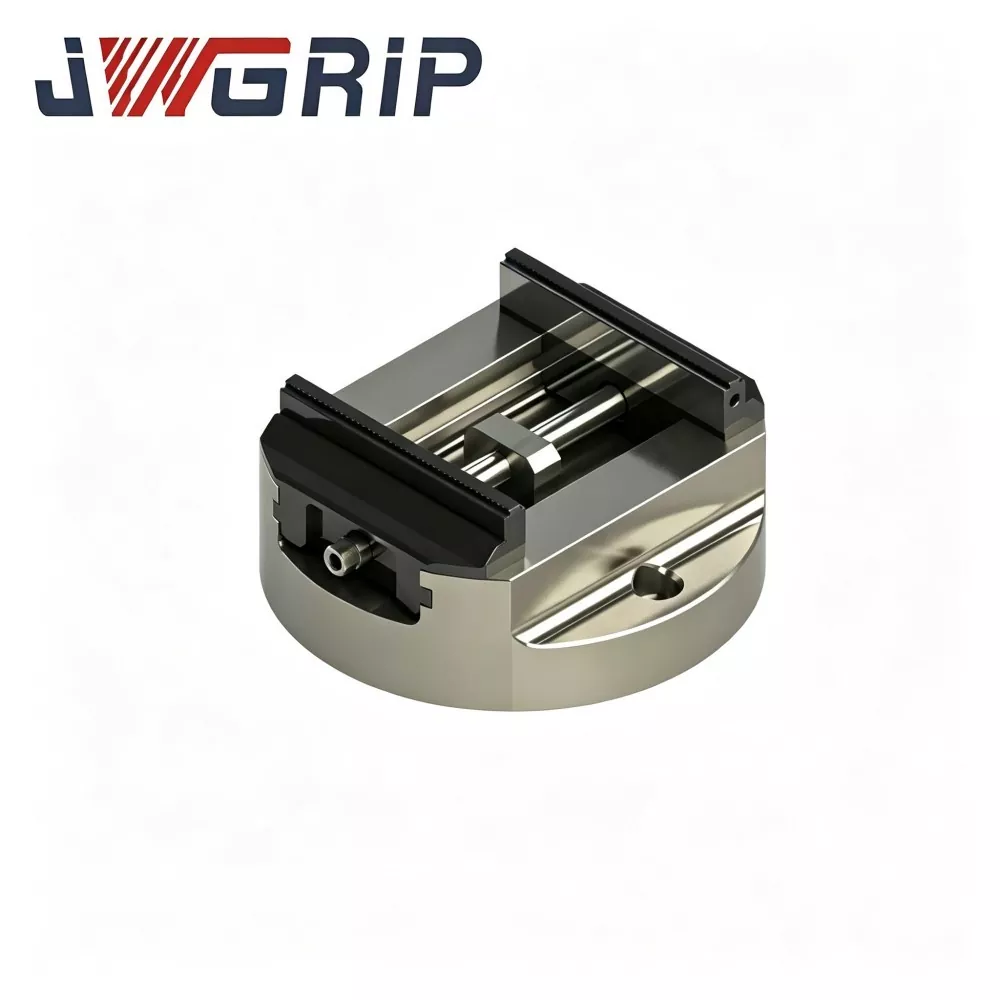
Menghină cu autocentrare cu bază rotundă cu gamă largă de prindere
JWGRIP este producătorul și furnizorul profesionist de menghină cu autocentrare cu bază rotundă cu gamă largă de prindere în China, cu modele standard complet în stoc pentru a satisface diverse cerințe de livrare a proiectelor. Este un dispozitiv de prindere de precizie integrat nou proiectat, special dezvoltat pentru mese rotative CNC, fluxuri de lucru de prelucrare cu mai multe axe cu 4 axe și 5 axe. Adoptând un design structural optimizat cu bază rotundă și fabricat în conformitate cu standarde industriale stricte de înaltă calitate, integrează o capacitate largă de prindere și funcția de poziționare rotativă de înaltă stabilitate într-o singură unitate.
JWGRIP este un producător și furnizor profesionist Menghine cu baza rotunda autocentrante din China. Vă urăm cu căldură bun venit la produse cu ridicata de înaltă calitate la prețuri competitive din fabrica noastră.
Recomandări de știri