- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Suporturi de electrozi de tip R de la un producător de încredere pentru operațiuni de sudare fiabile
În calitate de furnizor specializat de suporturi de lucru de suporturi de electrozi de tip R,JWGRIPproduce tije de prelungire de înaltă stabilitate, unități de prindere și ansambluri pneumatice de bară de tracțiune pentru producătorii de matrițe, inginerii de proces EDM și cumpărătorii care se confruntă cu aprovizionarea cu electrozi și cu vibrațiile în timpul eroziunii prin scânteie în cavitatea adâncă. Fiecare componentă cheie trece printr-un tratament de eliberare a tensiunilor și o șlefuire de precizie pentru a minimiza erorile de concentricitate atunci când se montează diverși electrozi de grafit și cupru. Aceste accesorii de montare atenuează balansul în timpul scufundării adânci, îmbunătățind calitatea finisajului suprafeței detaliilor complexe ale matriței. Pe lângă ansamblurile de montare a electrozilor, JWGRIP furnizează, de asemeneaMandrine EDM de tip Rși mandrine pentru electrozi compatibile EROWA pentru a construi un lanț de scule complet care acoperă baza mandrinei până la vârful electrodului.
Multe fabrici de fabricare a matrițelor se concentrează doar pe performanța mandrinelor EDM și a parametrilor mașinii cu scântei, ignorând modul în care componentele de montare a electrozilor influențează direct rezultatele finale de prelucrare. Chiar și electrozii de cupru-grafit de calitate superioară vor genera o scurgere evidentă dacă sunt asortați cu suporturi de calitate scăzută. Când se prelucrează cavități adânci și înguste ale matriței, vibrațiile ușoare transmise din poziția de montare vor produce pereți laterali ondulați, razele colțurilor neclare și eclatoare inconsecvente. Relucrarea cavităților defecte risipă electrozi, consumă timpul de funcționare al mașinii și întârzie livrarea comenzii. Multe piese de montaj de uz general, disponibile la raft, nu pot rezista influenței stropirii fluidului dielectric și a fluctuațiilor de temperatură în interiorul rezervorului de lucru EDM, ceea ce duce la o deplasare treptată a preciziei după înlocuirea repetă a electrozilor.
Diferențele de performanță
Suporturile de scule generice sunt proiectate pentru frezare de mare viteză în loc de medii de eroziune prin scânteie. Rareori iau în considerare rezistența fluidului dielectric, fluctuația căldurii și cerințele speciale de fixare ale electrozilor fragili de grafit.
În comparație, suporturile de electrozi R-Type sunt complet optimizate pentru caracteristicile operaționale EDM sinker. Tija de extensie R-Type pentru suportul de electrod EDM extinde raza de acțiune pentru prelucrarea în cavitate adânci, fără amplificarea vibrațiilor. Colierul R-Type ER32 pentru suport de electrod EDM oferă o forță de prindere circumferențială uniformă, prevenind crăparea electrozilor de grafit fragili sub presiunea de prindere. Bara de tracțiune pneumatică de tip R pentru suportul electrodului EDM permite blocarea și deblocarea automată de la distanță, care se potrivește fluxurilor de lucru de înlocuire a electrozilor de înaltă frecvență. Blocul de calibrare CNC R-Type pentru EDM Workholding acceptă verificarea offset rapidă, scurtând timpul de măsurare înainte de începerea procesării scânteii. Feroneria de montare potrivită în mod rezonabil menține concentricitatea electrodului stabilă chiar și atunci când se lucrează departe de originea mandrina, evitând defectele de suprafață cauzate de vibrații pe cavitățile matriței.
Reducerea deșeurilor de electrozi
Electrozii din grafit și cupru reprezintă costuri variabile majore pentru atelierele de matrițe. Concentricitatea slabă a suportului și forța de strângere instabilă deteriorează adesea electrozii scumpi chiar înainte de a începe prelucrarea cu scântei. Suporturile de electrozi standardizate de tip R permit operatorilor să termine pre-setarea electrozilor, tăierea și măsurarea decalajului în afara rezervorului mașinii EDM. Operatorii asamblează electrozii pe tije de prelungire sau unități de cleme pe bancuri de măsurare exterioare; după calibrare, întregul ansamblu poate fi instalat rapid pe mandrinele R-Type EDM.
Bara de tracțiune pneumatică îndepărtează operațiunile manuale cu cheia, reducând riscul de strângere excesivă care crapă materialele de grafit. Când construiesc linii de producție în mod mixt care combină operarea manuală și semi-automatizarea, utilizatorii pot combina aceste suporturi cu module de localizare din Quick Change Workholding System, realizând un transfer unificat de date între bancurile de măsurare pre-stații și mesele mașinii EDM. Acest flux de lucru reduce ratele de deșeuri ale electrozilor și reduce timpul consumat de corecția repetată la mașină.
Avantajele de bază ale produsului
Suprafețele de împerechere șlefuite cu precizie garantează o concentricitate excelentă, suprimând eficient deplasarea electrozilor în timpul eroziunii prin scânteie în cavitatea adâncă.
Formele structurale diversificate, inclusiv tija de prelungire, colțul ER32 și bara de remorcare pneumatică, se adaptează la electrozi scurti, sarcini cu cavități adânci de lungă durată și cerințe de producție automată.
Tratamentul anticoroziv la suprafață rezistă la eroziunea fluidului dielectric, încetinind acumularea de rugină și contaminare în interiorul rezervorului de lucru EDM.
Compatibil cu accesoriile de localizare standard R-Type, susținând cooperarea rapidă cu blocurile de calibrare și mai multe stiluri de mandrine EDM.
Introducere modul de produs
Ansamblurile de montare a electrozilor JWGRIP acoperă mai multe module funcționale pentru a gestiona diferite lungimi de electrozi, materiale și niveluri de automatizare.
Tija de extensie R-Type pentru suportul de electrod EDM rezolvă obstacolul de prelucrare al cavităților adânci și înguste ale matriței; extinde distanța de lucru a electrodului, controlând în același timp amplificarea vibrațiilor în limite acceptabile. Colierul R-Type ER32 pentru suport pentru electrozi EDM oferă o forță de strângere uniformă în jur, protejând electrozii de grafit fragili de deformarea locală prin strivire. Bara de tracțiune pneumatică de tip R pentru suportul de electrod EDM acceptă blocarea pneumatică de la distanță, potrivită pentru atelierele care urmăresc grade mai înalte de automatizare. Blocul de calibrare CNC de tip R pentru EDM Workholding servește ca instrument de măsurare auxiliar pentru verificarea offsetului, reducând încercările și erorile în timpul instalării electrodului. Toate aceste module aparțin ecosistemului R-Type EDM Workholding System. Dacă atelierele trebuie să prelucreze electrozi standard în loturi mari, ele pot selecta unități potrivite din mandrinele de electrozi compatibile EROWA, realizând schimbarea flexibilă a dispozitivelor de fixare la diferite standarde de scule.
Principalele scenarii de aplicare
Aceste componente de montare a electrozilor sunt aplicate pe scară largă în producția de matrițe pentru electronice de larg consum, procesarea matrițelor de piese interioare auto, producția de matrițe de precizie pentru dispozitive medicale și sarcinile de prelucrare a compozitelor cu mai mulți electrozi. Se potrivesc cu echipamente EDM cu scufundare pentru prelucrarea cu cavități adânci, sculptură cu caracteristici mici și gravare complexă a texturii. Indiferent dacă se modernizează echipamentul EDM vechi sau se construiește noi celule de fabricare a matrițelor, suporturile selectate corespunzător stabilizează starea de funcționare a electrozilor și reduc consumul de electrozi inutil. Ele sunt adoptate pe scară largă de fabricile de matrițe personalizate, atelierele de scule de precizie și întreprinderile care efectuează comenzi de outsourcing de matrițe de mare complexitate.
Îndrumări practice
Mai întâi clarificați adâncimea tipică de prelucrare: cavitățile înguste adânci necesită structuri cu tije de extensie cu suprimare a vibrațiilor, în timp ce caracteristicile matriței de mică adâncime pot adopta configurații scurte de montare directă.
În al doilea rând, confirmați materialul electrodului: electrozii de grafit au nevoie de suporturi tip colț cu forță de strângere distribuită uniform pentru a evita fisurarea.
Evaluați-vă nivelul de automatizare a producției: atelierele cu schimburi frecvente de electrozi pot acorda prioritate barei de remorcare pneumatice pentru blocarea rapidă de la distanță. Atelierele manuale cu loturi mici pot alege combinații de tije de prelungire și cleme pentru o implementare rentabilă.
Înainte de a cumpăra, verificați compatibilitatea cu mandrinele R-Type EDM existente și cu accesoriile de calibrare. Dacă vă confruntați cu o confuzie în ceea ce privește selecția lungimii sau schemele de combinare, puteți consulta fișele de specificații ale dimensiunilor publicate de JWGRIP pentru a filtra numerele de piese adecvate în funcție de diametrul electrodului și cerințele de consolă.
Sfaturi de întreținere
Reziduurile de fluid dielectric, praful de carbon și pulberea fină de grafit se vor acumula pe suprafețele de împerechere după producția EDM pe termen lung. Curățarea regulată a găurilor de mâner, a conicii tijei și a suprafețelor de conectare a barei de tracțiune este esențială pentru a păstra precizia de poziționare inițială. Evitați aplicarea unui impact mecanic excesiv în timpul instalării electrozilor; lovirile puternice vor deforma suprafețele conice șlefuite cu precizie și vor cauza pierderi permanente de concentricitate. Aplicați ulei protector anticoroziv după curățare, în special pentru unitățile care stau inactiv pentru perioade lungi de timp. Înlocuirea clemelor uzate la timp previne forța de strângere neuniformă care deteriorează electrozii scumpi. Obiceiurile de întreținere zilnică standardizate vor păstra performanța de localizare pe termen lung a acestor ansambluri de montare de înaltă precizie și vor menține stabilă producția dvs. de electroerozare cu platine pe parcursul a mii de cicluri de producție.




- View as
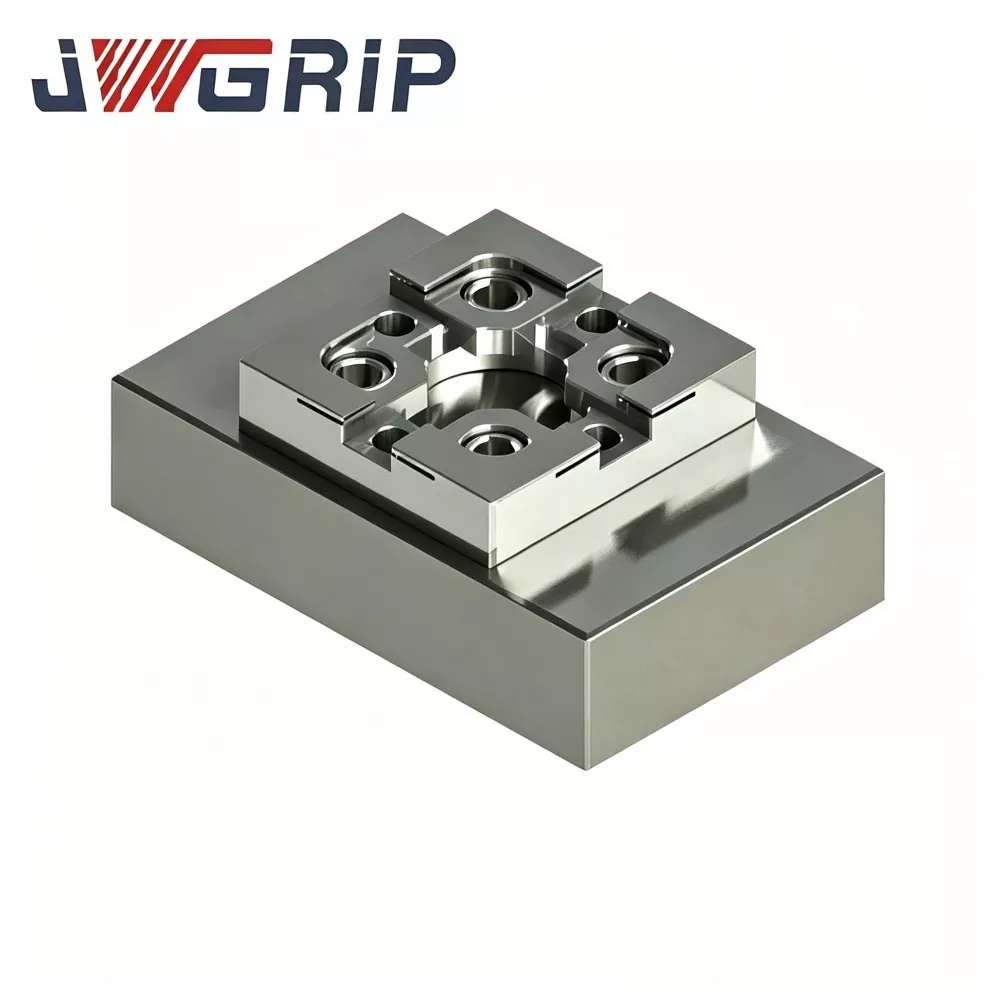
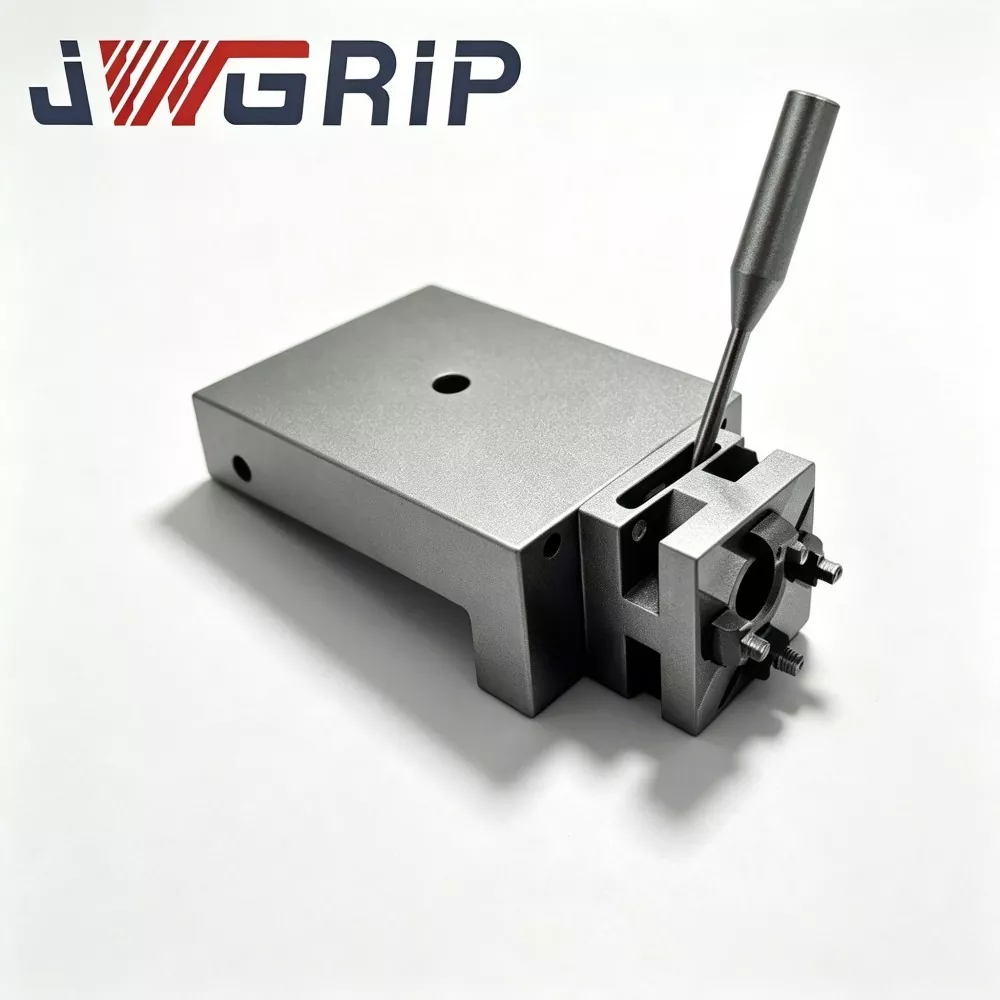
Bloc de calibrare CNC de tip R pentru suportul de lucru EDM
JWGRIP, un exportator de încredere direct din fabrică și profesionist de accesorii de fixare a lucrărilor EDM de precizie, furnizează blocuri de calibrare CNC de tip R de înaltă precizie pentru fixarea lucrărilor EDM, comenzi în bloc și proiecte personalizate bazate pe desen. Fabricat din oțel de scule stabilizat, cu îmbătrânire de reducere a tensiunilor, frezare CNC cu mai multe fețe și șlefuire a suprafeței de ultra-precizie, acest bloc de calibrare menține o toleranță geometrică stabilă în cazul fluctuațiilor frecvente de temperatură și al contactului repetat al sondei. Colțul de referință rotunjit unic de tip R reduce riscul de uzură a muchiilor ascuțite și oferă date repetabile de decalaj al coordonatelor.
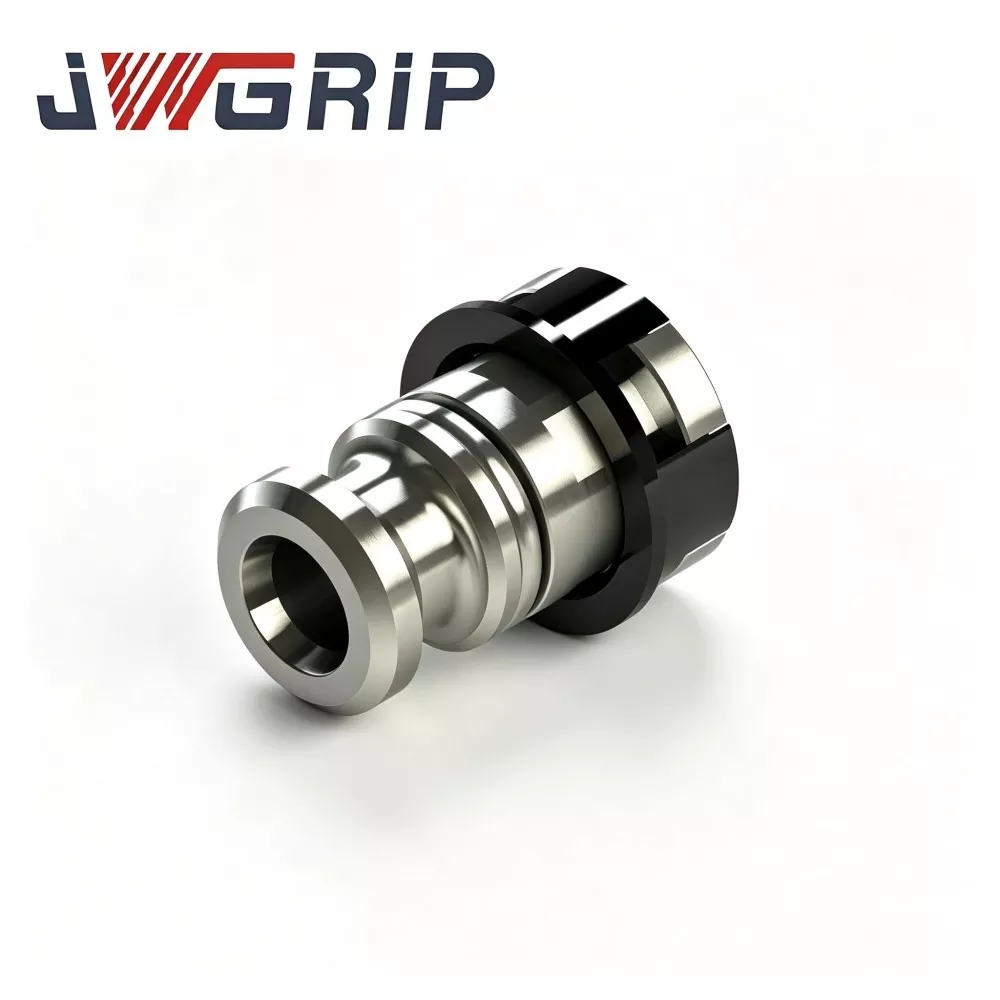
Bară de tracțiune pneumatică de tip R pentru suport pentru electrozi EDM
JWGRIP este producătorul și furnizorul profesionist de bară de remorcare pneumatică de tip R pentru suport de electrod EDM în China, cu specificații standard în stoc și acceptând comandă globală în vrac pentru proiectele automate ale atelierelor de matrițe inteligente. Este o componentă de tragere pneumatică integrată, de înaltă fiabilitate, special concepută pentru liniile de producție EDM automate cu platine fără echipaj. Acesta integrează într-un singur dispozitiv o structură optimizată de transfer de forță echilibrată la stres de tip R și o performanță mecanică anticorozivă de duritate mare, eliminând atenuarea tensiunii, concentrarea locală a tensiunii și defectele ușoare de uzură ale barelor de tracțiune tradiționale cu corp drept.
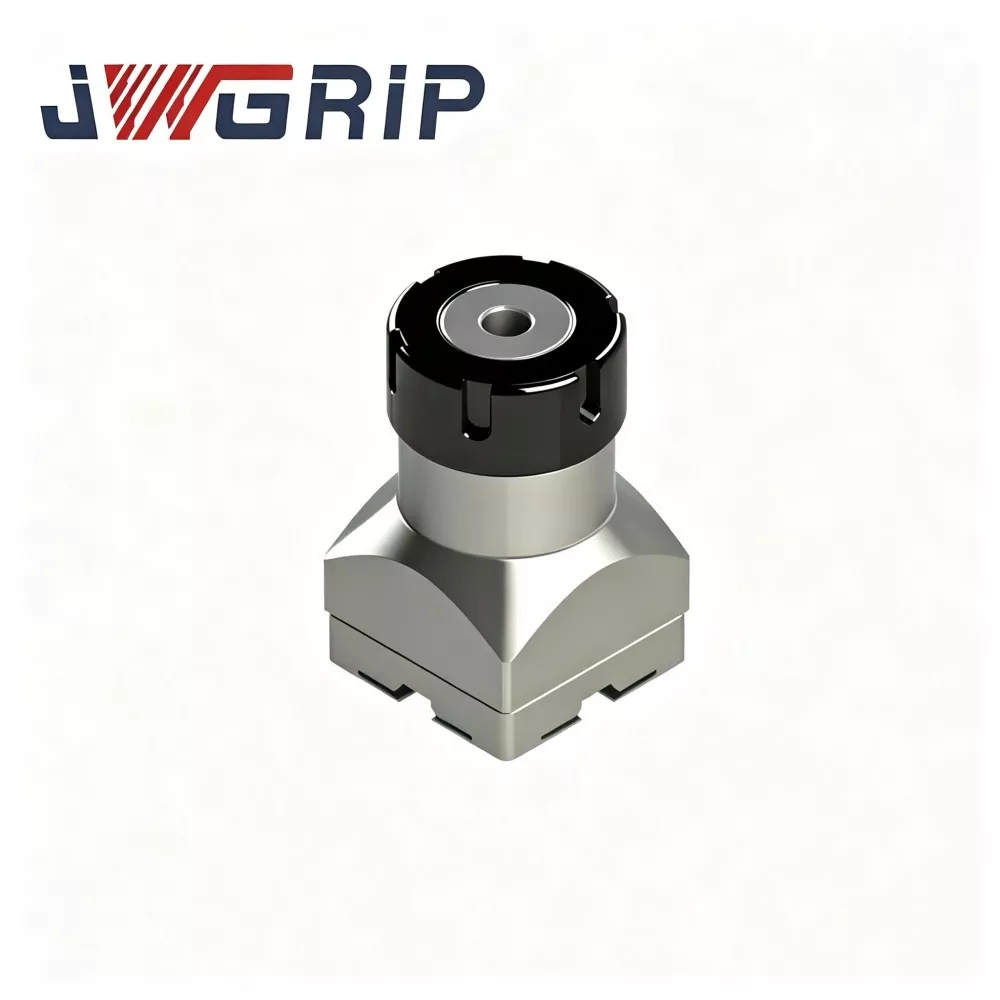
Colier ER32 de tip R pentru suport electrod EDM
JWGRIP este producătorul și furnizorul profesionist de colț R-Type ER32 pentru suport de electrod EDM în China, oferind aprovizionare directă din fabrică și servicii mature de modificare OEM pentru întreprinderile globale de fabricare a matrițelor EDM. Este un accesoriu de strângere elastică de înaltă performanță, specific EDM, optimizat special pentru condițiile de lucru de prelucrare prin eroziune prin scânteie. Integrând o structură optimizată de echilibrare a forțelor de tip R și o performanță de strângere elastică de înaltă precizie într-o singură unitate, rezolvă defectele comune ale colțurilor obișnuite de uz general, cum ar fi stresul neuniform și atenuarea ușoară de precizie.

Tija de prelungire de tip R pentru suport pentru electrozi EDM
JWGRIP este producătorul și furnizorul profesionist de tijă de prelungire de tip R pentru suportul electrodului EDM în China, oferind un serviciu de modificare dimensională personalizată cu mai multe specificații standard complet în stoc. Este o componentă profesională de prelungire a sculelor EDM de înaltă precizie, special concepută pentru scenarii complexe de prelucrare a cavităților adânci de prelucrare a matrițelor. Acesta integrează designul structural de înaltă rigiditate și performanța de poziționare coaxială ultra-precizie într-un singur corp de tijă integrat, rezolvând perfect problema cursei de lucru insuficiente a electrozilor standard în prelucrarea cu cavitate adâncă.
JWGRIP este un producător și furnizor profesionist Suporturi pentru electrozi de tip R din China. Vă urăm cu căldură bun venit la produse cu ridicata de înaltă calitate la prețuri competitive din fabrica noastră.
Recomandări de știri