- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Șuruburi de tragere compatibile EROWA de înaltă performanță pentru prindere fiabilă a sculelor CNC
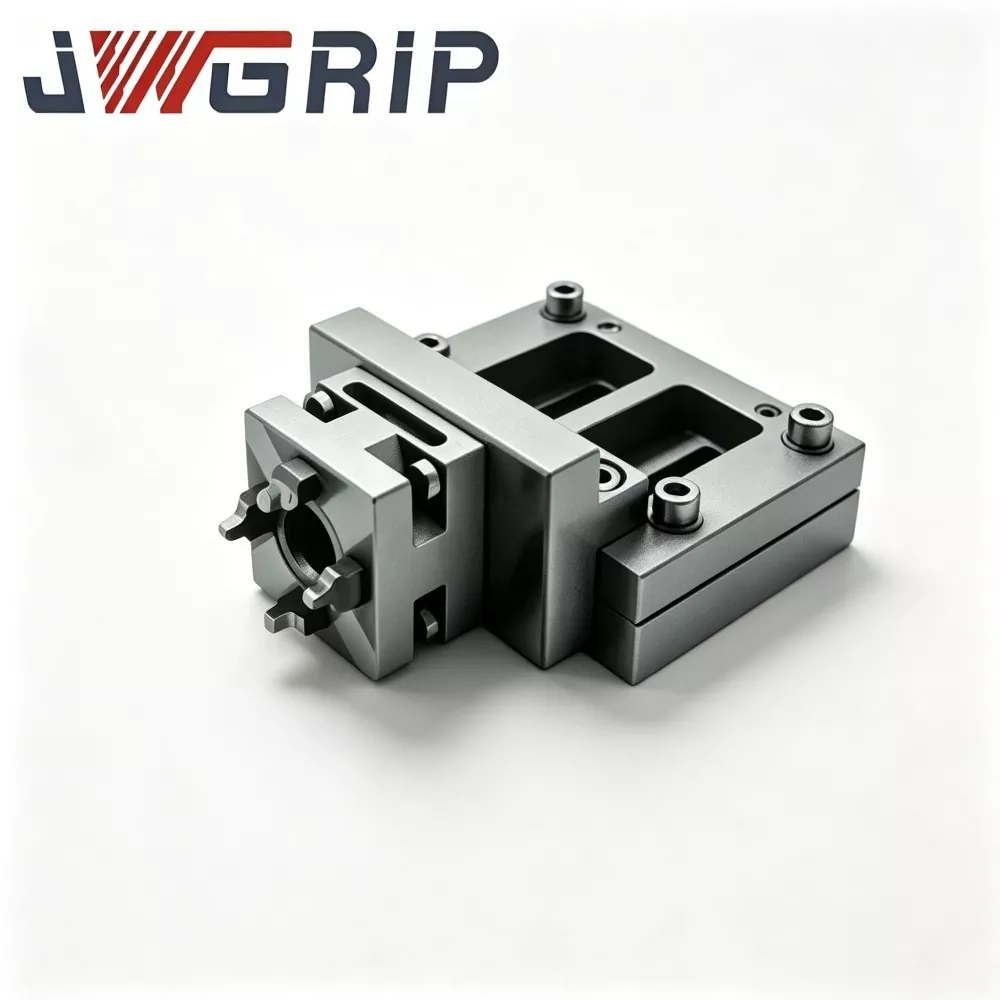
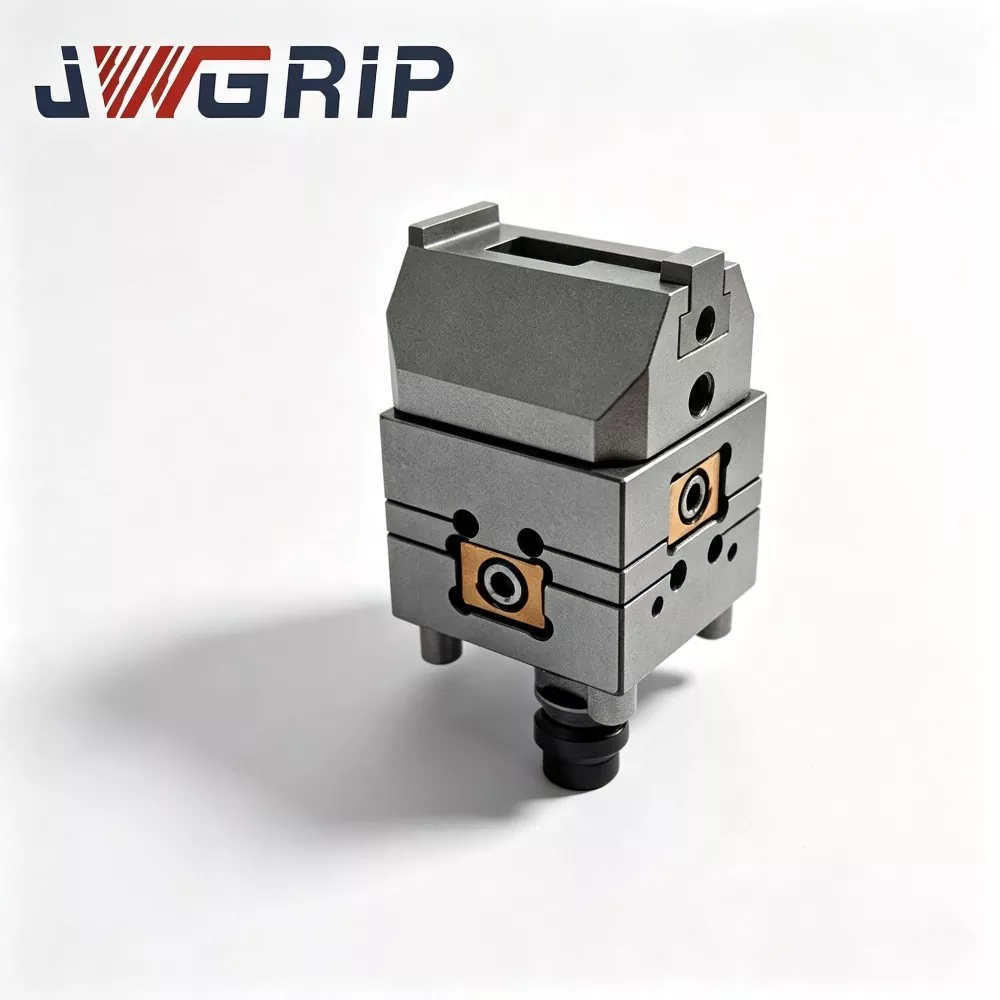
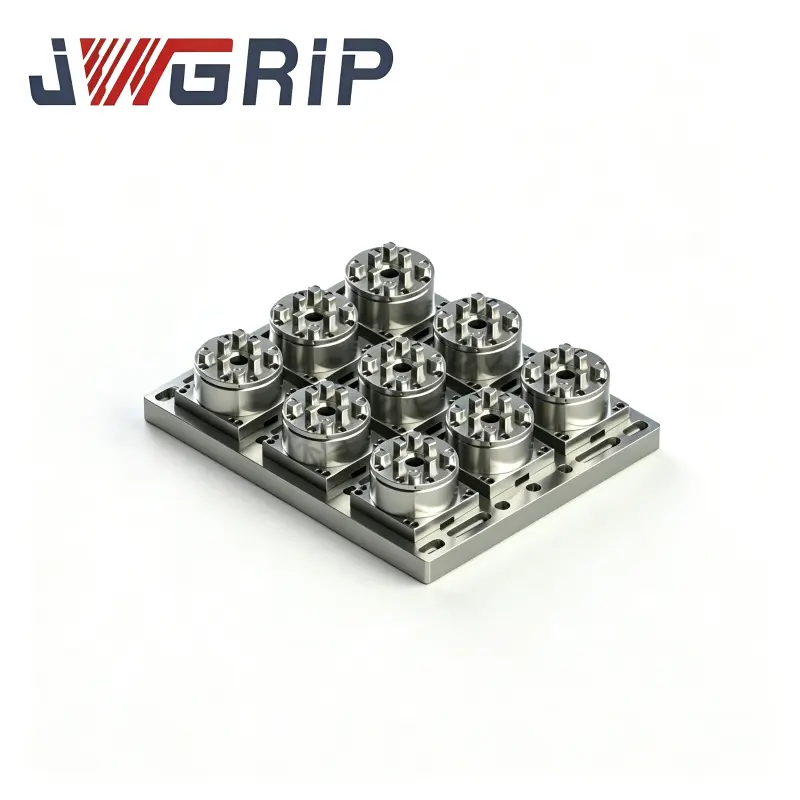
În calitate de producător de componente de interfață de precizie pentru știfturi de tragere compatibile EROWA,JWGRIPfinalizează simularea uzurii pe ciclu complet și producția în serie pentru știfturi de localizare standard, variante cu funcție automată și știfturi de conectare cu capacitate de decalare rotativă. Aceste componente interschimbabile ajută instalațiile de fabricare a matrițelor să extindă piscinele de scule EDM, păstrând în același timp suporturile de electrozi și paleții de fixare existente. Împreună cuMandrine EDM compatibile EROWAși mandrinele de electrozi compatibile EROWA, ele construiesc lanțuri de localizare între stații pentru transferul coerent al datelor între stațiile de frezare, electroerozare cu scufundare și stații de măsurare. Geometria conică, dimensiunea filetului și parametrii canelurilor de etanșare sunt controlați strict pentru fiecare lot de producție.
Continuitate de referință între stații
Multe ateliere de fabricare a matrițelor desfășoară fluxuri de producție cu proces mixt: frezarea electrozilor pe centre de prelucrare, eroziunea prin electroeroziune prin scufundare, măsurare prestabilită offline și inspecție manuală. Fiecare schimbare de proces necesită schimbarea repetată a dispozitivelor. Dacă parametrii interfeței pull-stud deviază chiar și ușor între diferite piese de hardware, deriva de date se va acumula pe măsură ce electrozii călătoresc de la o stație la alta.
Un număr mare de ateliere investesc mult în mandrine și suporturi de înaltă precizie, dar trec cu vederea faptul că aceste părți mici de interfață definesc continuitatea datelor de-a lungul întregului lanț de proces. Știfturile similare din punct de vedere vizual pot încă produce nepotrivire la nivel de microni în timpul strângerii reale, ceea ce degradează treptat precizia de poziționare a electrodului pentru prelucrarea complexă a cavităților.
Multe echipe de achiziții tratează aceste componente de localizare ca fiind consumabile la preț redus și își aprovizionează aleatoriu piese de schimb de la mai mulți furnizori. Știfturile cu surse mixte creează riscuri ascunse pentru buclele de scule cu mai multe stații.
Ce riscuri apar la amestecarea pieselor de interfață neidentice în interiorul unui grup de scule de fabricare a matrițelor? Diferențele minore în unghiul de conicitate, adâncimea canelurii inelului de etanșare sau înălțimea umărului rup împerecherea pe întreaga suprafață. Fiecare schimb generează un mic offset nemăsurat, care se stivuiește și creează erori de aliniere a electrozilor pe cavitățile finisate ale matriței.
Variante funcționale de bază
Șurub de tragere standard compatibil EROWA: Proiectat pentru montarea manuală a dispozitivului de fixare și asamblarea suportului de electrozi. Această variantă de uz general se potrivește celor mai obișnuite mandrine manuale și baze de electrozi. Funcționează fiabil pentru cicluri frecvente de schimbare manuală în procesarea matrițelor prototip și în lucrările de pregătire a electrozilor în loturi mici.
Șurub de tragere automată compatibil EROWA: Construit cu profile structurale modificate pentru a se adapta la angajarea automată a graperului. Acceptă schimbul de electrozi fără pilot în interiorul celulelor EDM robotizate, eliminând operațiunile manuale de blocare prin răsucire. Această variantă se potrivește producției de matrițe fără lumină cu sarcini de comutare continuă a electrozilor.
Șurub de tragere rotativ automat compatibil EROWA: Încorporează o structură internă de rotație offset. Permite ajustarea unghiulară limitată după blocare, ceea ce ajută la reglarea fină a orientării electrodului fără a detașa întregul ansamblu suport de mandrina. Oferă o flexibilitate suplimentară pentru configurarea electrozilor de matriță cu mai multe cavități.
Reguli practice de asamblare și aplicare
Adâncimea de instalare prin înșurubare influențează direct performanța de localizare finală. Operatorii trebuie să controleze adâncimea de înșurubare pentru a menține umărul știftului plat pe baza suportului electrodului. Adâncimea excesivă de înșurubare va distorsiona structurile filetului intern, în timp ce adâncimea insuficientă lasă un joc plutitor care generează o schimbare de poziție în cazul vibrațiilor de eroziune prin scânteie.
Întreținerea inelului de etanșare merită o atenție constantă, în special pentru mediile EDM cu platine inundate cu fluid dielectric și praf de grafit. Inelele de etanșare uzate sau deplasate permit nămolului conductiv să pătrundă în zonele de împerechere conice. Acumularea de contaminanți zgârie suprafețele conice de precizie și afectează repetarea poziționării. Înlocuiți accesoriile de etanșare împreună în timpul reviziei regulate a componentelor, în loc să reutilizați în mod repetat piesele de cauciuc vechi.
Aspectul vizual nu poate servi ca unic standard de judecată. Două știfturi pot arăta aproape identice, dar diferențe subtile la nivelul unghiului conic sau al înălțimii umărului vor apărea odată ce sunt instalate pe mandrine de înaltă precizie. Înlocuirea aleatorie între mărci ar trebui evitată în cadrul grupurilor de scule unificate.
Potrivire hardware la nivel de sistem
La asamblarea împreună cu mandrinele EDM compatibile EROWA, conturul conic al știftului și dimensiunea umărului trebuie să se potrivească pe deplin cu geometria internă a cavității mandrinei. Conturul nepotrivit creează un contact parțial punctual, concentrează stresul local și accelerează uzura reciprocă atât a suprafețelor interioare a mandrinei, cât și a secțiunilor conice a crampoanelor. Specificațiile consecvente ale interfeței împiedică schimbarea progresivă a datelor în cicluri repetate de schimbare a electrodului.
Când cooperează cu mandrinele de electrozi compatibile EROWA, aceste știfturi transformă suporturile obișnuite de electrozi în module interschimbabile. Operatorii pot termina presetarea electrozilor și măsurarea offline, apoi pot transfera ansambluri complete de electrozi între echipamentele de frezat, mașinile EDM și stațiile CMM fără a reindica lucrări repetate. Standardele unificate pentru știfturi scurtează timpul general de realizare a matrițelor pentru proiectele cu mai mulți electrozi.
Atelierele care întrețin biblioteci mari de suport de electrozi ar trebui să implementeze marcarea clară a pieselor. Marcați tipul știftului și informațiile despre specificațiile cheii pe fiecare bază corespunzătoare pentru suportul electrodului. Etichetarea clară reduce riscul de instalare greșită de către om în timpul operațiunilor aglomerate de schimbare a turelor din magazinele de matrițe.
Controlul calității materialelor și producției
JWGRIP produce aceste știfturi de fixare compatibile din oțel anticoroziv înalt aliat. Zonele critice de contact conice primesc călire prin cementare urmată de măcinare de ultra-precizie în mai multe etape. Secțiunile de filet adoptă filetare cu toleranță strânsă pentru a asigura interschimbabilitatea între diferite loturi de producție. Fiecare componentă finită trece prin scanarea profilului conic, inspecția dimensiunii filetului și testarea de strângere ciclică simulată înainte de expediere. Înălțimile umărului modificate personalizat, dimensiunile speciale ale filetului și dimensiunile ajustate ale canelurilor de etanșare sunt disponibile pentru proiectele speciale de potrivire a sculelor vechi.
Logica de judecată a înlocuirii componentelor
Aceste componente mici de interfață susțin forța de preîncărcare repetată, coroziunea fluidului dielectric și abraziunea particulelor de grafit în funcționarea zilnică a matriței. Zgârieturile la suprafață, oboseala firului și îmbătrânirea inelului de etanșare se dezvoltă adesea treptat, fără simptome externe evidente. Atelierele trebuie să adauge inspecția periodică de eșantionare pentru aceste știfturi în fluxurile de lucru obișnuite de întreținere a suportului de electrozi. Eliminarea în timp util a hardware-ului de interfață degradat împiedică răspândirea deviației invizibile a datelor în lanțurile de fabricare a matrițelor cu mai multe procese.





JWGRIP este un producător și furnizor profesionist Șuruburi de tragere compatibile EROWA din China. Vă urăm cu căldură bun venit la produse cu ridicata de înaltă calitate la prețuri competitive din fabrica noastră.
Recomandări de știri