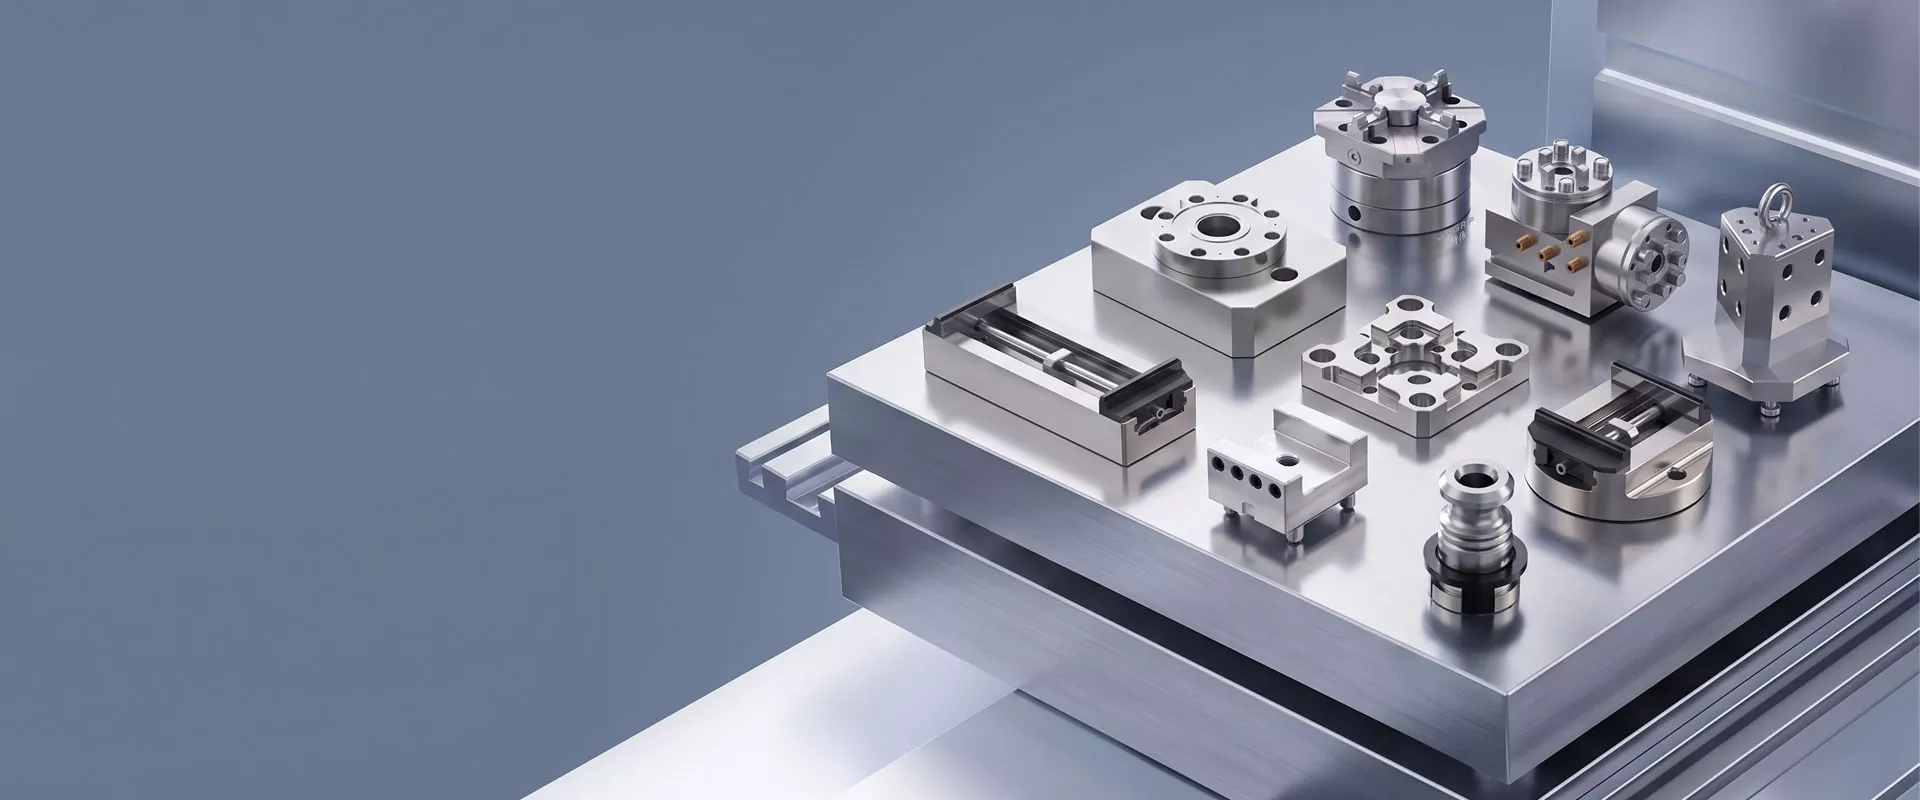
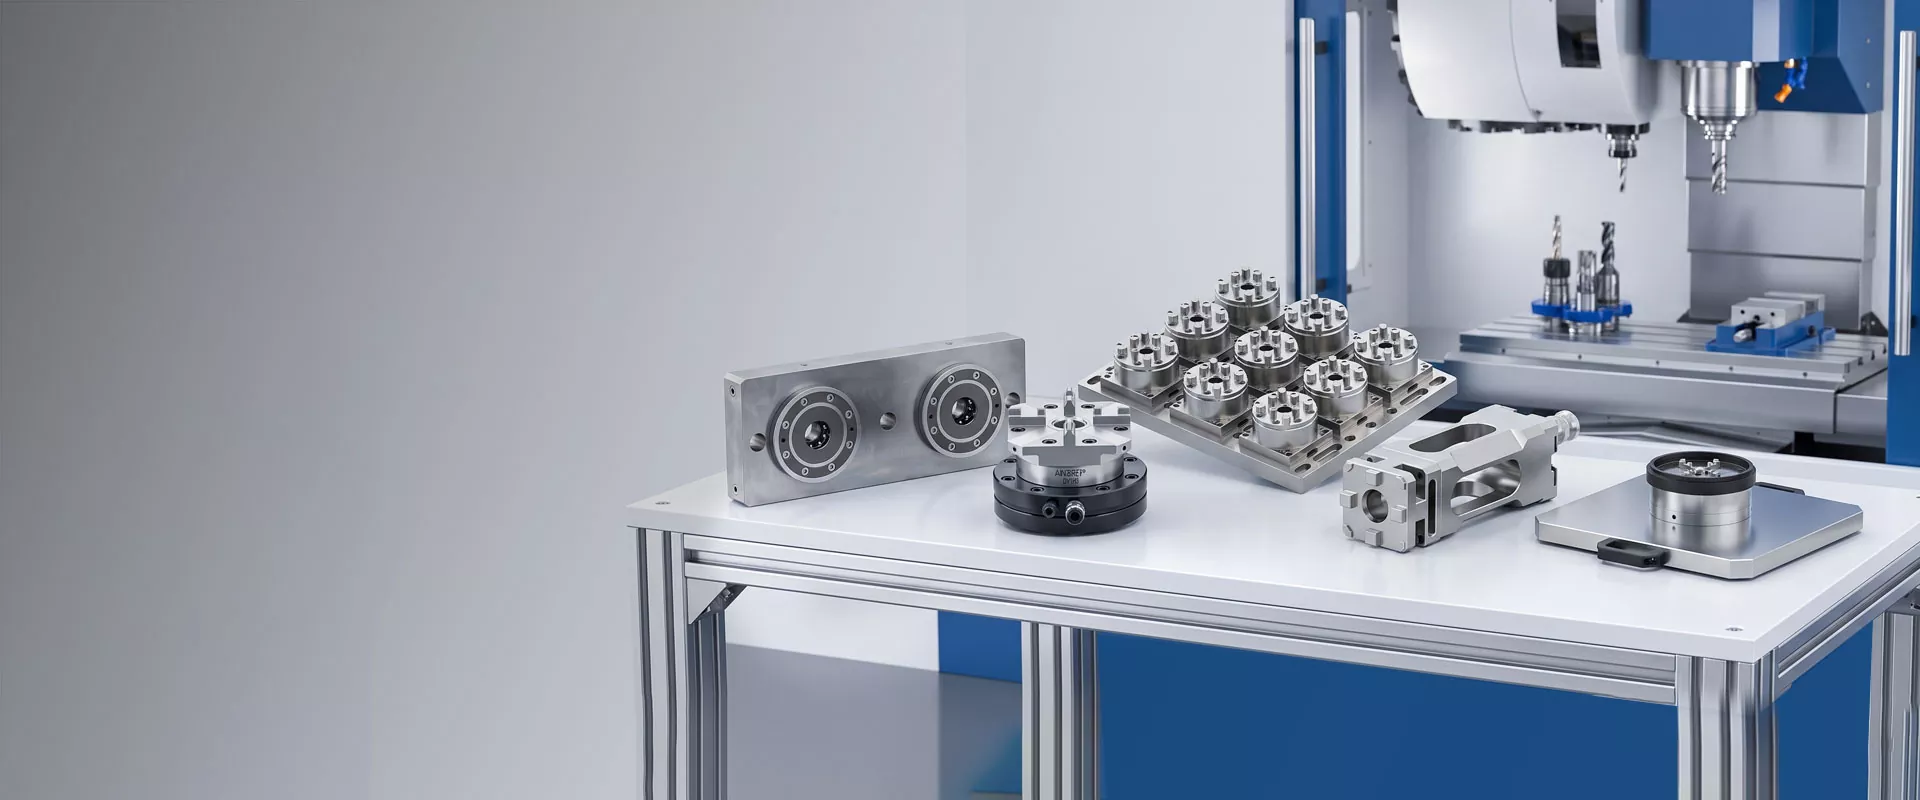
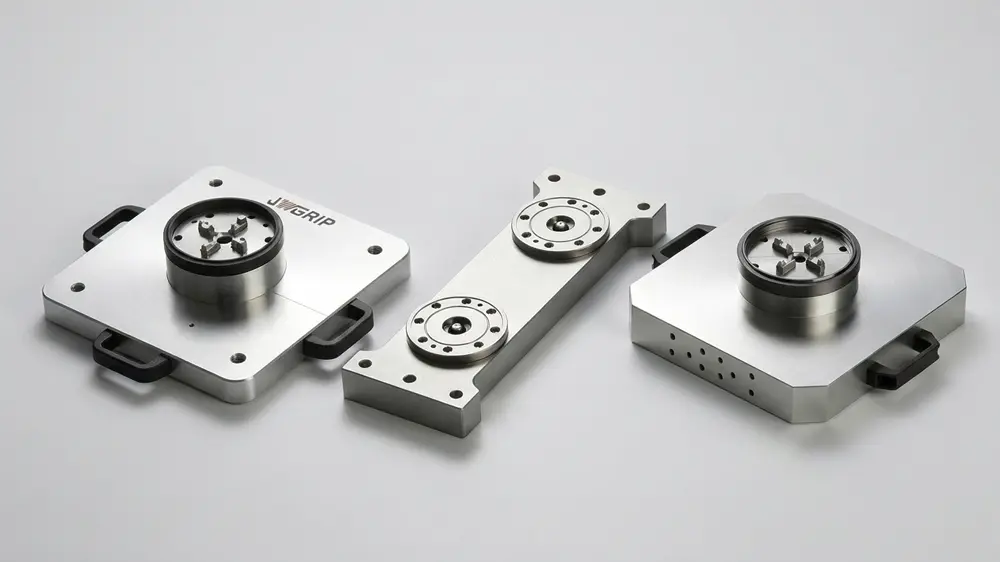
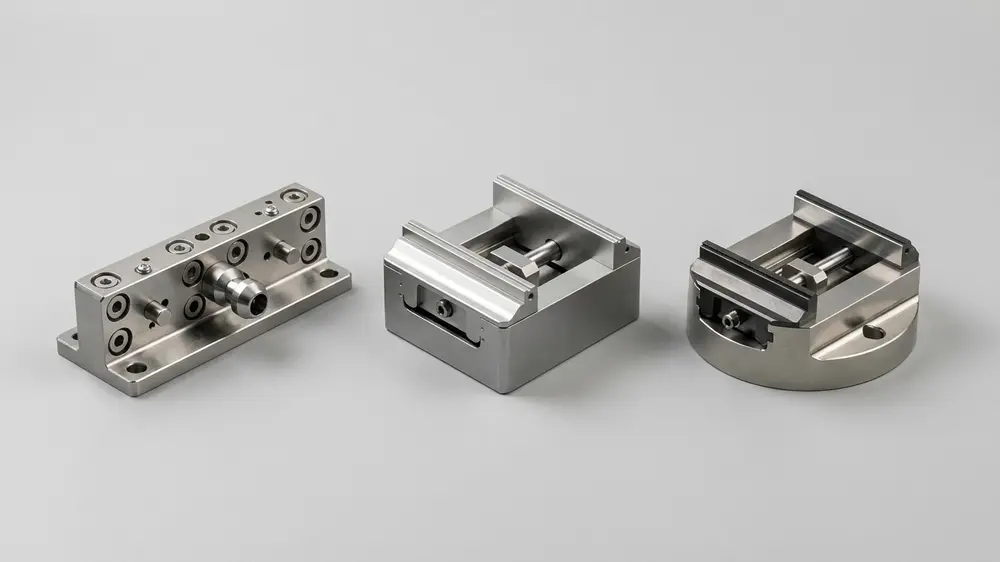
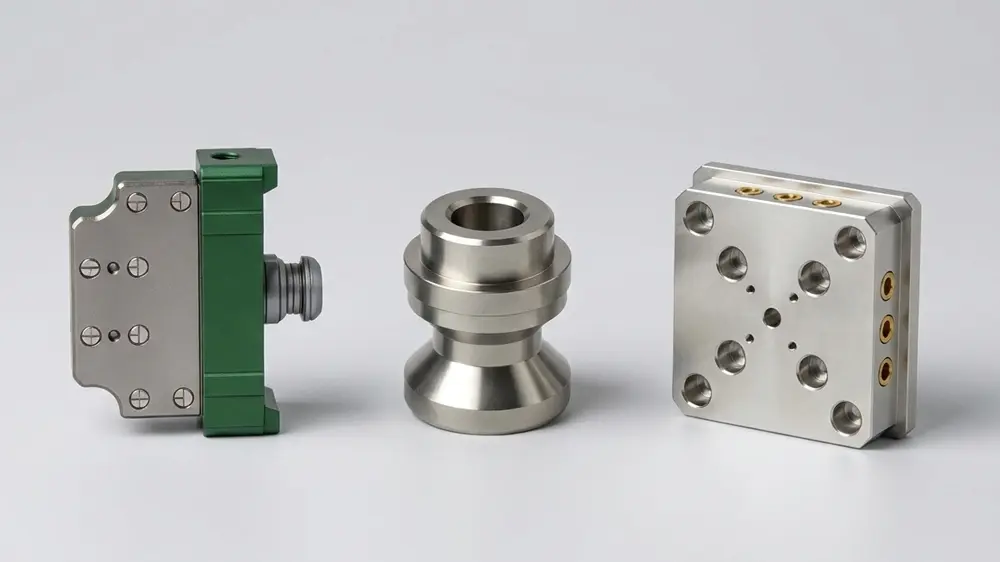
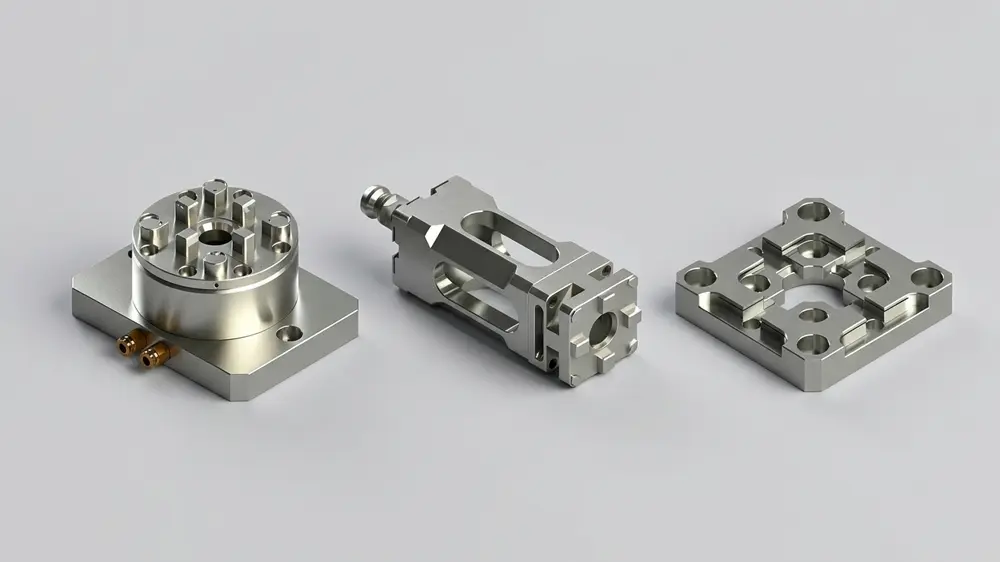
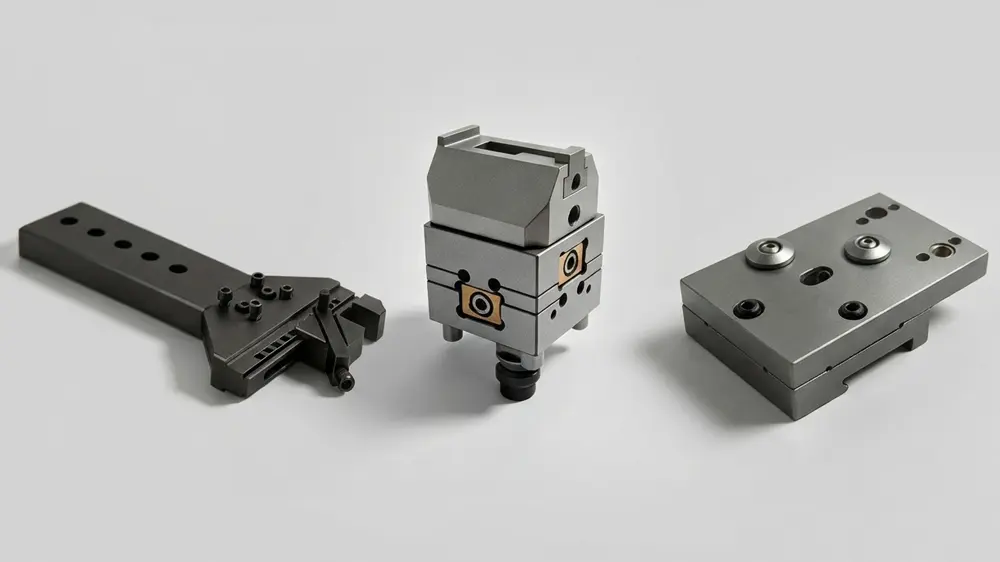
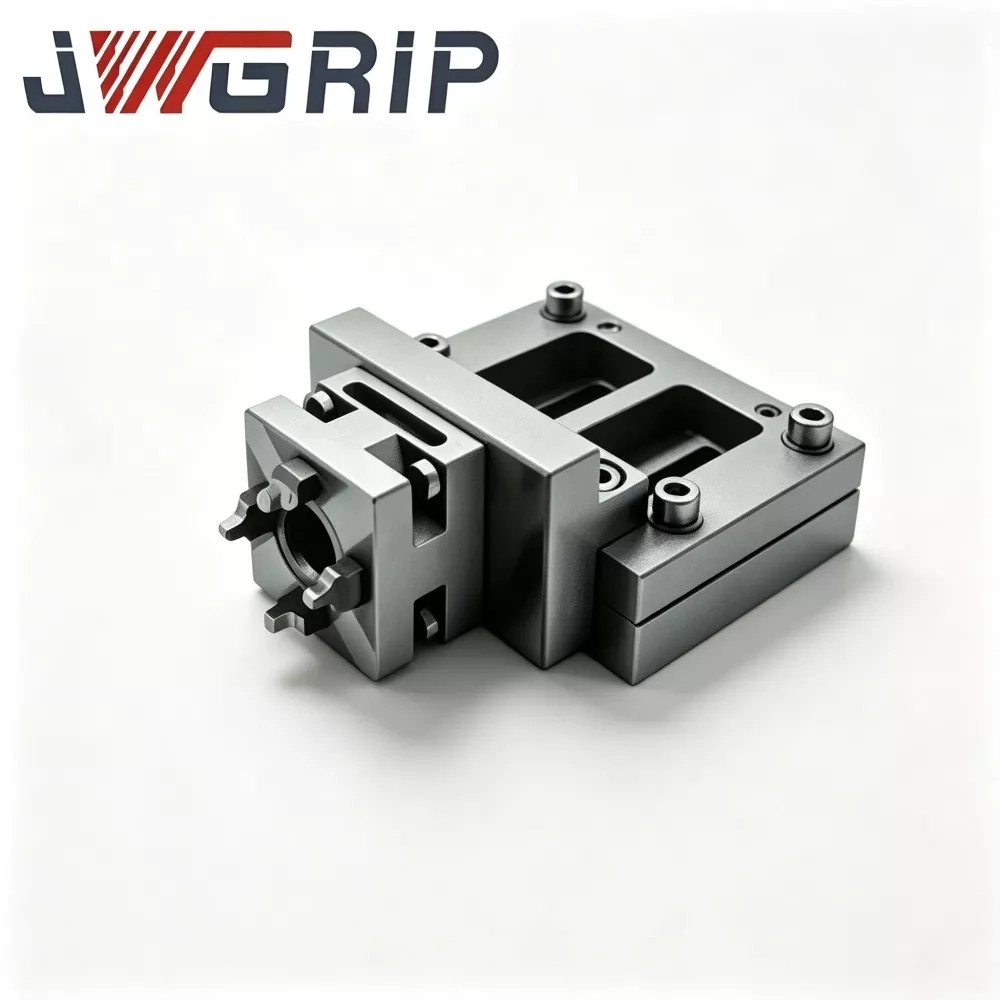
În calitate de dezvoltator și fabricator cu experiență de dispozitive de prindere pentru electroeroziune cu sârmă,JWGRIPoferă dezvoltare tehnică independentă pentru dispozitivele de prindere cu tăiere adaptive cu sârmă, console de poziționare reglabile și ansambluri de sprijin anti-distorsiuni dedicate proceselor de tăiere cu matriță de precizie scufundată. Gama de hardware JWGRIP include, de asemeneaSistem R-Type EDM de prindere a munciiși menghine cu autocentrare CNC, rezolvând diverse provocări de potrivire a dispozitivelor de fixare pentru fabricarea de precizie între procese.
Multe ateliere de precizie subestimează cât de multă defecțiune a pieselor finite provine din hardware-ul neadecvat pentru operațiunile de tăiere a sârmei scufundate. Spre deosebire de frezarea CNC convențională, EDM cu sârmă rulează continuu sub spălare cu apă dielectrică deionizată. Selectarea proastă a materialului de fixare va declanșa ruginirea, acumularea de calcar și scăderea forței de strângere pe cicluri lungi de tăiere. Piesele de prelucrat cu pereți subțiri, fragile sau cu contur neregulat suferă cu ușurință micro-deformare sub forța de strângere neuniformă sau impact puternic cu jet de apă.
V-ați gândit vreodată câte piese calificate sunt aruncate doar din cauza unor condiții instabile de menținere în loc de erori ale parametrilor mașini-unelte? Operatorii petrec multe ore de lucru corectând citirile de referință după remontarea pieselor de prelucrat, ceea ce comprimă durata efectivă de tăiere. Acesta este exact motivul pentru care dispozitivele de prindere pentru electroeroziune cu sârmă special concepute devin hardware de neînlocuit pentru sarcinile de producție în masă și prototipuri de înaltă calitate tăiate cu sârmă.
Probleme tipice legate de dispozitive ascunse
Menghinele obișnuite de uz general nu au tratament anticoroziv. După scufundarea îndelungată în fluid dielectric, fețele de localizare se găsesc și se scalează, aducând o derivă invizibilă de poziționare pentru loturile ulterioare.
Tensiunea de prindere locală excesivă comprimă semifabricatele cu pereți subțiri. Chiar și deformarea elastică minoră va reveni după eliberarea piesei, generând dimensiuni în afara toleranței și erori de planeitate pentru componentele de înaltă precizie.
Fără interfețe de referință unificate, operatorii trebuie să refacă calibrarea completă a indicatorului de fiecare dată când piesele de prelucrat sunt demontate și reinstalate. Centrarea manuală repetată creează o abatere cumulată introdusă de om.
Atunci când piesele au nevoie de procesare secvențială în stațiile de frezare, electroeroziune prin scufundare și stații de tăiere a sârmei, dispozitivele obișnuite nu pot menține transferul constant de date între diferite platforme de mașină. Lucrările suplimentare de realiniere reduc randamentul general al atelierului.
Avantajul de bază
Dispozitivele de prindere pentru electroeroziune cu sârmă adoptă material de bază din oțel inoxidabil, nemagnetic, anticoroziv. Suprafețele de localizare cheie trec printr-un tratament de șlefuire ultra-fin, rezistând la eroziunea apei dielectrice și aderența reziduurilor în procesarea submersă cu ciclu lung. Designul fantului de scurgere reduce retenția de lichid rezidual și simplifică curățarea zilnică a dispozitivului.
Structura de prindere distribuită în mai multe puncte ajută la distribuirea uniformă a presiunii de contact. Evită concentrarea locală a tensiunilor, astfel încât piesele de prelucrat subțiri și ușor deformate să poată fi fixate ferm, fără distorsiuni evidente de strângere.
Aspectul combinat modular acceptă asamblarea flexibilă. Utilizatorii pot amesteca menghine, scaune adaptoare, suporturi de prindere de tip V și seturi de paleți grinzi în funcție de conturul piesei de prelucrat, fără a fi nevoie de dispozitive personalizate complet noi pentru fiecare piesă nou venită.
Variantele de fixare selectate rezervă interfețele de date compatibile, permițând partajarea datelor cu R-Type EDM Workholding System. Piesele de prelucrat pot circula între EDM cu platine și echipamentul de tăiat cu sârmă, păstrând referința de localizare originală fără a fi re-tașată complet.
Modulele componente principale
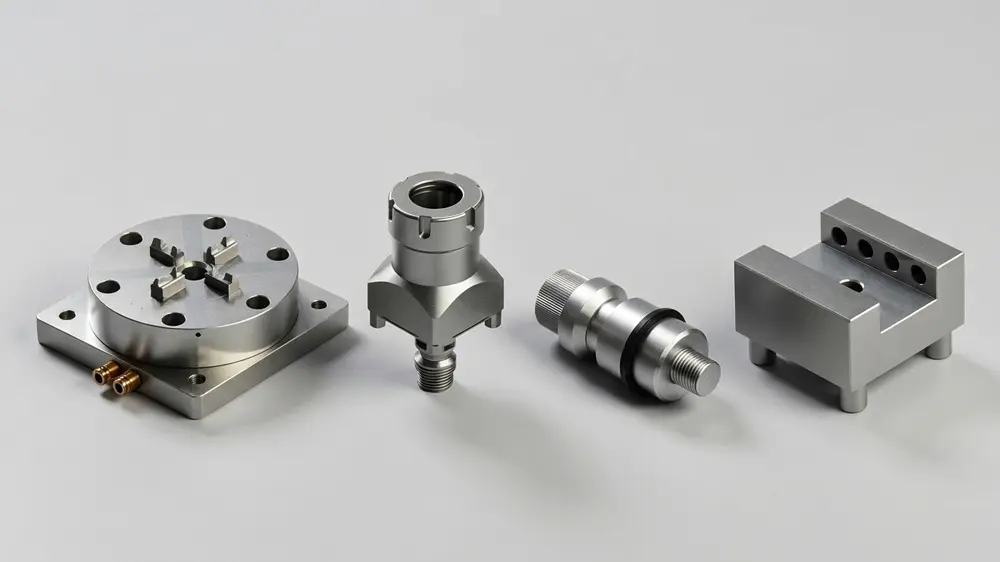
Portofoliul de dispozitive de fixare tăiate de sârmă al JWGRIP conține trei module de nivel secundar interconectate, care acoperă cerințele de prindere directă, menținerea menghinei rotative și cerințele auxiliare de susținere:
1. Mandrine EDM cu sârmă
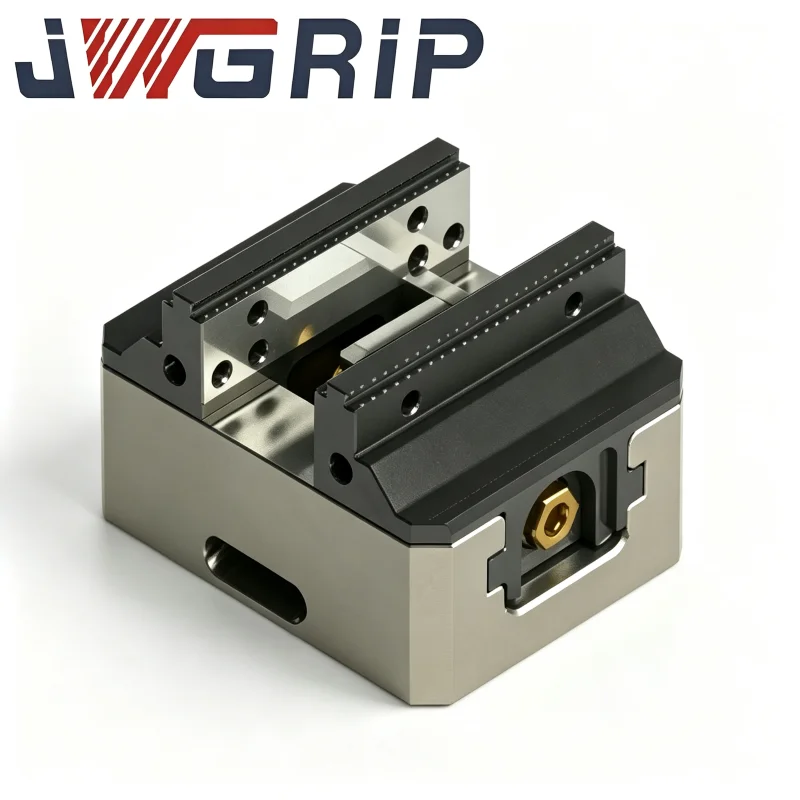
Articole reprezentative: Menghină EDM cu sârmă pentru prindere de precizie, Mandrină pneumatică pentru prindere cu sârmă EDM, Adaptor Unoset cu set de paleți RSM 50 pentru EDM cu sârmă, Mandrină EDM cu sârmă pentru fixare cu precizie.
Aceste mandrine acționează ca unități de prindere directă de bază instalate pe masa de lucru a mașinii de tăiat sârmă. Modelele manuale se potrivesc cu producția de probă în loturi mici; versiunile cu acţionare pneumatică realizează prindere automată constantă pentru sarcini repetate. Structurile reglabile în mai multe direcții compensează decalajul de instalare pentru semifabricate cu geometrie complexă.
2. Menghine EDM cu sarma
Articole reprezentative: Menghină TP Unoset Vee pentru electroeroziune cu sârmă, menghină rotativă pentru electroeroziune cu sârmă 0-100 mm, menghină Super EDM cu sârmă tip R 0-77 mm, set de paleți pătrați Unisis pentru suportul de lucru pentru electroeroziune cu sârmă.
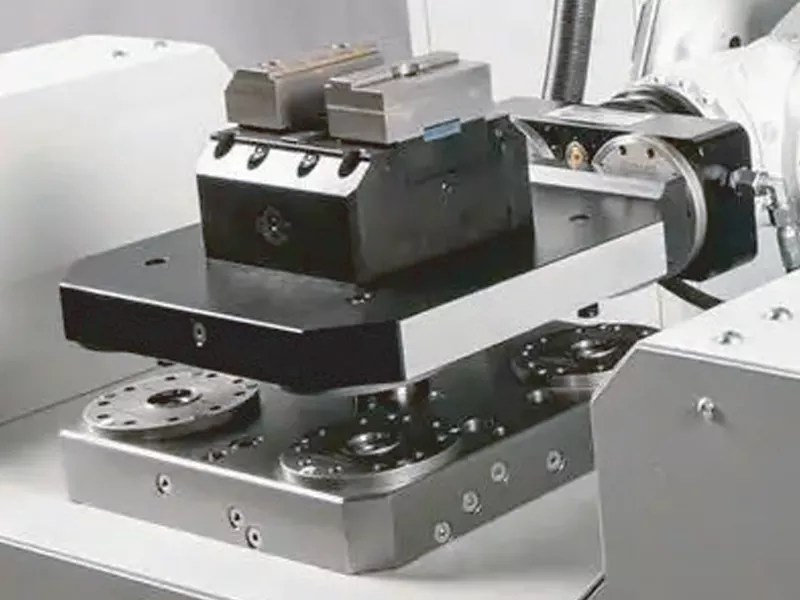
Corpurile de menghină rotative permit reglarea unghiulară fără strângeri repetate. Profilele interioare cu caneluri în V se potrivesc cu stocul cilindric și cu bară rotundă. Seturile de paleți pătrați extind spațiul de montare pentru sarcinile de prindere combinate cu mai multe componente medii-mari.
3. Accesorii de fixare EDM cu sârmă
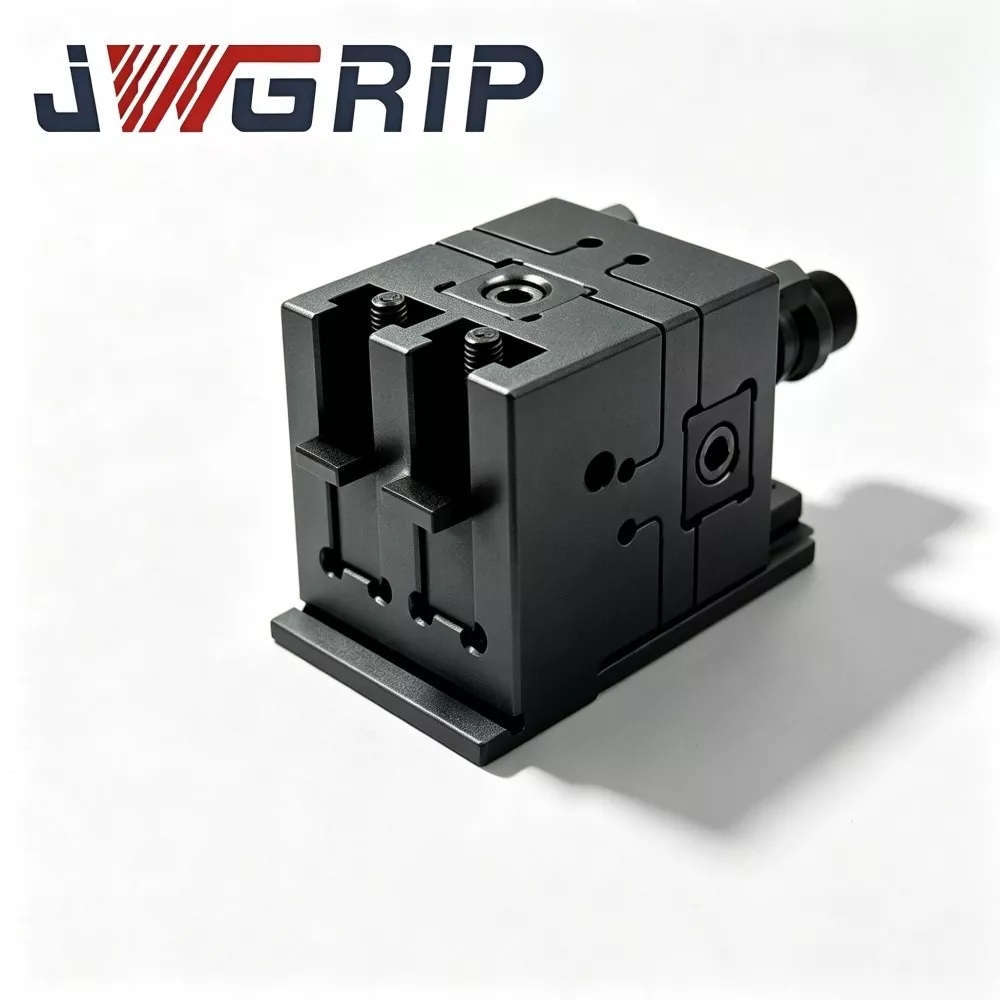
Articole reprezentative: Adaptor WEDM pentru suport de lucru EDM cu sârmă, Suport rotund pentru clemă EDM cu sârmă, Set de paleți cu grinzi pentru suportul de lucru EDM cu sârmă, Element de referință WEDM pentru fixare de precizie.
Acest grup de accesorii oferă poziționare auxiliară, conexiune de tranziție și funcții de setare de referință. Seturile de paleți în stil grinzi oferă spațiu de susținere cu deschidere mare pentru părțile subțiri foarte lungi; elementele de referință furnizează o origine repetabilă de referință pentru scenariile frecvente de schimb de părți.
Cum să ecranizați combinațiile adecvate de dispozitive tăiate de sârmă care se potrivesc cu condițiile actuale de atelier?
1. Ar trebui să alegeți mandrine EDM cu sârmă manuale sau pneumatice?
Mandrinele manuale sunt rentabile pentru schimbarea lotului de joasă frecvență. Dacă executați comenzi de piese repetate de volum mare și urmăriți o producție stabilă de prindere, mandrinele pneumatice merită o atenție prioritară.
2. Ce structură de fixare se potrivește componentelor fragile cu pereți subțiri?
Acordați prioritate menghinelor cu contact distribuit în mai multe puncte în locul strângerii de tip punct cu margini înguste, pentru a minimiza deformarea prin presarea piesei de prelucrat.
3. Aveți nevoie de reglarea unghiului în timpul procedurilor de tăiere?
Menghinele rotative pentru electroerozare cu sârmă vă eliberează de slăbirea și reblocarea în mod repetat a jigurilor întregului set pentru modificarea unghiulară.
4.Plănuiți transferul de piese între echipamente între frezare, electroeroziune prin scufundare și tăiere cu sârmă?
Ar fi bine să alegeți corpuri de iluminat cu interfețe de date unificate. În acest moment, puteți consulta și menghinele noastre CNC cu autocentrare pentru planificarea unificării dispozitivelor de fixare între mașini.
Avantajele procesului
Componentele critice de contact și localizare adoptă materie primă specială din oțel inoxidabil nemagnetic anticoroziv. După șlefuirea precisă și eliminarea pasivării suprafeței, corpurile de iluminat mențin performanțe stabile sub imersie îndelungată în apă dielectrică.
Fiecare set finit este supus inspecției planeității, verificării forței de strângere și testării repetate a preciziei de montare înainte de a părăsi fabrica. Interschimbabilitatea dintre accesoriile modulare este pe deplin validată.
Oferim servicii de modificare personalizate: schimbați intervalul de prindere, adăugați fante speciale de drenaj, construim suporturi de tranziție non-standard conform mostrelor clienților sau desenelor tehnice.
Echipa noastră tehnică acumulează experiență practică abundentă, cooperând cu laboratoare de matrițe, producători de piese medicale și întreprinderi de fabricare a sculelor de precizie. Nu furnizăm doar bunuri de catalog; analizăm constrângerile dvs. de tăiere din lumea reală și vă propunem sugestii de configurare potrivite.
Scenarii de aplicare practice tipice
Prelucrare de precizie a inserției de matriță și a componentelor matrițelor tăiate prin sârmă în mediu dielectric-apă.
Producția de componente de înaltă precizie cu pereți subțiri, fragile, cilindrice și de formă neregulată.
Sarcini de tăiere a conturului în mai multe unghiuri care necesită ajustarea unghiului de rotație fără demontarea piesei de prelucrat.
Flux de lucru de producție între stații în care piesele de prelucrat circulă printre mașini-unelte de frezat, electroeroziune prin scufundare și mașini-unelte de tăiat cu sârmă.
Laboratoare de prototipuri cu loturi mici și ateliere de producție de piese de precizie cu amestec mare și volum redus.