- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Producător de încredere de plăci de centrare de tip R pentru soluții de aliniere de precizie
În calitate de producător de dispozitive specializate de plăci de centrare de tip R,JWGRIPproduce plăci de poziționare cu planeitate ridicată și inserții de paleți cu punct zero pentru dezvoltatorii de matrițe, planificatorii de procese EDM și specialiștii în achiziționarea de dispozitive care realizează dispunerea cu mai mulți electrozi pe mesele de lucru EDM cu platine. Fiecare placă trece printr-o recoacere de eliberare a tensiunii și o șlefuire de precizie pe două fețe pentru a menține paralelismul strict și toleranțele de planeitate și pentru a preveni abaterea de poziționare cumulativă pentru configurații dense cu mai mulți electrozi. Aceste plăci de referință rezolvă inconsecvența coordonatelor la schimbarea electrozilor sau a pieselor de prelucrat interschimbabile în interiorul rezervoarelor de fluid dielectric. JWGRIP oferă, de asemeneaMandrine EDM de tip Rși Wire EDM Workholding Fixtures, construind lanțuri complete de transfer de date pentru fluxurile de lucru de prelucrare prin electroeroziune cu sârmă și tăiere cu sârmă.
Numeroase ateliere de fabricare a matrițelor se concentrează în mare măsură pe precizia mandrinei individuale, dar ignoră propagarea datelor în mai multe stații. Chiar și mandrinele de înaltă precizie nu pot elimina erorile acumulate dacă plăcile de conectare intermediare suferă planeitate slabă sau deschideri de localizare distorsionate. Când operatorii aranjează mai mulți electrozi de grafit sau cupru pentru prelucrarea matrițelor cu mai multe cavități, erori minuscule pe plăcile de centrare se vor stivui pe fiecare stație. Abaterea cumulativă perturbă uniformitatea eclatorului, creează adâncime inconsecventă a cavității și distruge consistența dimensională între multiple amprente de matriță. Multe plăci adaptoare generice vândute pe piață nu sunt optimizate pentru mediile EDM; ei au tendința de a suferi coroziune la suprafață și deviație dimensională în cazul scufundării pe termen lung în fluid dielectric, rupând treptat consistența coordonatelor în pozițiile electrozilor.
Ce caracteristici funcționale critice separă plăcile de referință dedicate de plăcile adaptoare obișnuite pentru setările EDM cu mai mulți electrozi?
Plăcile adaptoare obișnuite sunt proiectate în principal pentru condiții de frezare CNC tăiate uscat. Ei iau rareori imersiunea dielectrică, contaminarea cu particule de carbon și acumularea de erori cu mai multe stații în considerente de proiectare.
În schimb, plăcile de centrare R-Type sunt construite special pentru scenariile de amplasare cu mai mulți electrozi ale electroerozării electromagnetice.
Placa de centrare EDM R-Type 70x70 se potrivește aranjamentelor compacte cu mai mulți electrozi pentru inserții de matriță de precizie de dimensiuni mici.
Placa de centrare R-Type 54x54 EDM servește la instalarea în spațiu îngust, unde spațiul de montare este extrem de limitat. Placa de centrare EDM Zero Point de 75 mm extinde capacitatea de încărcare a electrozilor de dimensiuni medii, în timp ce paletul EDM R-Type de 156 mm pentru fixarea punctului zero oferă un suport de date de format mai mare pentru grupuri de electrozi multi-electrozi.
Tratamentul de suprafață anticoroziv rezistă la eroziunea chimică a fluidului dielectric. Deschiderile de localizare prelucrate cu precizie garantează o aliniere repetabilă de fiecare dată când plăcile sunt montate pe mandrinele de bază. Cu medii de date intermediare fiabile, fiecare stație de electrod își păstrează valoarea coordonatelor independente fără interferențe încrucișate, evitând decalajul cumulativ în producția de matrițe cu mai multe cavități.
Cum se poate elimina eroarea de date cumulativă?
Formele complexe cu mai multe cavități necesită zeci de electrozi pentru a finaliza toate detaliile cavității. Restabilirea referințelor de coordonate pentru fiecare electrod din interiorul rezervorului EDM irosește mult timp de funcționare a mașinii. Plăcile de centrare R-Type permit operatorilor să termine gruparea electrozilor, planificarea aspectului și coordonarea măsurătorilor pe bancurile de calibrare externe în afara mașinii EDM. Mai mulți electrozi pot fi premontați pe plăci de centrare sau paleți în loturi, iar întreaga unitate asamblată se fixează pe mandrinele EDM de tip R într-un singur pas de instalare.
Această abordare îndepărtează aproape toate lucrările de măsurare și configurare de la timpul valoros al mașinii. Dacă atelierele intenționează să realizeze circulația dispozitivelor de fixare pe diferite echipamente, aceste plăci de referință pot coopera cu modulele de la Sistemul de fixare a lucrărilor cu schimbare rapidă, transferând datele de coordonate unificate între stațiile de măsurare, mașinile EDM cu scufundare și platformele auxiliare de inspecție. Acest mod de lucru reduce setările repetate ale coordonatelor și suprimă eficient stivuirea erorilor generate de operațiuni multiple de strângere independente.
Repere produse de bază
Șlefuirea de precizie pe două fețe plus tratamentul de eliberare a tensiunii mențin planeitatea și paralelismul ultra-scăzut, limitând abaterea de poziționare cumulativă a mai multor stații.
Specificațiile de dimensiuni multiple, inclusiv paletul de 54 × 54,70 × 70,75 mm și 156 mm adaptează inserții compacte, dispunerea densă a mai multor electrozi și combinațiile de electrozi cu sarcină mare.
Tratamentul special anticoroziv al suprafeței rezistă la imersia îndelungată a fluidului dielectric, încetinind coroziunea și schimbările dimensionale ale suprafeței în interiorul rezervoarelor de lucru EDM.
Interfața de localizare standardizată asigură compatibilitatea perfectă cu mandrinele, suporturile și componentele auxiliare de calibrare existente din seria R-Type.
Prezentare generală a modulului de produs
Portofoliul de produse pentru transferul de date JWGRIP acoperă plăci de centrare de formă mică până la paleți de dimensiuni mari pentru sarcini grele, pentru a se potrivi cu diverse cerințe de dispunere a mai multor electrozi.
Placa de centrare R-Type 54x54 EDM este proiectată pentru spațiu de instalare îngust, potrivită pentru aranjarea compactă cu mai mulți electrozi a inserțiilor de matriță de precizie minuscule. Placa de centrare EDM R-Type 70x70 este adoptată pe scară largă pentru matrițele cu mai multe cavități mici și mijlocii. Placa de centrare EDM Zero Point de 75 mm oferă o zonă de încărcare extinsă pentru grupurile de electrozi la scară medie. Paletul EDM de tip R de 156 mm pentru fixarea punctului zero acționează ca o platformă de transport de dimensiuni mari pentru electrozi grei sau prindere combinată cu inserții multiple. Toate aceste unități hardware aparțin ecosistemului R-Type EDM Workholding System. Atunci când atelierele trebuie să finalizeze procesarea ulterioară a tăierii cu sârmă pentru piesele matriței, unelte potrivite de la Wire EDM Workholding Fixtures pot fi introduse pentru a continua să utilizeze aceeași referință de referință în diferite etape de procesare.
Scenarii tipice de aplicare
Aceste plăci și paleți de transfer de date își găsesc aplicații extinse în fabricarea matrițelor de injecție din plastic cu mai multe cavități, producția de matrițe de precizie pentru conectori, procesarea matrițelor de implant medical și fluxurile de lucru de pregătire a grupului de electrozi în serie. Se potrivesc cu echipamente EDM cu platine pentru prelucrarea simultană cu mai multe cavități, procesarea electrozilor grupați și strângerea modulară a inserției. Indiferent dacă renovați stații de lucru EDM vechi sau construiți noi celule modulare de fabricare a matrițelor, plăcile de centrare selectate corespunzător stabilizează consistența coordonatelor cu mai mulți electrozi și reduc piesele defecte cauzate de deplasarea datelor acumulate. Aceste componente sunt foarte utilizate de fabricile de matrițe de electronice de consum, de fabricile de scule pentru conectori de precizie și de întreprinderile care realizează proiecte de matrițe cu mai multe cavități de mare volum.
Principii practice de selecție
Mai întâi calculați cantitatea totală și dimensiunea exterioară a electrozilor din fiecare grup, apoi selectați dimensiunea plăcii în funcție de spațiul real de instalare a mesei. Dispozitivul compact cu inserție densă alege plăci de dimensiuni mai mici, cum ar fi placa de centrare EDM R-Type 54x54 sau placa de centrare EDM R-Type 70x70. Grupurile de electrozi medii și mari sau strângerea combinată cu mai multe inserții pot adopta o placă de centrare cu punct zero EDM de 75 mm sau un palet EDM de tip R de 156 mm pentru fixarea punctului zero.
În al doilea rând, confirmați cerința de potrivire a interfeței cu mandrinele de bază existente. Acordați atenție greutății totale a electrodului; Scenariile cu încărcături grele necesită paleți cu capacitate portantă mai mare. Dacă sperați să partajați datele cu platforme de măsurare externe, verificați în prealabil compatibilitatea cu modulele Quick Change Workholding System. Când vă simțiți confuz în ceea ce privește combinația de dimensiuni sau potrivirea capacității de încărcare, puteți consulta fișele tehnice oficiale de dimensiuni JWGRIP pentru a filtra numerele de piesă adecvate pe baza desenului electrodului și a parametrilor de încărcare.
Ghid de utilizare
Reziduurile de carbon, pulberea de grafit și nămolul dielectric se vor acumula pe suprafețele de localizare a plăcilor și găurile de poziționare în timpul producției continue de EDM. Curățarea blândă și regulată a fețelor plate de referință și a găurilor de localizare este esențială pentru păstrarea acurateței datelor originale. Evitați lovirea puternică, zgârierea sau impactul mecanic asupra suprafețelor de referință finisate cu șlefuire; indentările de suprafață vor aduce erori permanente de date irecuperabile. După curățare, ștergeți plăcile uscate și aplicați un strat de protecție anticoroziv, în special pentru unitățile depozitate în afara rezervoarelor mașinii pentru perioade lungi de timp.
Inspectați periodic planeitatea și starea orificiilor de localizare pentru plăcile care lucrează în condiții de încărcare mare cu mai mulți electrozi. Retrageți în timp util componentele cu adâncituri evidente sau gropi de coroziune. Urmărirea obiceiurilor de operare standardizate protejează integritatea datelor, păstrează consistența coordonatelor cu mai mulți electrozi și scade raportul de respingere pentru producția de masă a matriței cu mai multe cavități.




- View as

Palet EDM de tip R de 156 mm pentru fixare în punct zero
JWGRIP, furnizor cu experiență care furnizează soluții ODM dovedite pentru hardware-ul de fixare a lucrărilor EDM de înaltă precizie, oferă paleți EDM de tip R de 156 mm cu construcție rigidă pentru fixarea punctului zero, o componentă cheie de achiziție pentru transferul încrucișat EDM cu scufundare în instalațiile de fabricare a matrițelor medii-mari. Fabricat din oțel aliat preîntărit, eliberat de tensiuni, este supus stabilizării termice în mai multe cicluri, prelucrare cu caneluri de tranziție de tip R și șlefuire de ultraprecizie pe toată suprafața. Echipat cu arhitectură de drenaj de deviere a așchiilor pentru stropirea mediilor rezervoarelor EDM, canelura sa unică de eliberare a tensiunii în formă de R răspândește stresul local ridicat din ciclurile repetate de blocare-deblocare cu punct zero și suprimă micro-deformarea feței de localizare a datelor după o funcționare ciclică de lungă durată.
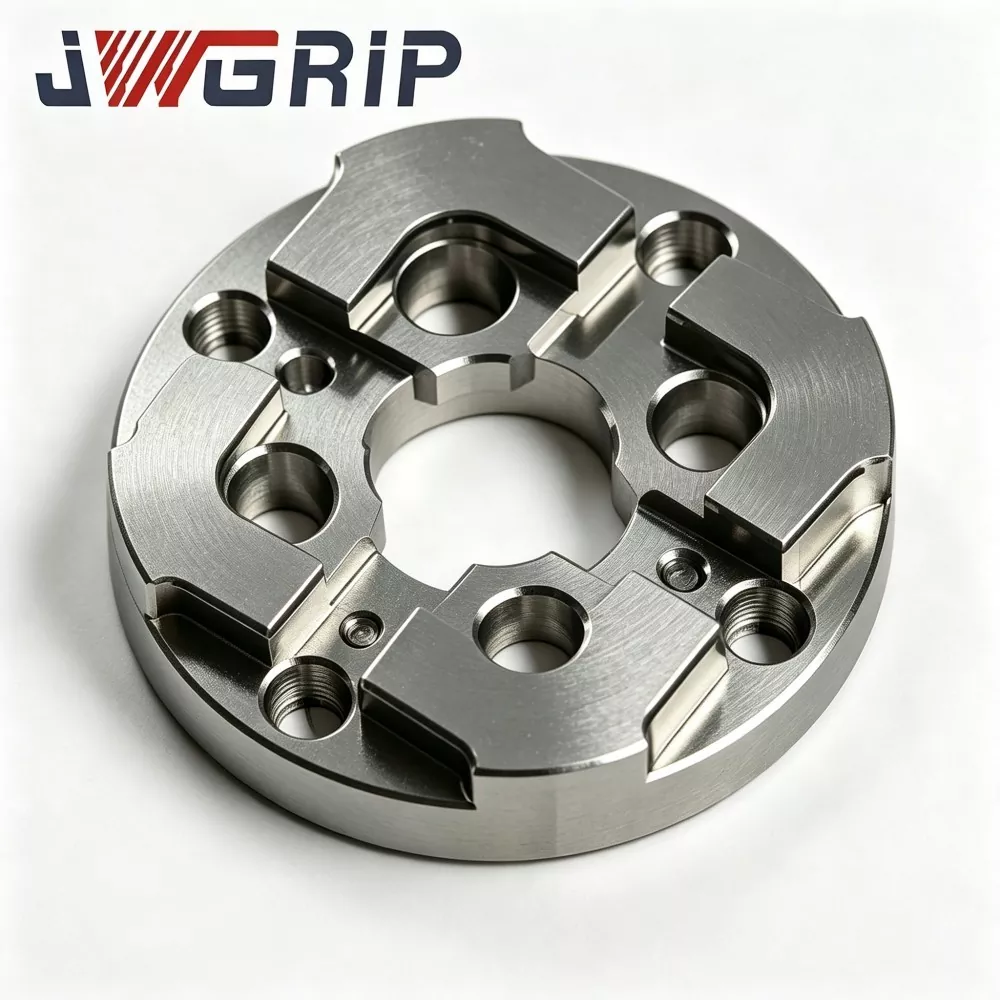
Placă de centrare EDM Zero Point de 75 mm
JWGRIP este producătorul și furnizorul profesionist de plăci de centrare cu punct zero EDM de 75 mm în China, oferind aprovizionare directă din fabrică și ajustare structurală personalizată pentru atelierele de fabricare a matrițelor medii-mari din întreaga lume. Este un dispozitiv integrat de poziționare a originii de înaltă stabilitate, special dezvoltat pentru sistemele de fixare cu punct zero EDM sinker. Acesta integrează o structură anti-deformare ranforsată și un punct de referință de înaltă precizie pentru potrivirea punctului zero într-o singură unitate, realizând restaurarea rapidă a datelor în timpul înlocuirii frecvente a inserției matriței și al prelucrării în loturi cu mai mulți electrozi.

Placă de centrare EDM R-Type 54x54
JWGRIP este producătorul și furnizorul profesionist de placă de centrare EDM R-Type 54x54 în China, cu specificații standard în stoc și care acceptă comanda globală în vrac pentru mașini EDM compacte și proiecte de atelier de matriță de precizie. Este un dispozitiv de referință de poziționare integrat de înaltă precizie, rezistent la uzură, proiectat special pentru echipamente EDM cu platine de dimensiuni mici, mini-electrozi și scenarii de prelucrare a matriței de precizie cu mai multe cavități. Acesta integrează o structură optimizată a umărului de poziționare de tranziție de tip R și o performanță mecanică stabilă termic într-o singură unitate, eliminând defectele uzurii ușoare prin extrudare și ciobirea colțurilor plăcilor tradiționale de centrare miniaturale în unghi drept.
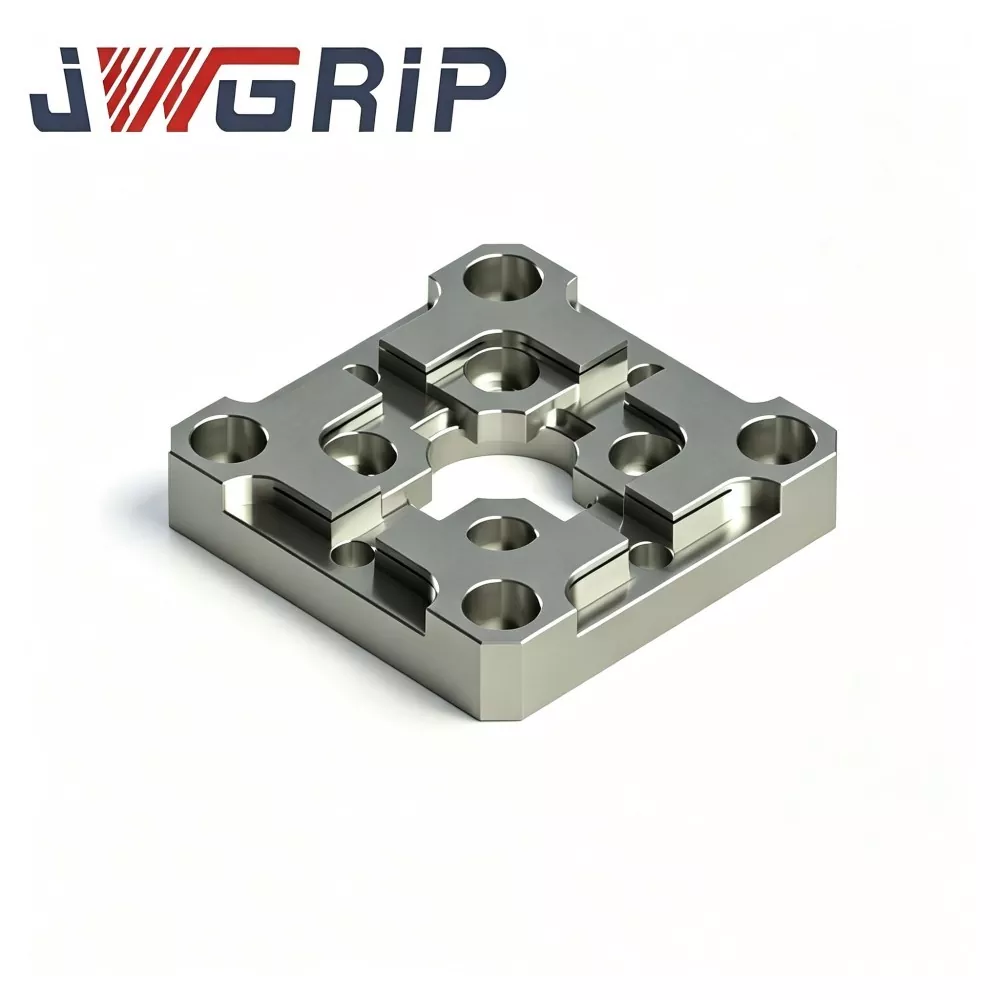
Placă de centrare EDM R-Type 70x70
JWGRIP este producătorul și furnizorul profesionist al plăcii de centrare EDM R-Type 70x70 în China, oferind livrare directă din fabrică și modificare structurală personalizată pentru a satisface diverse cerințe de amenajare a dispozitivelor EDM. Este un dispozitiv de referință de poziționare a electrozilor integrat de înaltă precizie, special optimizat pentru atelierele de fabricare a matrițelor EDM cu scufundare, concentrându-se pe sarcini de centrare rapidă și de poziționare repetitivă a electrozilor. Acesta integrează o structură de tranziție interioară a șanfrenului de tip R, dispersată la tensiuni, și performanța de poziționare de referință ultra-stabilă într-o singură unitate compactă, rezolvând eficient uzura marginilor ascuțite și defectele de derivare de referință ale plăcilor plate tradiționale de centrare.
JWGRIP este un producător și furnizor profesionist Plăci de centrare de tip R din China. Vă urăm cu căldură bun venit la produse cu ridicata de înaltă calitate la prețuri competitive din fabrica noastră.
Recomandări de știri