- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







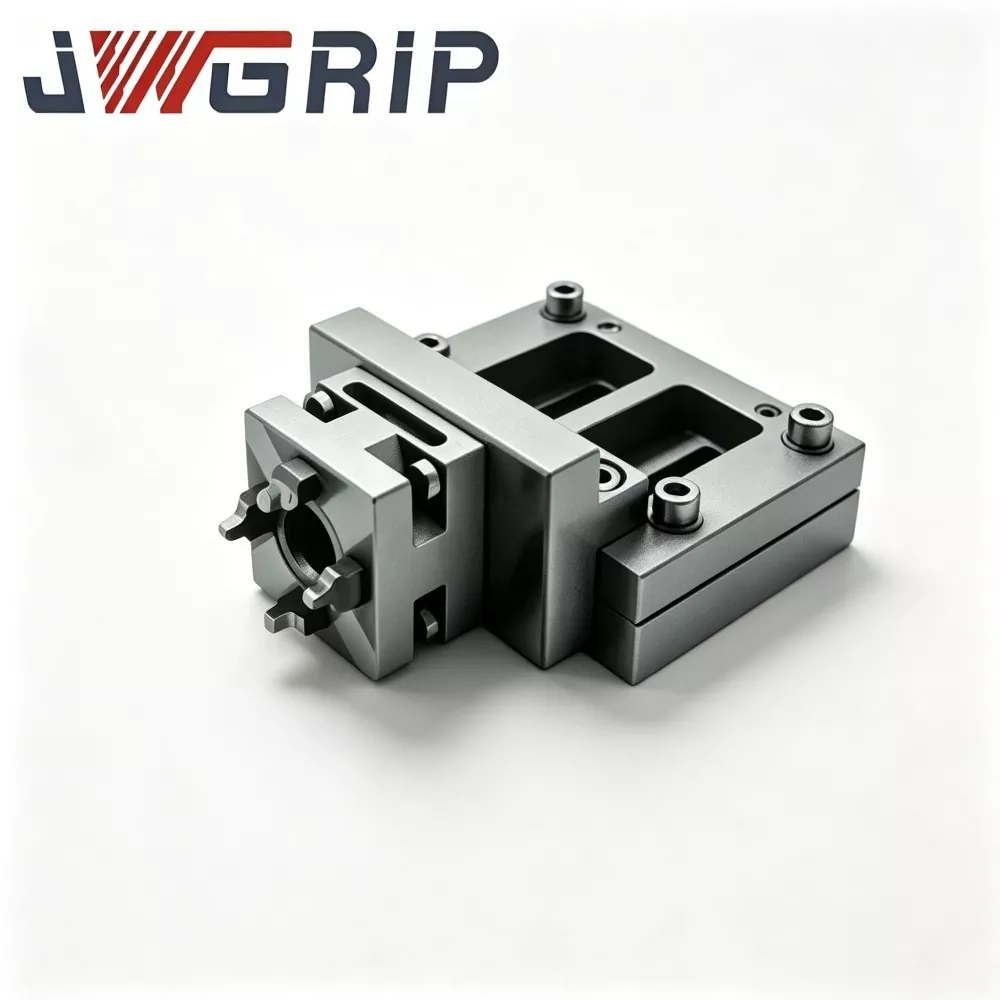
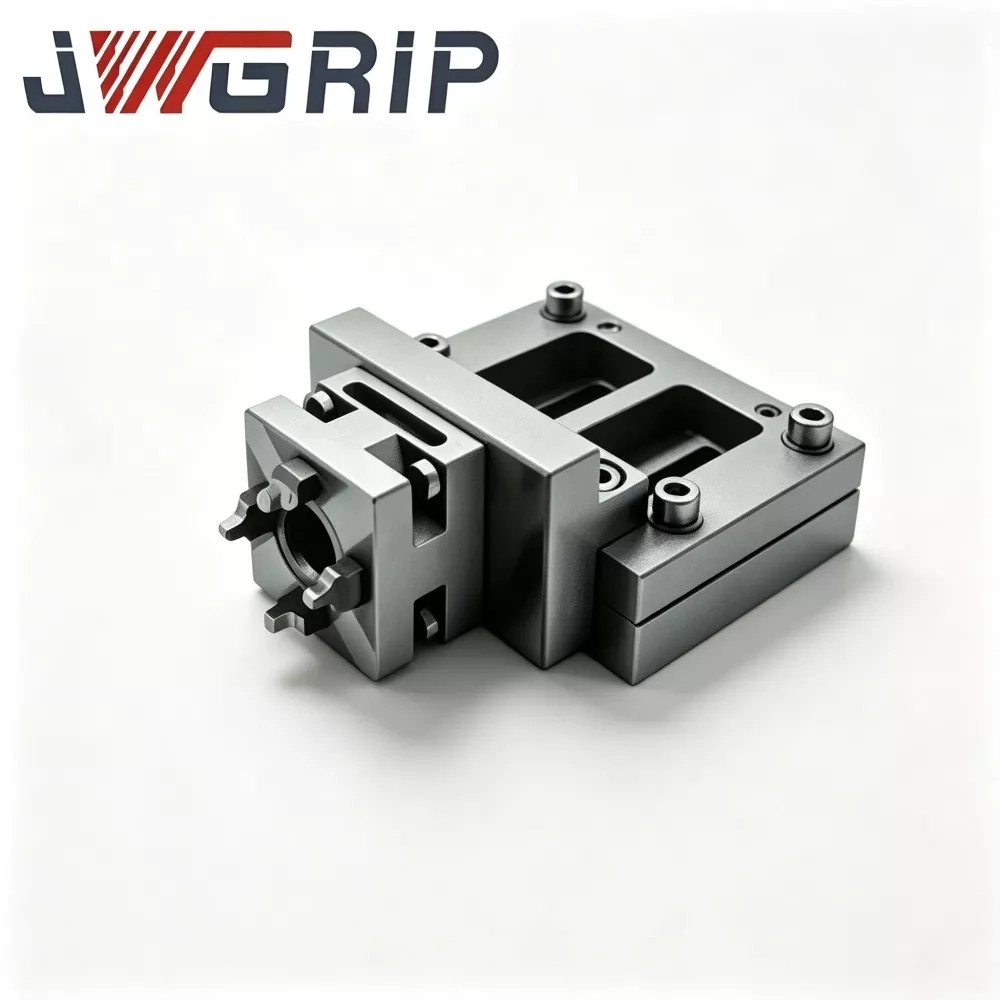
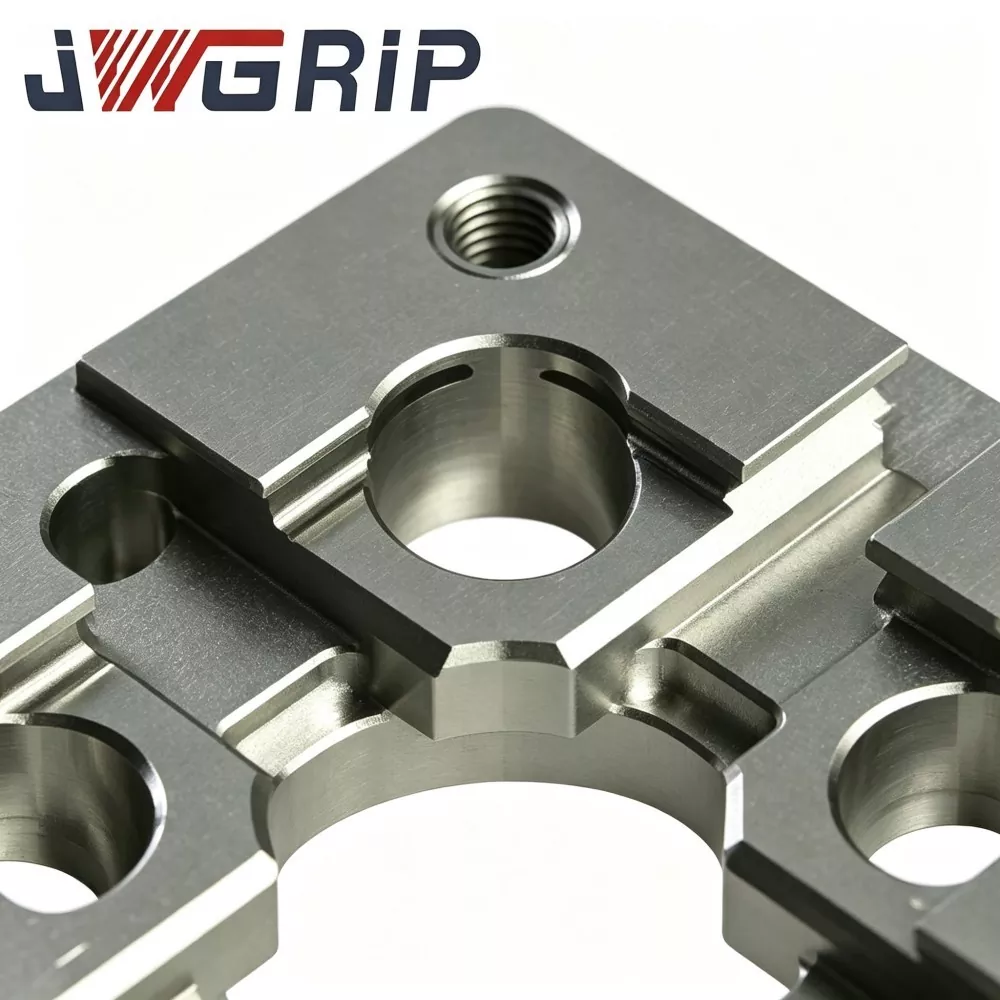
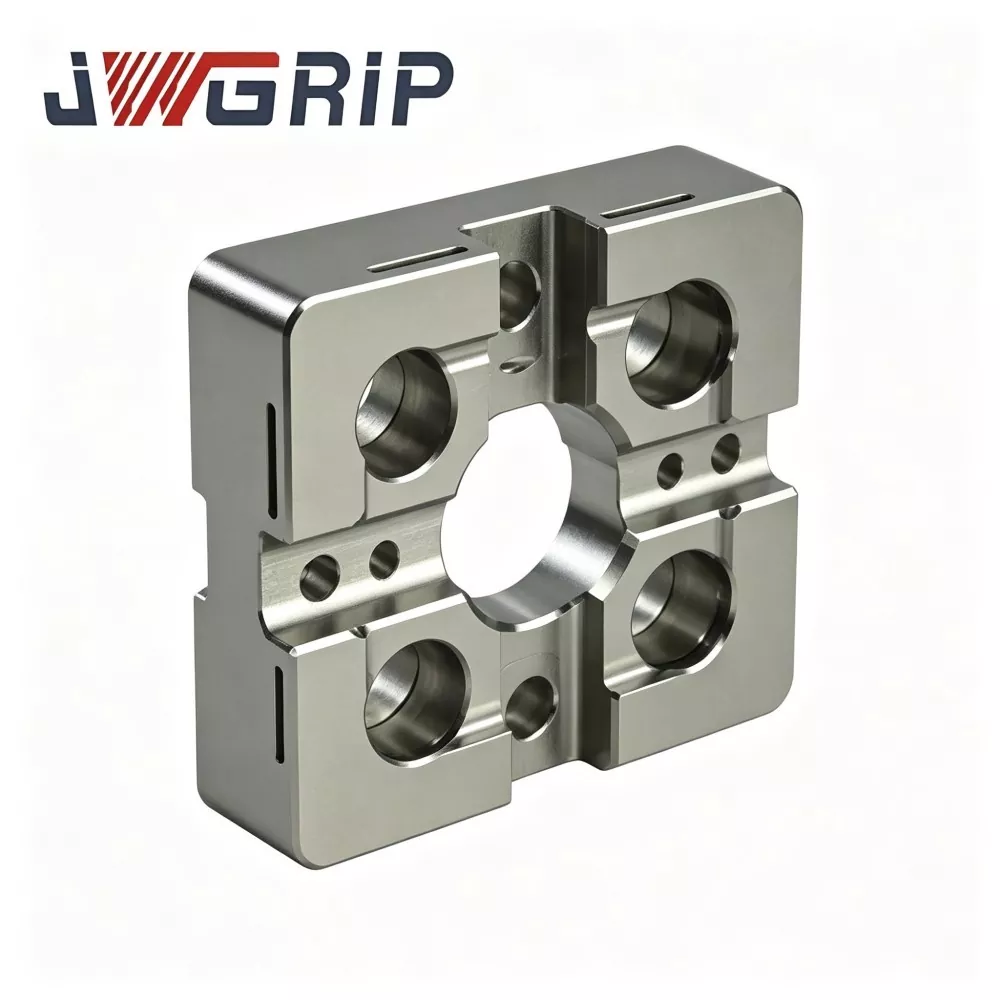
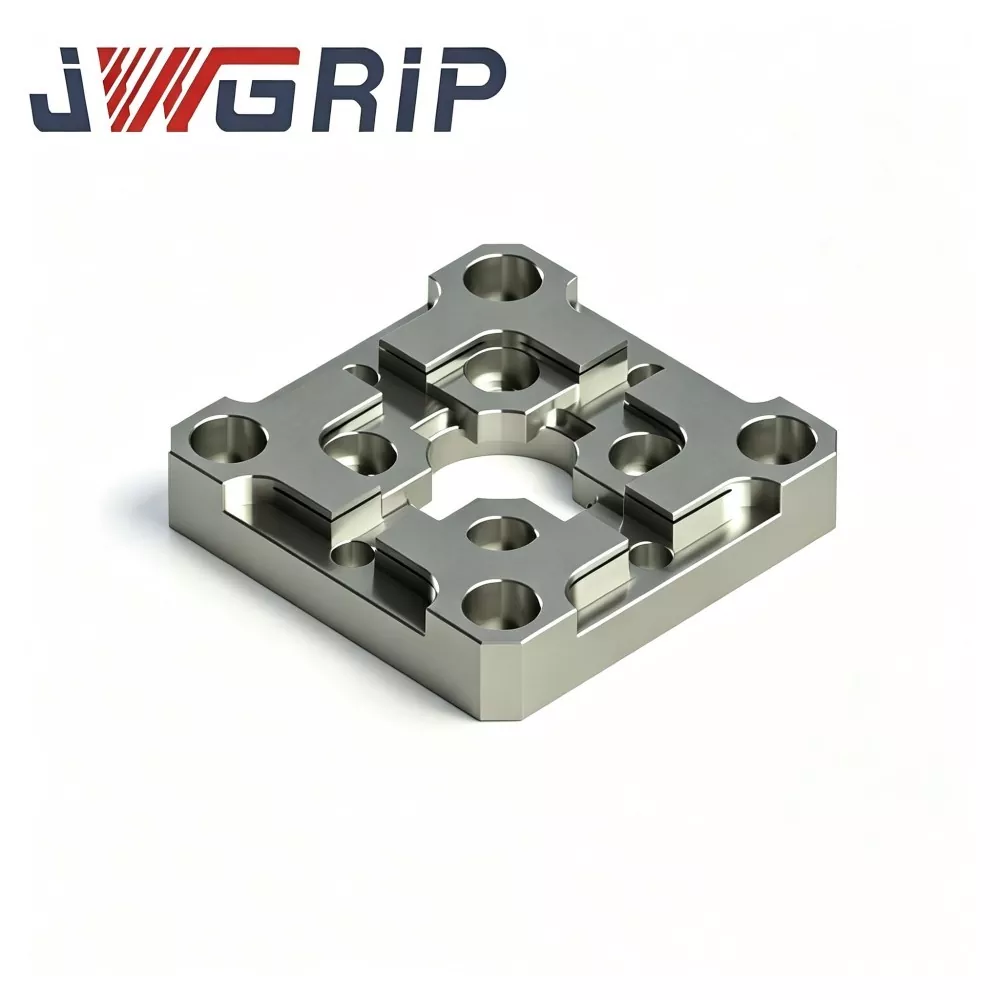
Placă de centrare EDM R-Type 54x54
JWGRIP este producătorul și furnizorul profesionist de placă de centrare EDM R-Type 54x54 în China, cu specificații standard în stoc și care acceptă comanda globală în vrac pentru mașini EDM compacte și proiecte de atelier de matriță de precizie. Este un dispozitiv de referință de poziționare integrat de înaltă precizie, rezistent la uzură, proiectat special pentru echipamente EDM cu platine de dimensiuni mici, mini-electrozi și scenarii de prelucrare a matriței de precizie cu mai multe cavități. Acesta integrează o structură optimizată a umărului de poziționare de tranziție de tip R și o performanță mecanică stabilă termic într-o singură unitate, eliminând defectele uzurii ușoare prin extrudare și ciobirea colțurilor plăcilor tradiționale de centrare miniaturale în unghi drept.
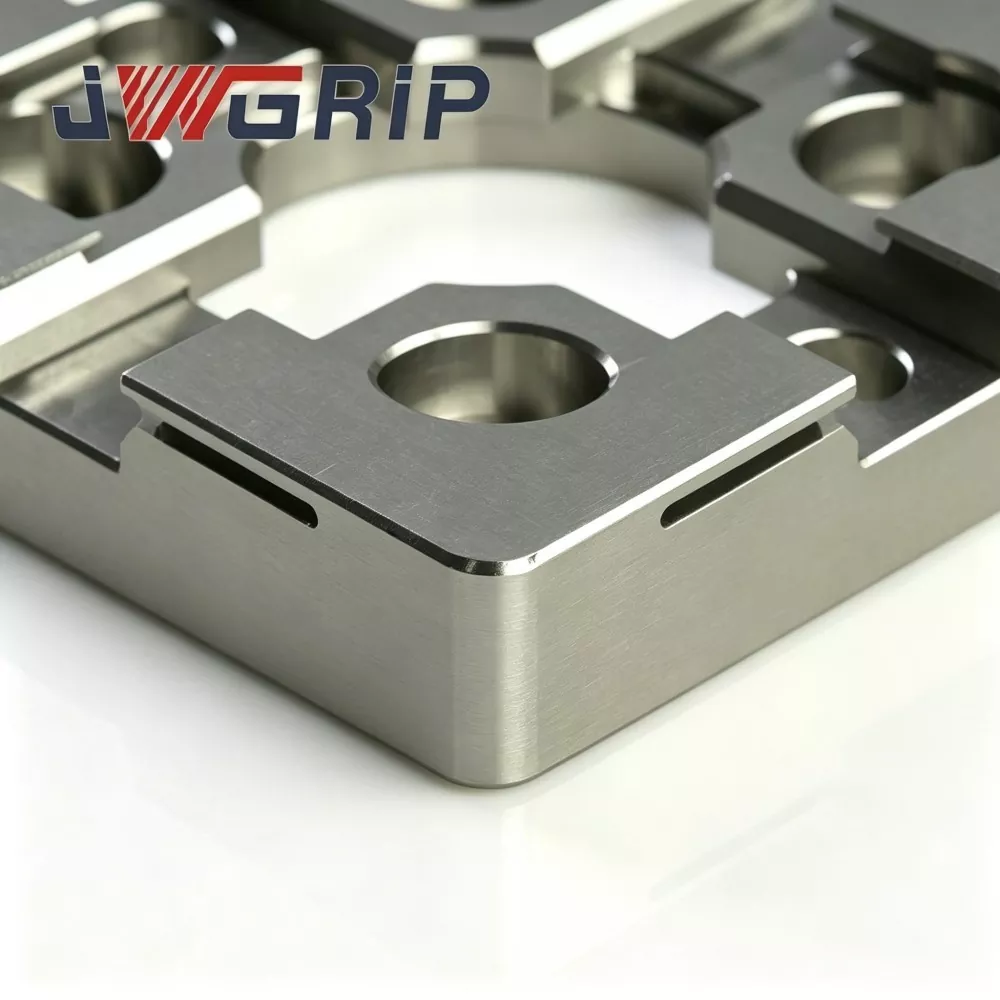
Această placă de centrare EDM R-Type 54x54 de înaltă stabilitate adoptă ca materie primă oțel de scule aliat premium stabilizat termic, procesat prin tratament de îmbătrânire cu mai multe cicluri de reducere a tensiunilor, întărire locală a suprafeței și tehnologie de șlefuire cu două fețe ultra-precizie. Structura îmbunătățită a umărului de tranziție de tip R dispersează eficient stresul concentrat de contact în timpul andocării repetate cu electrod-jig și a ciclurilor frecvente de încărcare-descărcare, reducând considerabil daunele în indentare și uzura colțurilor și păstrând în permanență precizia de referință de centrare stabilă. Corpul din oțel stabilizat termic evită în mod eficient deformarea structurală și abaterea dimensională cauzate de fluctuația temperaturii atelierului, asigurând planeitate excelentă și consistență dimensională pe termen lung în producția de loturi de înaltă frecvență.
Se adaptează perfect la cerințele de poziționare ale electrozilor de cupru, grafit și cupru-tungsten de dimensiuni mici, scurtează semnificativ timpul de pre-centrare manuală, elimină erorile acumulate de calibrare manuală și rezolvă punctele dureroase ale industriei legate de eclatorul instabil și detaliile minuscule ale cavităților defecte cauzate de uzura benchmark-ului. Acceptă furnizarea standard de stoc și modificarea OEM a dispunerii găurilor de montare și a profilelor de poziționare a boșajului, oferind soluții de poziționare fiabile și repetabile de înaltă precizie pentru procesarea loturilor de inserții miniaturale și matrițe EDM cu mai multe cavități.
Puncte practice de durere
Atelierele compacte de electroeroziune care procesează micro-conectori și matrițe miniaturale medicale se confruntă cu dezavantaje inerente ale plăcilor de centrare convenționale de format mic:
Plăcile de centrare mici convenționale folosesc umerii interiori cu unghi ascuțit. Impactul de andocare concentrează stresul pe zonele de colț înguste. Se generează treptat micro-indentări invizibile, care nu pot fi detectate prin inspecția vizuală de rutină.
Referința de centrare se deplasează în mod silențios în timpul producției continue, rezultând un efer de scânteie inconsecvent, erodarea neuniformă a pereților laterali ai cavității și riscul de deșeuri pentru inserțiile de matriță miniaturale de mare valoare.
JWGRIP optimizează placa de centrare EDM R-Type 54x54 pentru punctele dureroase menționate mai sus:
1. Umărul de poziționare tranzițională netedă de tip R redistribuie stresul de contact de andocare și reduce riscul de micro-indentație și de așchiere a colțurilor în cazul ciclurilor frecvente de încărcare-descărcare electrod-jig.
2. Sustratul de oțel aliat stabilizat termic plus îmbătrânirea în mai multe etape limitează distorsiunea de referință declanșată de fluctuația temperaturii ambiante din cabinet a mașinilor EDM compacte.
3. Șlefuirea ultra-precizie cu două fețe garantează planeitate și paralelism de încredere pentru un datum stabil de centrare mecanică.
4. Simplifica fluxul de lucru manual de pre-centrare și reduce eroarea cumulativă de poziționare pentru inserții de matriță mici și complicate, îmbunătățind precizia repetării pentru sarcinile EDM cu micro-multă în loturi.
5. Amprenta compactă de 54×54 adaptează spațiul limitat de masă; Modificarea personalizată OEM pentru modelul de găuri și șef de poziționare este disponibilă pentru proiecte speciale compacte cu celule EDM automatizate.
Logica de operare
Placa de centrare JWGRIP R-Type 54x54 EDM este un dispozitiv de referință mecanic compact dedicat pentru prepoziționarea și alinierea concentricității dispozitivelor de electrozi EDM de dimensiuni mici:
1. Se instalează între masa de lucru compact-EDM/mini bază de fixare și dispozitivul de susținere a electrodului. Oferă date de centrare mecanică repetabilă în timpul schimburilor frecvente de electrozi miniaturali din cupru, grafit sau cupru-tungsten.
2. Plăcile de centrare convenționale de format mic adoptă umerii interiori ascuțiți la 90°. Tensiunea de impact de andocare se concentrează pe liniile de margine înguste, producând micro-indentație locală din plastic după cicluri repetate de presare.
3. Îmbunătățirea structurală de bază: profilul de tranziție continuu și neted de tip R pe umerii de poziționare interioară mărește zona efectivă de contact, răspândește stresul de contact pe suprafețe mai largi în loc de liniile de colț ascuțite. Acest lucru încetinește acumularea de indentări și întârzie deriva de referință-datum.
Memento important de limită funcțională:
Această unitate oferă doar precentrare mecanică și nu poate înlocui calibrarea coordonatelor fine pe bază de sondă. După andocare mecanică, operatorii mai au nevoie de măsurarea sondei și compensarea coordonatelor care să respecte specificațiile standard ale procesului EDM.
Principalele scenarii de aplicare:
matriță cu microconectori, matriță pentru piese în miniatură medicală, matriță cu inserție de precizie cu angrenaj și prelucrare EDM cu inserție prin turnare sub presiune de dimensiuni mici. Se poate monta pe mandrine compacte cu punct zero, mini-baze de fixare sau mici mese de lucru pentru electroeroziune.
Performanță tehnică
1. Structură anti-uzură a umărului de tip R compactă, optimizată Testul comparativ de durabilitate de laborator arată, la frecvența de andocare și forța de contact egale, placa de centrare JWGRIP R-Type 54×54 EDM reduce stresul local de contact maxim cu aproximativ 32 % față de tradiționalele colțuri ascuțite, riscul de centrare mic și ciobire mic în micro-indensare și ciobire. în cicluri continue.
2. Tratament de îmbătrânire cu stabilizare termică dublă Ronda din oțel aliat pentru scule este supusă îmbătrânirii în două etape la temperatură înaltă după prelucrare brută pentru a elimina majoritatea stresului rezidual intern. În cadrul atelierului, temperatura ambiantă 16-30 ℃, variația planeității plăcii finite ≤0,0025 mm, prevenind distorsiunile de referință cauzate de deviația de temperatură a cabinetului echipamentului EDM compact.
3. Slefuire de ultra-precizie pe două fețe Fața de referință de lucru de sus și datele de montare de jos sunt ambele șlefuite de ultra-precizie. Planeitatea suprafeței superioare ≤0,002 mm; paralelism între datele sus-inferioare ≤0,003 mm. Paralelismul bun sprijină instalarea reversibilă pentru utilizare alternativă pe suprafață în condiții de spațiu limitat al mașinii compacte.
4. Tratament selectiv de întărire locală a suprafeței Numai zonele interioare de poziționare de tip R primesc întărire locală de înaltă energie, duritate de suprafață HRC 57-61. Rezistență puternică la zgârieturi împotriva pulberii de carbon și a resturilor fine de metal; Zonele de bază fără stres critice păstrează duritatea substratului pentru a evita fracturarea fragilă a întregii plăci la impact accidental.
5. Pasivare rezistentă la fluide dielectrice Finisaj anticoroziv Pasivizare pe întreaga suprafață exterioară Tratament anti-rugină. Rezistă la coroziunea chimică de la stropirea fluidului dielectric și a atmosferei cu umiditate ridicată în interiorul carcasei compacte a mașinii EDM, întârziend generarea de rugina pe termen lung în funcționarea în atelier.
6. Contur 54×54 care economisește spațiu cu caracteristici de montare preprocesate Găurile prefabricate pentru știfturi de localizare și găurile pentru șuruburi se potrivesc cu interfețele standard de fixare compacte cu punct zero. Instalare directă fără prelucrare secundară pentru majoritatea mini-bazelor de fixare EDM.
7. Arhivă de calitate trasabilă la nivel de lot Fiecare placă finită poartă un număr de serie exclusiv gravat cu laser. Seturi complete de date de inspecție care acoperă planeitatea, paralelismul și toleranța profilului R sunt arhivate, susținând managementul trasabil al calității pentru întreprinderile de producție în masă de micro-mulaje.
Flux de lucru de producție
Verificarea compoziției și durității materiilor prime primite → frezare degrosată CNC → îmbătrânire de reducere a tensiunilor la temperatură înaltă din prima etapă → prelucrare semifinisată → formare contur interior R-umăr → îmbătrânire secundară de stabilizare termică → călire selectivă locală a suprafeței → șlefuire de ultraprecizie cu două fețe → găuri de localizare și inspecție cu găuri multiple CMM → marcarea cu laser a numărului de serie → pasivizare anti-rugină → re-verificare vizuală și dimensională finală → depozitarea mărfurilor finite.
Producția este conformă cu specificațiile sistemului de management al calității ISO 9001.
Instrumente de metrologie de bază: CMM, interferometru de planeitate, tester de duritate Rockwell, toate trec prin calibrare metrologică oficială periodică.
Fiecare unitate finită i se emite un raport de inspecție independent; documentele de certificat de material pot fi furnizate la cererea cumpărătorului.
Reguli de întreținere zilnică
1. Înainte de montare, curățați complet planul de împerechere a bazei de fixare, găurile pentru știfturi și datele de bază ale plăcii; îndepărtați pulberea de carbon, așchiile metalice și reziduurile de fluid dielectric. Particulele străine prinse vor declanșa deviația ascunsă a înclinării.
2. Strângeți șuruburile de fixare cu scufundare strict conform cuplului specificat. Un cuplu excesiv creează o deformare locală a plăcii; cuplul insuficient duce la riscul deplasării plăcilor sub impactul de andocare.
3. Controlați cursa de mișcare a electrodului-jig; interziceți impactul violent asupra umerilor de poziționare de tip R; Modul de andocare soft-contact va fi adoptat pentru precentrarea mecanică.
4. După pre-centrarea mecanică, compensarea completă a coordonatelor pe bază de sondă, conform specificațiilor procesului EDM. Nu tratați niciodată rezultatul precentrării mecanice ca referință finală de prelucrare.
5. La fiecare 6-9 zile lucrătoare, inspectați zonele interioare ale umărului R sub lupă; înlocuiți imediat placa de centrare dacă se detectează adâncituri, zgârieturi sau crestături.
Operațiuni predispuse la defecte de evitat
1. Instalarea fără curățarea temeinică a suprafețelor de împerechere, cipurile încorporate pentru a genera o eroare de înclinare ascunsă.
2. Andocare forțată de ciocan, producând micro-indentări invizibile pe umerii de poziționare.
3. Îmbunătățire cu șuruburi excesive, inducând o distorsiune geometrică permanentă.
4. Sărind peste calibrarea fină a sondei și bazându-ne exclusiv pe precentrarea mecanică pentru prelucrarea EDM cu microcavități.
Tabel de verificare a erorilor
|
Fenomen de eroare |
Cauza rădăcină probabilă |
Rezoluție sugerată |
|
Fluctuație repetată centrare-citire |
Suprafață de îmbinare murdară; șurub de montare slăbit; electrod-jig deformat |
Dezasamblați și curățați fețele de contact; strângeți din nou șuruburile; inspectați sau înlocuiți dispozitivul defect |
|
Compensarea treptată a concentricității după rulare continuă |
Umărul R suferă uzură sau micro-cipuri |
Verificați starea umărului la lupă; înlocuiți unitatea când apar semne de uzură |
|
Paralelism slab pentru ieșirea de andocare |
Fixare cu cuplu excesiv; resturi prinse sub baza plăcii |
Reinstalați următoarele specificații de cuplu; interfață complet curată a scaunului inferior |
Comparație de performanță și proces
Majoritatea plăcilor de centrare EDM comerciale de format mic adoptă umerii interiori cu unghi ascuțit fără tranziție R care dispersează stresul. Mulți concurenți anulează îmbătrânirea cu stabilizare termică secundară și întărirea selectivă locală pentru a reduce costurile de producție.
1. Capacitate anti-uzură: plăcile cu umăr ascuțit ale concurenței produc cu ușurință micro-indentație după 350-650 de cicluri de andocare. Structura de tranziție lină de tip JWGRIP R îmbunătățește foarte mult performanța anti-indentație sub impact repetat de andocare.
2. Managementul stresului intern: multe produse rivale omit îmbătrânirea secundară. Tensiunea reziduală după măcinare se eliberează lent la schimbarea temperaturii ambiante și declanșează o deplasare a planeității. Îmbătrânirea noastră în două etape îndepărtează majoritatea stresului rezidual pentru a asigura stabilitatea geometrică pe termen lung.
3. Standard de inspecție: mulți furnizori efectuează doar prelevare-inspecție parțială de eșantionare. Fiecare placă JWGRIP este supusă scanării geometrice CMM cu articole complete cu număr de serie independent pentru trasabilitate completă.
4. Competență de proiectare personalizată: multe fabrici oferă doar dimensiuni standard fixe. Sprijinit de fluxul de lucru OEM matur, JWGRIP implementează modificarea găurilor și a șefului de poziționare pentru proiecte speciale de fixare EDM compacte.
FAQ
Î1: Poate placa de centrare JWGRIP R-Type 54x54 EDM să realizeze performanțe fără uzură pentru producția de masă pe termen lung?
A1: Tranziția R optimizată încetinește foarte mult riscurile de indentare și ciobire, dar nu se poate obține o uzură absolută după cicluri masive de andocare. Inspecția periodică asistată de lupă pentru umerii R interiori rămâne obligatorie. Înlocuiți placa imediat după ce se detectează zgârieturi, crestături sau crestături.
Î2: Poate fi folosită această placă de centrare compactă pentru dispozitive de electrozi de grafit de dimensiuni mari?
A2: Această unitate este proiectată pentru dispozitivele de electrozi mici în miniatură ale mașinilor EDM compacte. Nu este recomandat pentru ansambluri mari de grafit de mare capacitate. Sarcina excesivă accelerează uzura umerilor și poate aduce risc de deformare permanentă.
Î3: Susțineți OEM pentru modele de găuri non-standard și geometrie personalizată a șefului de poziționare?
A3: Da. Vă rugăm să trimiteți desene tehnice complete, cu specificații clare pentru aranjamentul găurilor, profilul de poziționare, toleranța la planeitate și paralelism. Echipa de inginerie finalizează evaluarea fabricabilității în termen de 12 zile lucrătoare și emite o ofertă oficială.
Î4: Ce condiții de defecțiune sunt excluse din domeniul de aplicare a garanției?
A4: Aceasta aparține componentei de poziționare de înaltă precizie pentru susținerea lucrării. Garanția acoperă defecte de fabricație existente la livrare: planeitate, paralelism și duritate în afara specificațiilor. Daunele provocate de coliziuni, instalarea cu un cuplu excesiv, abraziunea așchiilor și uzura normală în timpul utilizării ciclice sunt în afara garanției.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri