- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






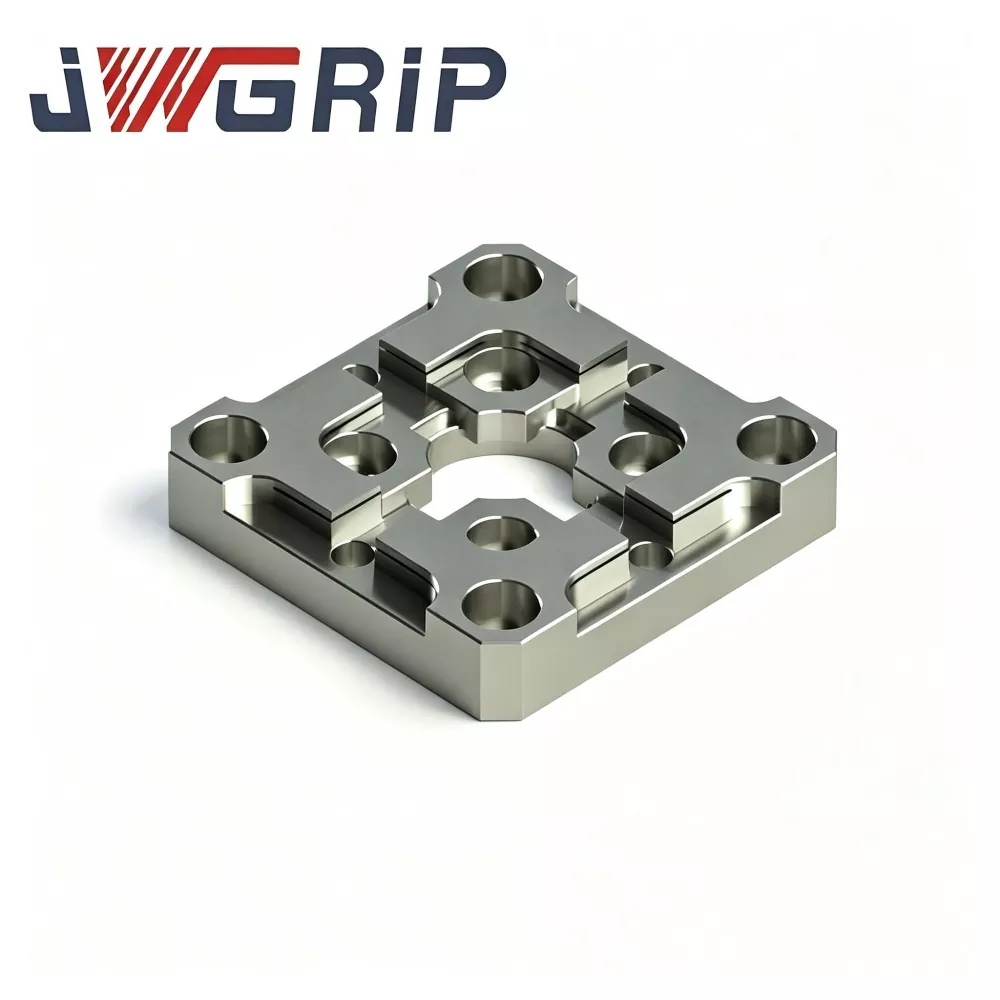
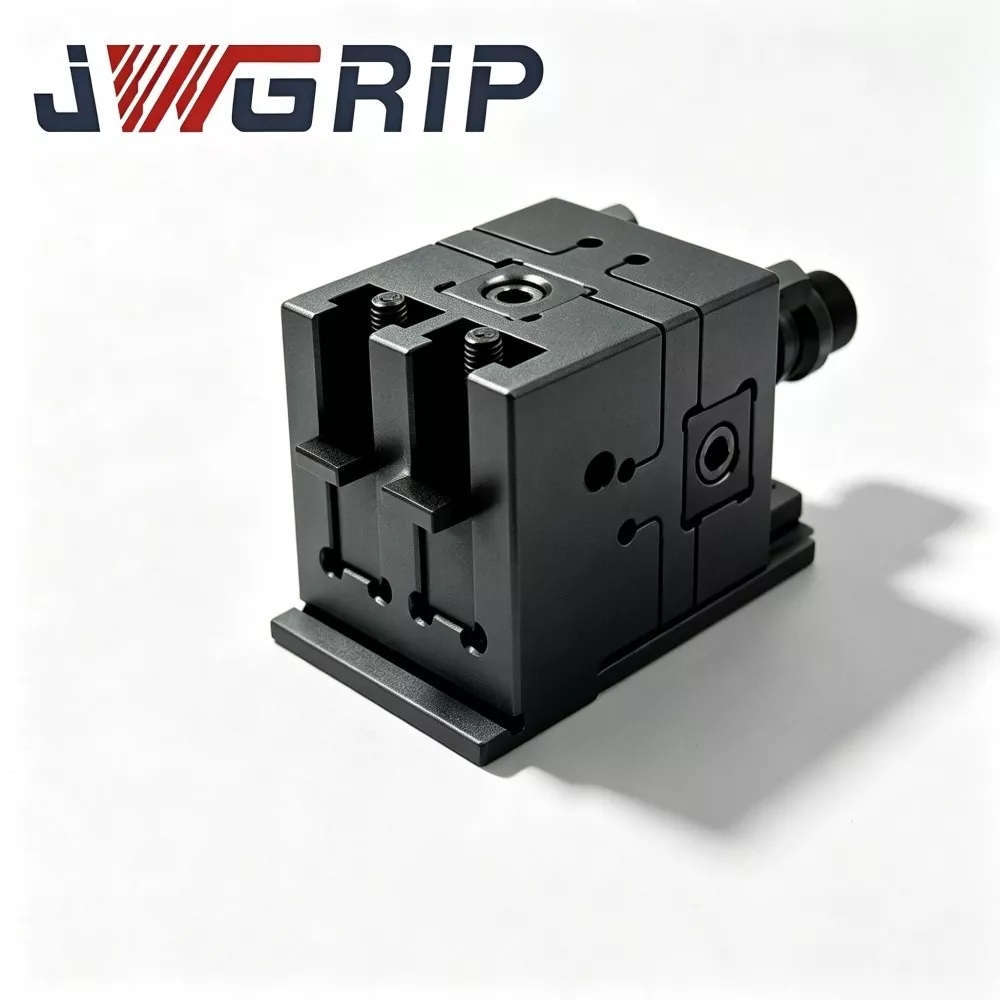
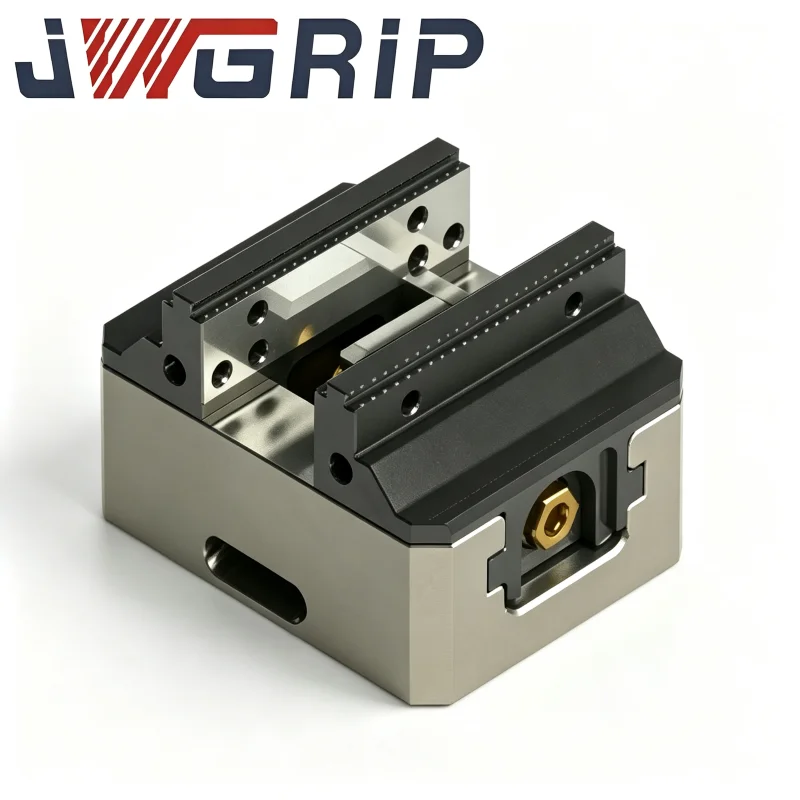
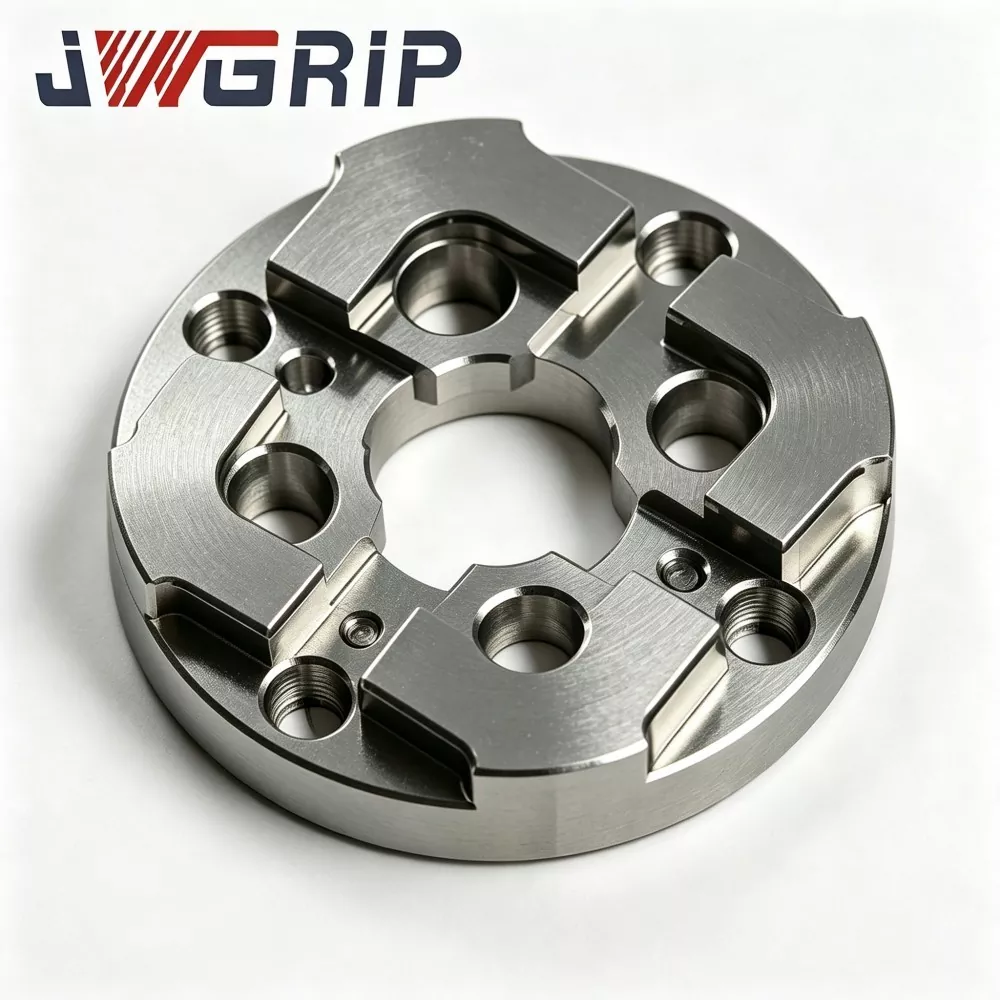
Placă de centrare EDM R-Type 70x70
JWGRIP este producătorul și furnizorul profesionist al plăcii de centrare EDM R-Type 70x70 în China, oferind livrare directă din fabrică și modificare structurală personalizată pentru a satisface diverse cerințe de amenajare a dispozitivelor EDM. Este un dispozitiv de referință de poziționare a electrozilor integrat de înaltă precizie, special optimizat pentru atelierele de fabricare a matrițelor EDM cu scufundare, concentrându-se pe sarcini de centrare rapidă și de poziționare repetitivă a electrozilor. Acesta integrează o structură de tranziție interioară a șanfrenului de tip R, dispersată la tensiuni, și performanța de poziționare de referință ultra-stabilă într-o singură unitate compactă, rezolvând eficient uzura marginilor ascuțite și defectele de derivare de referință ale plăcilor plate tradiționale de centrare.
Această placă de centrare EDM de înaltă precizie este fabricată din oțel aliat prestabilizat, adoptând un tratament de reducere a tensiunii în mai multe etape, întărire profesională a suprafeței și tehnologie de șlefuire cu două fețe ultra-precizie pentru a asigura planeitate și paralelism excelente. Structura de tranziție a șanfrenului de tip R îmbunătățită dispersează stresul local de contact în timpul ciclurilor repetate de andocare și încărcare-descărcare a dispozitivului de fixare, limitând eficient uzura crestăturii marginii de poziționare și deformarea de referință pe termen lung. Elimină erorile de poziționare cumulative cauzate de calibrarea manuală frecventă și fluctuația temperaturii în atelier, menținând concentricitatea electrozilor constantă și eclatorul stabil în procesarea matriței cu mai multe cavități.
Placa de centrare EDM R-Type 70x70 simplifică foarte mult procedurile de setare a sculelor electrozilor, scurtează timpul de centrare manuală, reduce abaterea de poziționare indusă de om pentru electrozii de cupru și grafit și scade ratele de reluare a matriței. Sprijinind furnizarea directă standard din fabrică și personalizarea bazată pe desen a aspectului găurilor și a dimensiunii bofului de poziționare, oferă o garanție de referință foarte fiabilă pentru producția de matrițe EDM de precizie de înaltă eficiență și de înaltă consistență.
Schema de prioritizare
Atelierele de fabricare a matrițelor care desfășoară lucrări de electroeroziune cu electrozi multiplu de volum mare se confruntă cu riscuri ascunse de calitate cauzate de plăcile convenționale de centrare cu umăr pătrat:
După sute de cicluri de andocare a electrodului, colțurile interioare ascuțite produc adâncituri și abraziune parțială. Uzura subtilă nu poate fi observată prin inspecția vizuală de rutină, dar referința concentrică se deplasează în tăcere.
Abaterea se acumulează treptat. Până la detectarea problemelor, mai multe cavități de matriță au fost deja prelucrate, rezultând resturi de inserție de matriță de mare valoare, uniformitate slabă a eclatorului și eroziune neuniformă a pereților laterali ai cavității.
JWGRIP optimizează placa de centrare EDM R-Type 70x70 pentru aceste puncte practice practice:
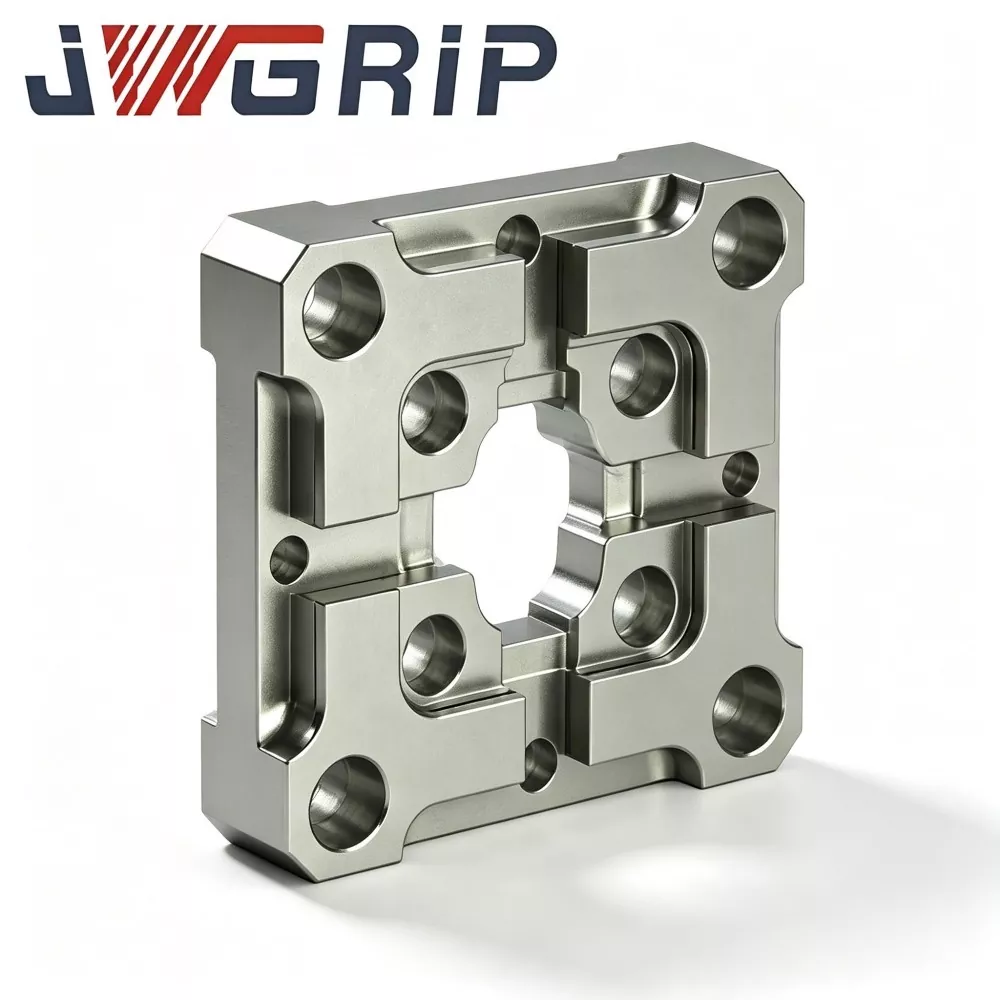
1. Teșirea interioară netedă de tip R dispersează stresul de contact de andocare și scade riscul de uzură de tip indentare pe umerii de poziționare.
2. Sustratul din oțel aliat prestabilizat cu îmbătrânire multi-rotunde la temperatură înaltă elimină în mare măsură stresul rezidual intern și rezistă distorsiunii de referință cauzate de fluctuațiile de temperatură și de impactul continuu de prindere.
3. Șlefuirea de ultraprecizie cu două fețe garantează planeitate și paralelism superioare pentru un punct de referință stabil de centrare mecanică.
4. Simplifica procedurile de centrare manuală, reduce rata de reluare și îmbunătățește consistența dimensională generală pentru producția EDM cu matrițe de precizie.
5. Dimensiunea exterioară compactă de 70×70 se potrivește cu spațiul de iluminat EDM standard; Pentru proiectele cu celule EDM cu schimbare automată a electrozilor sunt disponibile modelul de găuri personalizat bazat pe desen și modificarea șefului de poziționare.

Principiul de lucru
Placa de centrare JWGRIP R-Type 70×70 EDM este o componentă de referință dedicată pentru prepoziționarea electrodului EDM și calibrarea concentricității:
1. Montat între masa de lucru EDM și dispozitivul de suport pentru electrozi. Oferă o referință de centrare mecanică repetabilă la schimbarea dispozitivelor de electrozi din cupru, grafit sau cupru-tungsten.
2. Plăcile de centrare convenționale adoptă umerii interiori cu un unghi ascuțit. Fiecare impact de andocare concentrează stresul asupra zonelor de colț minuscule și generează indentări locale din plastic după apăsarea repetată.
3. Actualizare structurală de bază: tranziția lină a șanfrenului interioară de tip R extinde zona de contact efectivă în timpul andocării jigului, răspândește forța de apăsare pe suprafețe mai mari în loc de colțuri ascuțite înguste, încetinind uzura indentării și păstrând reperul concentric original pentru cicluri de service mai lungi.
Memento important de utilizare: această placă oferă doar precentrare mecanică și nu poate înlocui calibrarea fină a coordonatelor pe bază de sondă. După andocarea mecanică pe această placă de centrare, operatorii mai trebuie să execute compensarea sondei urmând specificațiile standard ale procesului EDM. Este aplicat pe scară largă pentru prelucrarea EDM cu matriță de injecție, turnare sub presiune și matriță de precizie, potrivite în special pentru atelierele de producție în loturi cu schimburi frecvente de electrozi. Poate fi instalat pe masa de lucru EDM, pe bază de mandrina cu punct zero sau pe o placă de suport personalizată.
Principalele caracteristici tehnice de performanță
1. Construcție anti-uzură optimizată a șanfrenului interior de tip R Testele comparative de durabilitate arată cu frecvență identică de andocare-impact, placa de centrare JWGRIP R-Type 70×70 EDM reduce stresul local de contact cu aproximativ 29 % în comparație cu plăcile de centrare convenționale cu umăr ascuțit, scăzând foarte mult riscul de indentări repetate din colțuri și prin presare.
2. Stabilizare de detensionare cu mai multe cicluri Substratul din oțel aliat primește îmbătrânire în două runde la temperatură înaltă după prelucrarea brută pentru a elimina majoritatea tensiunilor interne reziduale. În cadrul atelierului de temperatură ambiantă 17-29 ℃, variația planeității plăcii finite ≤0,0025 mm, prevenind distorsiunea de referință indusă de deriva de temperatură.
3. Slefuire de ultraprecizie pe două fețe Suprafața de referință de sus și datele de montare inferioare sunt ambele șlefuite de ultraprecizie. Planeitate ≤0,002 mm; paralelism între datele sus-jos ≤0,003 mm. Paralelismul ridicat sprijină utilizarea alternativă a suprafețelor prin răsturnarea plăcii.
4. Tratament de întărire a suprafeței localizat Zonele cheie de poziționare-umăr obțin o întărire specială a suprafeței, duritatea suprafeței ajunge la HRC 58-62. Capacitate puternică anti-abraziune rezistă la zgârierea particulelor și la urmele de impact de andocare; zonele nefuncționale păstrează duritatea adecvată a substratului pentru a evita fracturarea fragilă a întregii plăci.
5. Terminare anticorozivă rezistentă la fluide dielectrice Tratament anti-rugină cu pasivizare pe întreaga suprafață exterioară. Rezistă la stropirea îndelungată a fluidului dielectric EDM și a atmosferei umede de atelier, încetinind oxidarea și apariția ruginii pete.
6. Dimensiune standard cu caracteristici de montare preprocesate Amprenta exterioară compactă de 70×70, găuri prefabricate pentru știfturi și găuri pentru șuruburi. Instalarea directă se potrivește cu majoritatea interfețelor principale de fixare cu punct zero fără prelucrare secundară.
7. Inspecție metrologică trasabilă pentru întregul articol Fiecare unitate finită poartă un număr de serie unic gravat cu laser. Înregistrările complete de inspecție care acoperă planeitatea, paralelismul și dimensiunea teșirii R sunt arhivate, susținând un control al calității urmăribil pentru întreprinderile de fabricare a matrițelor cu volum mare.
Flux de lucru complet de producție
Fiecare lot de placă de centrare JWGRIP R-Type 70x70 EDM urmează cu strictețe fluxul de lucru de producție în secvență completă:
Inspecția compoziției chimice și a durității materiilor prime → frezare degrosată CNC → îmbătrânire de reducere a tensiunii la temperatură înaltă de primă rundă → prelucrare semifinisată → formare a teșirii interioare de tip R → îmbătrânire secundară de reducere a tensiunii → întărire locală a suprafeței → șlefuire de precizie cu două fețe → gaură de știft și șlefuire → marcaj geometric de serie CMM → inspecție completă cu laser pasivare antirugină → re-verificare vizuală finală → depozitare a mărfurilor finite.
Producția respectă cerințele sistemului de management al calității ISO 9001.
Dispozitive de măsurare a miezului: mașină-coordonate, interferometru de planeitate a suprafeței, tester de duritate; toate primesc calibrare metrologică oficială periodică.
Fiecare piesă finită este atașată cu raport de inspecție independent; certificatele de testare a materialelor pot fi furnizate la cererea clientului.
Sfat practic pentru depozitare: Păstrați placa de centrare în interiorul unei cutii dedicate rezistente la șocuri. Evitați impactul cu obiecte grele și zgârieturile cu așchii de metal. Chiar și micro-indentarea invizibilă va deteriora precizia poziționării. După fiecare aplicare pe mașină, ștergeți complet umerii de poziționare și suprafețele de referință cu o cârpă moale fără scame înainte de depozitare.
Flux de lucru corect de asamblare și operare
1. Înainte de instalare, curățați complet planul de montare al bazei de fixare, găurile pentru știfturi și datele de bază ale plăcii de centrare; îndepărtați așchiile metalice, pulberea de carbon și reziduurile de fluid dielectric. Particulele străine prinse vor înclina placa și vor distorsiona punctul de referință de centrare.
2. Strângeți șuruburile frezate urmând cuplul recomandat. Cuplul excesiv creează deformarea locală a plăcii și distruge planeitatea; cuplul insuficient determină deplasarea plăcilor în urma impactului de andocare.
3. Preveniți accidentarea puternică între electrod-jig și umerii de poziționare de tip R; adoptați modul de andocare soft-contact pentru precentrarea mecanică.
4. După pre-centrarea mecanică, compensarea completă a coordonatelor sondei conform specificațiilor procesului EDM. Nu omite niciodată sondarea fină și te bazezi exclusiv pe rezultatul de centrare mecanică pentru prelucrarea finală.
5. Inspectați poziționarea umerilor sub lupă la fiecare 7-10 zile lucrătoare; înlocuiți placa imediat după ce se găsește adâncimea, zgârietura sau crestătura.
Operațiunile necorespunzătoare trebuie evitate
1. Montarea fără curățarea suprafețelor de împerechere: așchiile introduse în sandwich produc abateri ascunse de înclinare.
2. Andocare violentă cu ajutorul unui ciocan: impactul puternic generează micro-indentări invizibile pe umerii de poziționare.
3. Fixare cu șuruburi cu un cuplu excesiv: induce stres intern și distorsiune geometrică permanentă a corpului plăcii.
4. Omiteți calibrarea fină a sondei și luați rezultatul de centrare mecanică ca etalon final de prelucrare.
De ce să selectați JWGRIP
1. Experiență practică în cercetare și dezvoltare în domeniul EDM Echipa noastră de ingineri acumulează feedback abundent la fața locului de la tehnicienii de matriță. Iterațiile produselor sunt optimizate pentru blocajele din magazinul real, în loc de doar parametrii de desen teoretic.
2. Inspecție riguroasă înainte de expediere a unității complete Mulți concurenți adoptă doar verificarea dimensională prin eșantionare. Fiecare placă de centrare JWGRIP R-Type 70×70 EDM completează inspecția geometrică a articolului complet CMM pentru a verifica piesele neconforme înainte de livrare.
3. Timp de livrare stabil pentru comenzi standard și personalizate Produsele 70×70 cu specificații standard mențin stocul de producție. Pentru cerințele personalizate de poziționare-șef sau de aranjare a găurilor, echipa de ingineri termină examinarea desenelor în termen de 12 zile lucrătoare și confirmă programul fezabil. Termenul de livrare standard al comenzii: 10-15 zile lucrătoare.
4. Asistență tehnică orientată spre aplicație Când clienții se confruntă cu confuzii de asamblare sau performanțe anormale de centrare, echipa de asistență tehnică oferă sugestii practice de depanare bazate pe experiența reală a atelierului EDM.
5. Gestionarea completă a trasabilității lotului Fiecare placă poartă un număr de serie exclusiv. Odată ce apar probleme neașteptate legate de poziționare, parametrii originali de producție și arhivele de inspecție pot fi recuperate rapid pentru analiza tehnică a cauzei principale.
FAQ
Î1: Placa de centrare JWGRIP R-Type 70x70 EDM poate elimina toate abaterile de centrare?
A1: Furnizează un benchmark mecanic stabil de pre-centrare și nu poate elimina orice sursă de abatere. Compensarea finală a coordonatelor pe bază de sondă rămâne obligatorie. Eroarea de poziționare poate proveni, de asemenea, de la uzura dispozitivului de electrod, montajul slăbit sau deformarea tijei electrodului. Operatorii trebuie să inspecteze periodic întregul ansamblu.
Î2: Această placă de centrare este potrivită pentru andocarea frecventă a dispozitivelor cu electrozi de grafit de dimensiuni mari?
A2: Suportă lucrul de centrare cu electrozi din grafit. Pentru ansambluri foarte grele, controlați strict forța de contact de andocare și interziceți impactul violent. Chiar și cu optimizarea teșirii în R, sarcina excesivă de impact produce încă daune în adâncitură pe umerii de poziționare.
Î3: Puteți personaliza modelul de găuri non-standard sau dimensiunea specială a șefului de poziționare?
A3: Da. Vă rugăm să trimiteți desene tehnice complete cu cerințe clare pentru dispunerea găurilor, geometria de poziționare-boș, planeitate și toleranță la paralelism. Departamentul de inginerie evaluează fabricabilitatea în termen de 12 zile lucrătoare și emite o ofertă oficială.
Î4: Ce condiții de deteriorare sunt excluse din garanție?
A4: Aceasta aparține componentei de poziționare de înaltă precizie pentru susținerea lucrării. Garanția acoperă defecte cauzate de fabricație la livrare, cum ar fi planeitatea, paralelismul și duritatea în afara specificațiilor. Daunele provocate de coliziuni, instalarea necorespunzătoare a cuplului, zgârierea particulelor și uzura normală de service sunt în afara acoperirii garanției.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri