- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Producător de mandrine EDM cu sârmă pentru precizie și fiabilitate
În calitate de dezvoltator dedicat de suporturi de lucru pentru Wire EDM Chucks,JWGRIPproduce unități de menghină manuale cu distorsiuni reduse, module de prindere pneumatice și dispozitive de fixare reglabile în mai multe direcții pentru fabrici de componente de precizie, producători de scule și matrițe și ingineri de achiziții de accesorii, tulburați de deformarea pieselor, schimbarea poziției și repetabilitatea slabă în operațiunile de tăiere a sârmei scufundate.
Componentele miezului adoptă oțel aliat eliberat de tensiuni, cu suprafețe de prindere fin șlefuite pentru a reduce deformarea indusă de strângere pentru piesele subțiri, fragile sau miniaturale. Aceste ansambluri de prindere rezistă la impactul fluxului de apă și previn deplasarea datelor în timpul prelucrării scufundate pe termen lung. JWGRIP oferă, de asemeneaSistem R-Type EDM de prindere a munciiși EROWA Compatible EDM Workholding, asigurând consistența de localizare a proceselor încrucișate în fluxurile de lucru de prelucrare prin electroeroziune și tăiere cu sârmă.
Majoritatea fabricilor de matrițe se concentrează pe performanța mașinii de tăiat sârmă și pe calitatea sârmei de alamă, subestimând în același timp modul în care forța de strângere și rigiditatea dispozitivului de fixare afectează rezultatele dimensionale finale. Inserțiile cu pereți subțiri, știfturile de matriță minuscule și componentele delicate ștanțate sunt extrem de sensibile la forța neuniformă de strângere. Clemele plate obișnuite sau menghine simple produc adesea deformare locală după strângere. Odată ce piesa de prelucrat este deformată în timpul prinderii, stresul intern se va elibera treptat în rezervorul de lucru scufundat în apă, declanșând deplasarea piesei, eroarea profilului și spațiul de tăiere inconsecvent.
Reclamarea pentru finisarea secundară amplifică și mai mult riscul de nealiniere. Multe mandrine generice de pe piață sunt proiectate inițial pentru măcinarea în mediu uscat; Rigiditatea lor structurală și performanța de etanșare nu se pot adapta la spălarea continuă cu apă, vibrațiile și schimbările de temperatură din interiorul mașinilor EDM cu sârmă, ceea ce duce la o precizie instabilă a localizării după procesarea loturii de piese.
Ce trăsături structurale deosebesc ansamblurile de prindere construite special de menghinele obișnuite de uz general utilizate pentru producția de sârmă tăiată scufundată?
Menghinele mecanice de uz general sunt optimizate pentru piese solide groase în condiții de tăiere uscată. Ei iau în considerare rareori riscurile de deformare a pieselor ale semifabricatelor cu pereți subțiri, impactul continuu al apei sau nevoia de aliniere în mai multe unghiuri cerută de sarcinile tăiate cu sârmă. În schimb, mandrinele Wire EDM sunt complet optimizate pentru scenariile de tăiere a sârmei scufundate. Menghina EDM cu sârmă pentru fixare de precizie oferă prindere manuală fiabilă pentru piese prototip cu loturi mici, cu spațiu de instalare accesibil.
Mandrinul pneumatic pentru prindere cu sârmă EDM oferă forță de strângere reglabilă și repetabilă pentru a preveni strângerea excesivă a semifabricatelor fragile cu pereți subțiri în mediile de producție în masă. Adaptorul Unoset cu set de paleți RSM 50 pentru electroeroziune cu sârmă realizează schimbul rapid de paleți și moștenirea datelor pe diferite stații de lucru. Mandrinul EDM cu sârmă pentru menținerea de precizie a lucrărilor cu reglare în trei căi permite operatorilor să corecteze decalajul unghiular al piesei de prelucrat fără dezasamblarea repetată a piesei. Designul structural cu cadru deschis asigură suficient spațiu pentru trecerea electrodului de sârmă, evitând interferența dispozitivului de fixare în timpul tăierii complexe a conturului. Tratamentul anti-rugină întărit face față imersiei în apă pe termen lung, iar fețele de localizare a solului de precizie mențin stabilitatea datelor sub spălarea continuă cu jet de apă. Mandrinele selectate în mod rezonabil reduc deformarea indusă de stres, menținând geometria originală a piesei de prelucrat pe tot parcursul ciclului de tăiere scufundată.
Cum pot instalațiile de fabricare a matrițelor să reducă ratele de reluare cauzate de deformarea declanșată de prindere pentru piesele de prelucrat tăiate cu sârmă în miniatură și cu pereți subțiri?
Piesele cu pereți subțiri și micro-dimensiuni au devenit produse de bază pentru multe ateliere de tăiat sârmă. Forța de strângere excesivă sau neuniformă este una dintre sursele de top ale componentelor defecte tăiate pe sârmă. Mandrinele EDM cu sârmă permit operatorilor să termine pre-prinderea, alinierea unghiulară și măsurarea decalajului în afara rezervorului mașinii umplut cu apă. Operatorii fixează semifabricate pe mandrinele de pe bancurile de lucru auxiliare, completează inspecția planeității și a stării de poziție, apoi montează întregul ansamblu de fixare-piesa de prelucrat pe masa de lucru a mașinii.
Variantele pneumatice permit reglarea fină a presiunii de prindere, prevenind eficient deformarea piesei de prelucrat cauzată de strângerea excesivă. Atunci când întreprinderile urmăresc date unificate în diferite stații de prelucrare, aceste mandrine se pot asocia cu modulele de la Quick Change Workholding System, realizând un transfer rapid de fixare între bancurile de pre-setare, stațiile EDM cu platine și echipamentele de tăiat sârmă. Acest flux de lucru evită demontarea și re-prinderea repetată a pieselor, reduce erorile de aliniere induse de om și reduce foarte mult deșeurile declanșate de eliberarea tensiunilor în timpul procesării tăiate prin scufundare a sârmei.
Punctele forte ale produsului de bază
Structura de prindere cu efort redus reduce deformarea prin strângere, special adaptată pentru semifabricate de precizie cu pereți subțiri, miniatură și ușor distorsionate.
Aspectul cu arhitectură deschisă rezervă un spațiu amplu de mișcare pentru electrodul de sârmă, eliminând riscurile de coliziune a dispozitivelor de fixare pentru traseele complexe de tăiere a conturului.
Mai multe moduri de condus disponibile: blocare mecanică manuală și prindere pneumatică reglabilă pentru dezvoltarea de prototipuri și, respectiv, producție în serie de volum mare.
Tratamentul anticoroziv al suprafeței se adaptează la mediul de lucru scufundat pe termen lung, rezistând la eroziunea din cauza apei circulante și prelungind ciclurile de service ale dispozitivului de fixare.
Introducere modul de produs
Portofoliul JWGRIP de prindere tăiate cu sârmă integrează menghine manuale, mandrine pneumatice și ansambluri de paleți adaptori pentru a acoperi diverse cerințe de producție pentru tăierea sârmei.
Menghină EDM cu sârmă pentru fixare de precizie este soluția manuală rentabilă, aplicată pe scară largă pentru piese de matriță în loturi mici și procesarea prototipului de probe. Mandrinul pneumatic pentru prindere cu electroerozare cu sârmă are o forță de ieșire controlabilă, ideală pentru producția în masă a componentelor cu pereți subțiri unde consistența forței de strângere este esențială. Adaptorul Unoset cu set de paleți RSM 50 pentru electroeroziune cu sârmă acceptă schimbarea rapidă în stil palet și moștenirea datelor. Mandrinul EDM cu sârmă reglabil în trei căi pentru fixare de precizie facilitează corectarea unghiului fără îndepărtarea piesei de prelucrat. Toate aceste unități aparțin întregului ecosistem de produse Wire EDM Workholding Fixtures. Dacă este necesară o prelucrare ulterioară prin electroerozare cu scufundare pentru inserțiile matrițelor, utilizatorii pot adopta hardware-ul potrivit din sistemul R-Type EDM Workholding System, astfel încât piesele de prelucrat să păstreze referințe de localizare consistente prin mai multe faze de procesare.
Scenarii tipice de aplicare
Aceste unități de prindere sunt utilizate pe scară largă în producția de matrițe de ștanțare de precizie, procesarea micro-componentelor medicale, producția de inserturi de matriță de conector și sarcinile aerospațiale de tăiere a piesei în miniatură. Se potrivesc mașinilor de tăiat cu sârmă de viteză medie și mare, care efectuează lucrări de prindere pentru inserții cu pereți subțiri, știfturi mici, electrozi cu profil complex și semifabricate din aliaj dur. Indiferent dacă readaptați echipamente vechi de tăiat sârmă sau construiți noi celule de fabricare a matrițelor de precizie, mandrinele bine adaptate suprimă deformarea cauzată de prindere și îmbunătățesc precizia profilului final al componentelor finite. Acestea sunt adoptate pe scară largă de fabricile de matrițe de precizie, furnizorii de componente pentru dispozitive medicale și întreprinderile care desfășoară lucrări de subcontractare cu dificultăți mari pentru tăierea sârmei.
Referință practică
Analizați mai întâi materialul piesei de prelucrat, grosimea peretelui și rigiditatea: semifabricatele cu pereți subțiri, ușor deformați, ar trebui să acorde prioritate modelelor reglabile cu forța pneumatică pentru a evita deteriorarea prin prindere excesivă. Componentele solide ale matriței groase pot alege soluții de tip menghină manuală rentabile. Confirmați complexitatea conturului de tăiere și verificați dacă structura dispozitivului de fixare va bloca traseul de mișcare a firului-electrod.
Evaluați scara lotului de producție: scenariile de producție în masă cu schimburi frecvente beneficiază mai mult de mandrine pneumatice și seturi de adaptoare pentru paleți. Dacă intenționați să partajați dispozitivele de fixare cu alte echipamente de proces, confirmați în prealabil compatibilitatea cu interfețele Quick Change Workholding System. Când vă confruntați cu o confuzie cu privire la configurația forței de strângere sau la selecția structurală, puteți consulta fișele tehnice oficiale JWGRIP și referințele la carcasa piesei de prelucrat pentru a filtra soluțiile adecvate în funcție de dimensiunile semifabricatelor reale și caracteristicile de rigiditate.
Daily Operation Suggestions
Apa care circulă, așchiile de metal și reziduurile de particule fine se vor acumula pe fălcile de prindere și pe suprafețele de localizare în timpul producției continue de tăiere a sârmei. Îndepărtarea în timp util a resturilor din canelurile fălcilor și poziționarea fețelor de referință previne deviația de înălțime cauzată de particule și înclinarea piesei de prelucrat. Evitați aplicarea unei forțe excesive în timpul strângerii manuale; strângerea excesivă va îndoi semifabricate subțiri și, de asemenea, va deforma corpurile fălcilor de fixare.
Pentru modelele pneumatice, păstrați aerul de intrare curat și uscat pentru a preveni ruginirea cilindrului intern. După ciclurile zilnice de producție, clătiți bine mandrinele, ștergeți petele de apă și aplicați protecție antirugină în special pentru fălci și avioane de localizare. Înlocuiți periodic fălcile de prindere uzate, deoarece suprafețele abrazive ale fălcilor vor aduce frecare instabilă și riscuri de alunecare în condiții de tăiere scufundate în apă. Obiceiurile bune de operare pot menține stabilitatea de localizare pe termen lung și rate mai mici de defecte pentru loturile tăiate cu sârmă de înaltă precizie.



- View as

Mandrină EDM cu sârmă pentru fixare de precizie
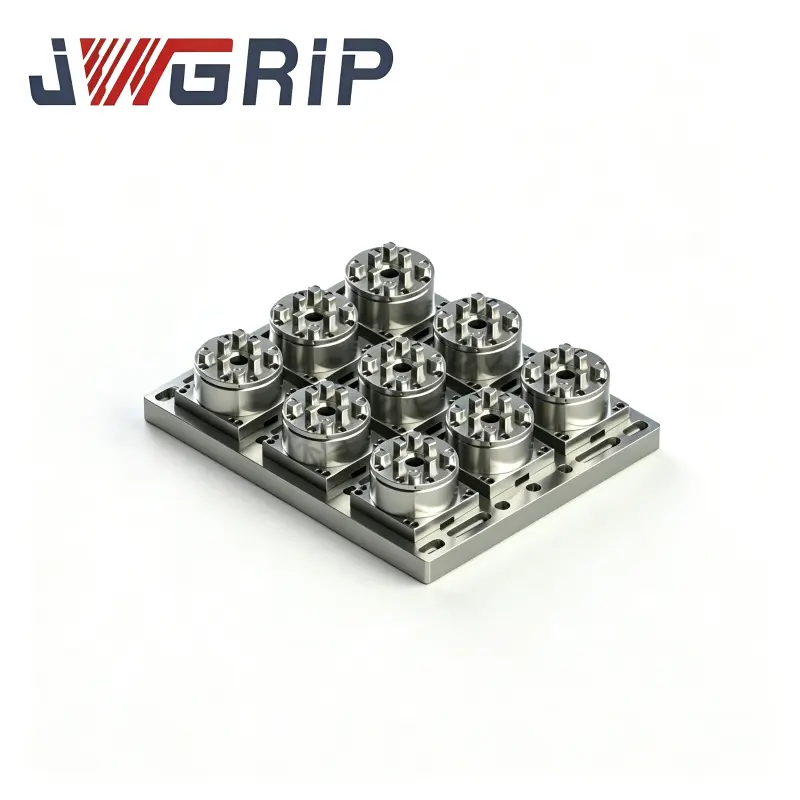
JWGRIP este producătorul și furnizorul profesionist de mandrină EDM cu sârmă pentru menținerea de precizie a lucrărilor în China, oferind aprovizionare directă din fabrică și servicii profesionale de modificare OEM pentru atelierele globale de subcontractare a matriței cu amestec mare și volum redus. Este un dispozitiv de prindere integrat cu schimbare rapidă, optimizat special pentru medii flexibile de producție EDM cu sârmă tăiată frecvent cu comutator. Acesta integrează o interfață de localizare rapidă de precizie și o structură profesională anti-coroziune scufundată într-un singur dispozitiv, eliminând apelarea completă plictisitoare și procedurile repetate de recalibrare cerute de dispozitivele de prindere fixe tradiționale în timpul comutării comenzii.
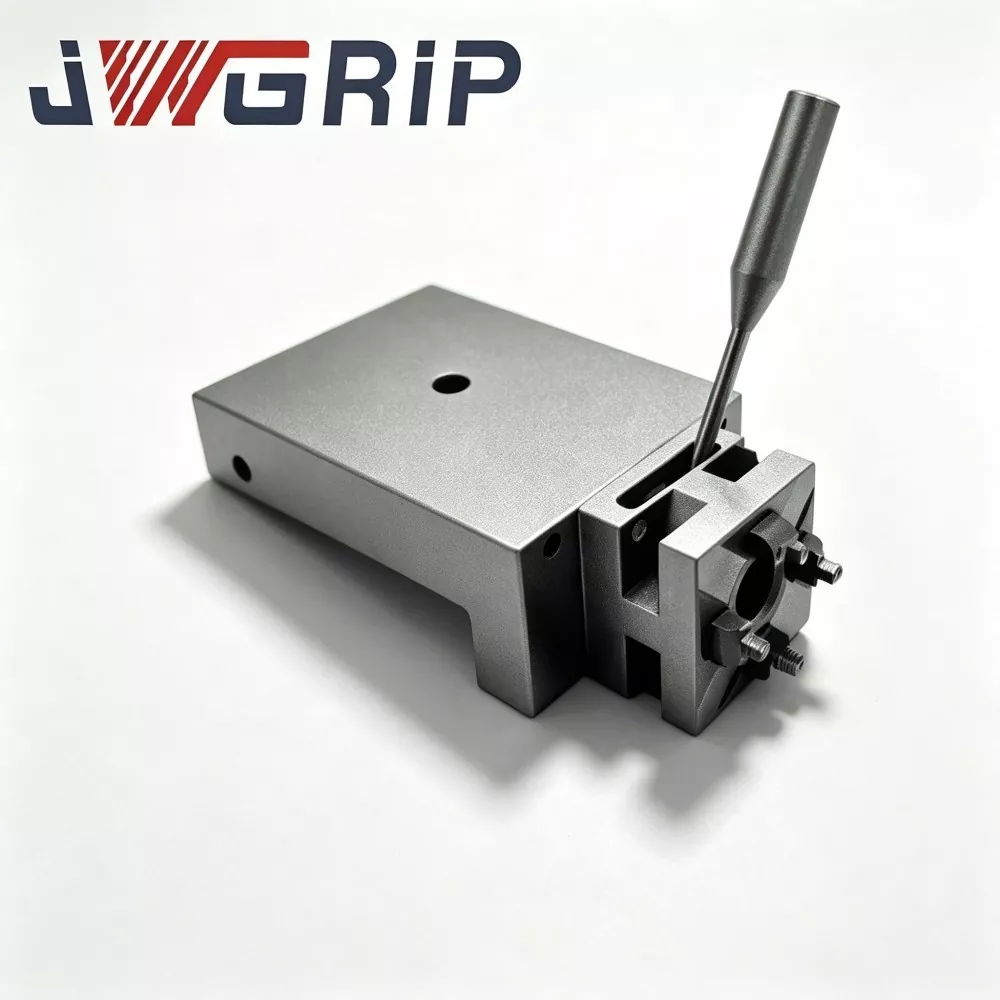
Adaptor UnoSet cu set de paleți RSM 50 pentru electroeroziune cu sârmă
JWGRIP este producătorul și furnizorul profesionist de adaptor UnoSet cu set de paleți RSM 50 pentru electroeroziune cu sârmă în China, cu seturi complete standard în stoc și care acceptă comanda globală în vrac pentru proiecte de renovare a echipamentelor din fabrică de matrițe și proiecte de modernizare a sistemului de fixare mixtă. Este o soluție integrată de conversie a dispozitivelor de fixare încrucișate, special concepută pentru modernizarea echipamentelor vechi EDM cu sârmă și scenarii de interconexiune cu mai multe standarde. Acesta integrează adaptorul de tranziție standard Unoset și paletul de localizare RSM 50 potrivit într-un set complet, umplând cu exactitate golul dimensional și de referință dintre interfața mașinii Unoset și sistemul de fixare RSM 50.
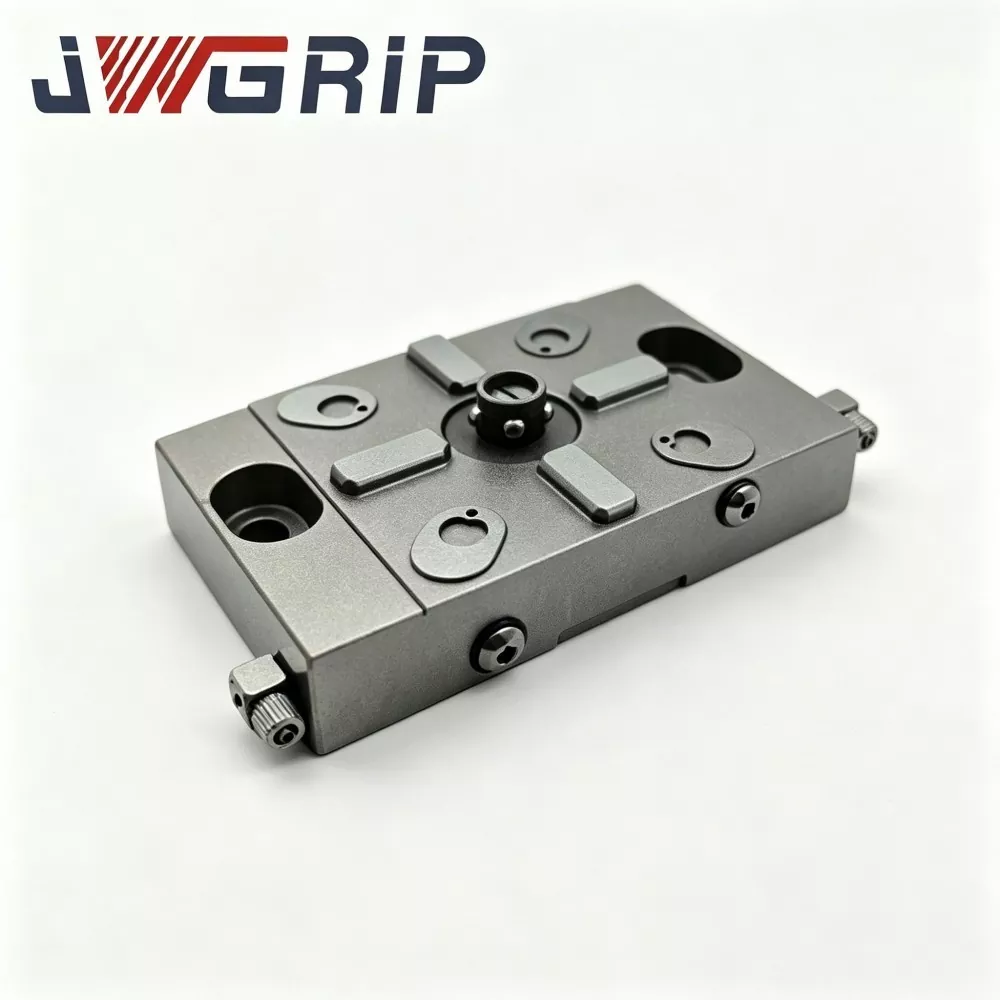
Mandrină pneumatică pentru suportul de lucru pentru electroeroziune cu sârmă
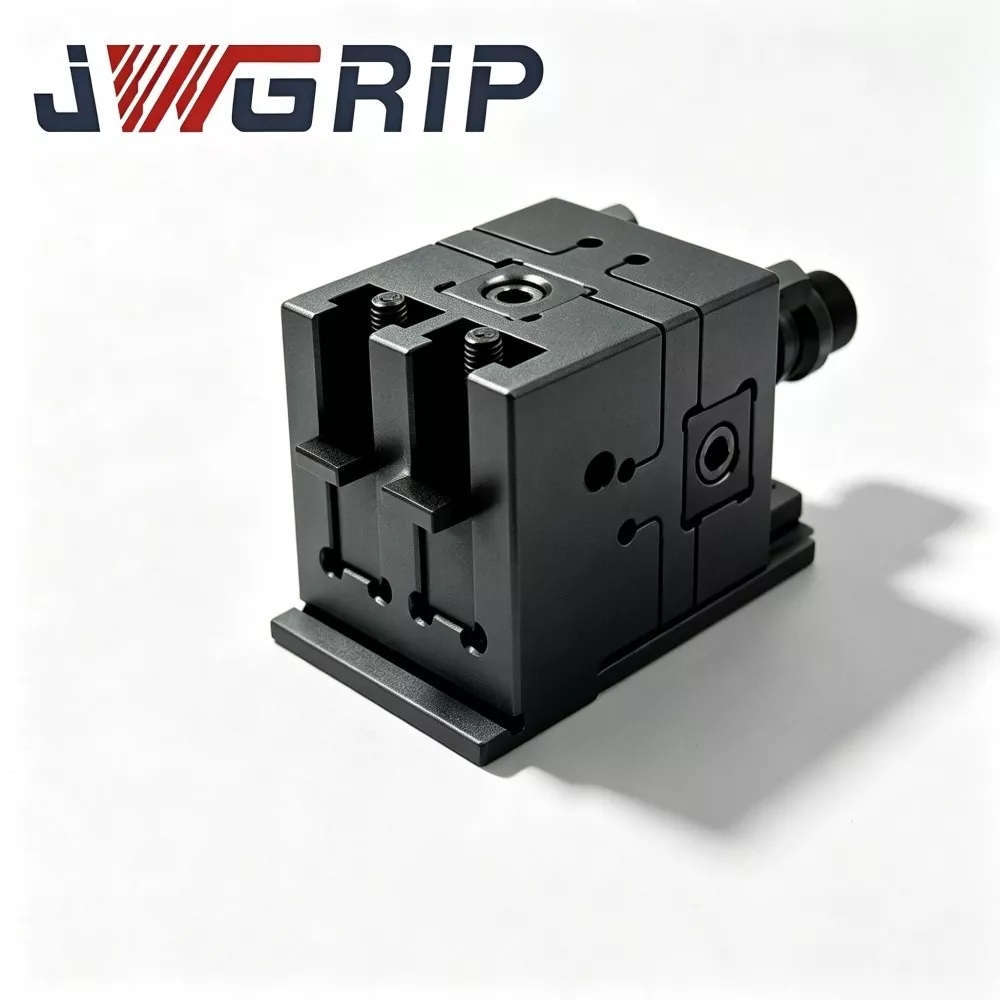
JWGRIP este producătorul și furnizorul profesionist de mandrină pneumatică pentru suportul de lucru prin electroeroziune cu sârmă în China, oferind aprovizionare directă din fabrică și modificare structurală OEM personalizată pentru liniile de producție automate submerse de tăiat sârmă la nivel mondial. Este un dispozitiv de prindere pneumatic integrat anticoroziv, special conceput pentru scenarii de prelucrare fără echipaj EDM cu sârmă complet scufundată. Acesta integrează o structură exclusivă anti-contaminare a canalelor de aer și o performanță de închidere pneumatică de înaltă stabilitate într-un singur dispozitiv, eliminând defectele comune ale mandrinelor pneumatice obișnuite de tip uscat, cum ar fi infiltrarea fluidelor, blocarea pistonului și atenuarea forței de strângere în medii subacvatice.

Menghină EDM cu sârmă pentru o fixare de precizie
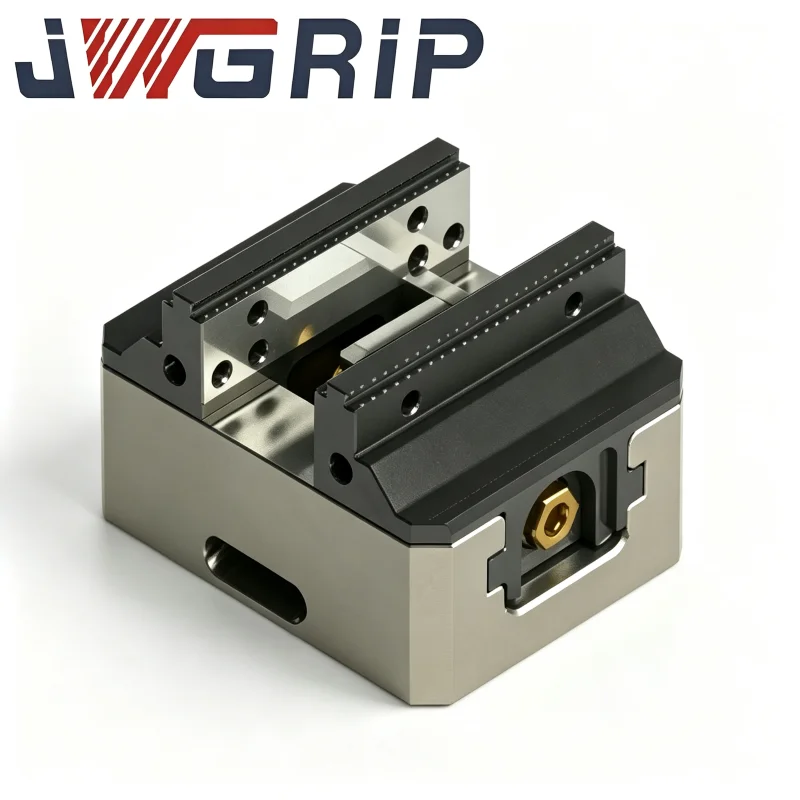
JWGRIP este producătorul și furnizorul profesionist de menghină EDM cu sârmă pentru menținerea de precizie a lucrărilor în China, cu modele standard în totalitate în stoc și care acceptă comanda globală în vrac pentru atelierele profesionale de producție de tăiere a sârmei scufundate. Este un dispozitiv de prindere profesional integrat, de înaltă rigiditate, optimizat special pentru scenariile de prelucrare de precizie prin electroeroziune cu sârmă cu scufundare completă. Acesta integrează performanța materialului stabilizat criogenic și structura ranforsată anti-deformare a fălcilor într-o singură unitate, rezolvând eficient problemele de înclinare a fălcilor, prindere neuniformă și micro-deviație a menghinelor obișnuite de uz general în medii de lucru scufundate pe termen lung.
JWGRIP este un producător și furnizor profesionist Mandrine EDM cu sârmă din China. Vă urăm cu căldură bun venit la produse cu ridicata de înaltă calitate la prețuri competitive din fabrica noastră.
Recomandări de știri