- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






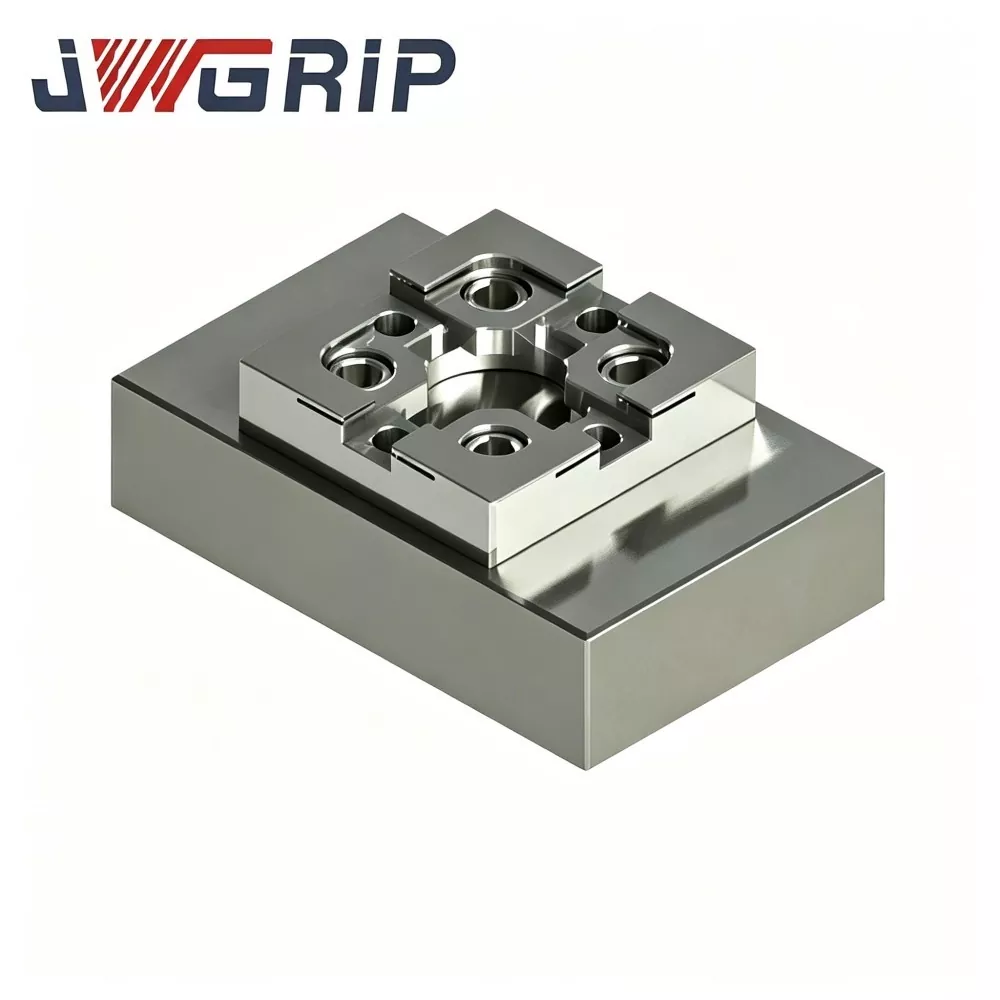
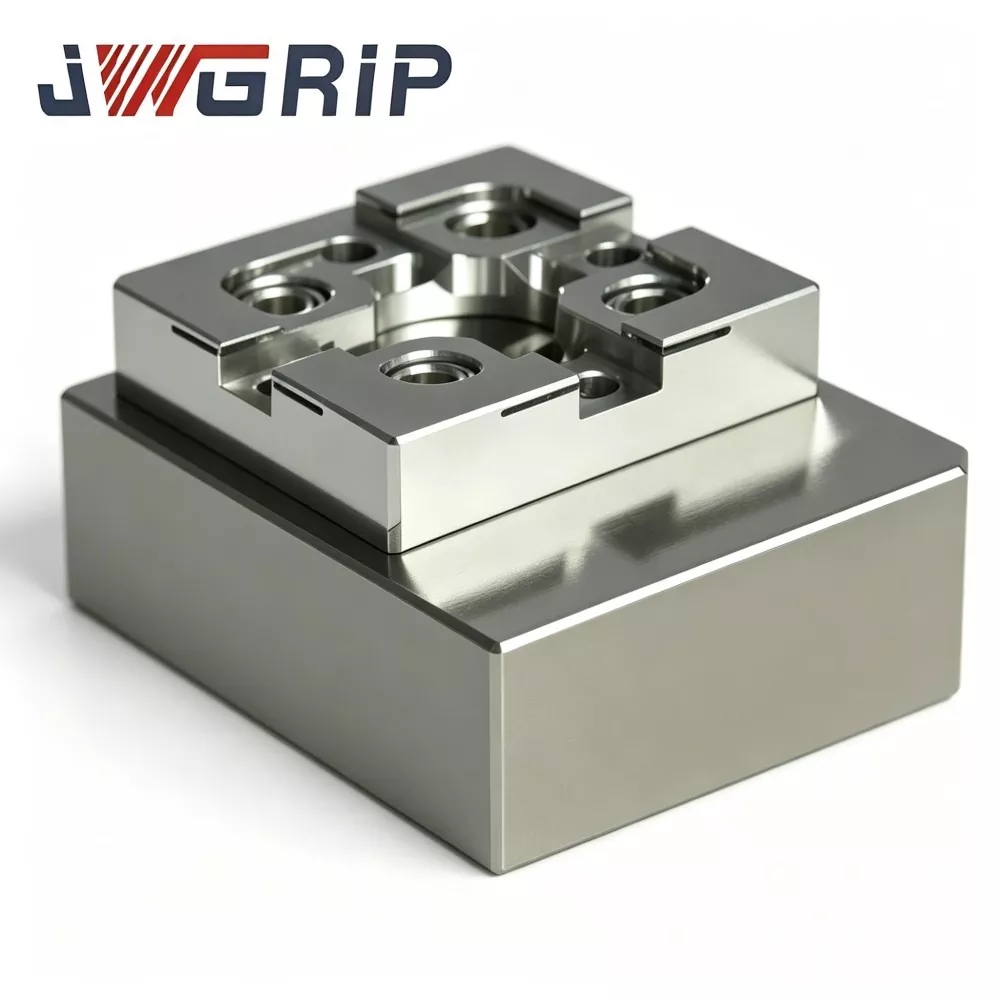
Bloc de calibrare CNC de tip R pentru suportul de lucru EDM
JWGRIP, un exportator de încredere direct din fabrică și profesionist de accesorii de fixare a lucrărilor EDM de precizie, furnizează blocuri de calibrare CNC de tip R de înaltă precizie pentru fixarea lucrărilor EDM, comenzi în bloc și proiecte personalizate bazate pe desen. Fabricat din oțel de scule stabilizat, cu îmbătrânire de reducere a tensiunilor, frezare CNC cu mai multe fețe și șlefuire a suprafeței de ultra-precizie, acest bloc de calibrare menține o toleranță geometrică stabilă în cazul fluctuațiilor frecvente de temperatură și al contactului repetat al sondei. Colțul de referință rotunjit unic de tip R reduce riscul de uzură a muchiilor ascuțite și oferă date repetabile de decalaj al coordonatelor.
Alinierea repetată a electrozilor și calibrarea coordonatelor acumulează cu ușurință erorile manuale în procesarea zilnică a matrițelor EDM. Blocurile de calibrare pătrate convenționale suferă abraziune a muchiilor ascuțite după contactul îndelungat al sondei; Prăbușirea colțurilor și uzura suprafeței provoacă o deviere a datelor de referință, spații de scânteie inconsecvente și precizie instabilă a cavității în fabricarea matriței în serie. Blocul de calibrare CNC JWGRIP R-Type adoptă oțel integral stabilizat pentru scule plus îmbătrânire completă pentru ameliorarea tensiunilor pentru a evita deformarea indusă termic.
Toate fețele de referință primesc șlefuire ultra-precizie, în timp ce colțul rotunjit de tip R optimizat dispersează presiunea de impact al sondei, încetinind uzura marginilor. Blocul de calibrare CNC R-Type pentru EDM Workholding standardizează fluxul de lucru de referință pe mașină și servește drept punct de referință esențial de precizie pentru producția de matrițe cu mai multe cavități de volum mare; sunt acceptate atât furnizarea standard, cât și procesarea personalizată bazată pe desen.
Rezolvați punctele dureroase
Atelierele de fabricare a matrițelor care amestecă frezarea CNC și electroerozarea cu scufundare se confruntă adesea cu riscuri supărătoare de consecvență a coordonatelor: - Multe fabrici se bazează în continuare pe setarea manuală a cadranului sau pe blocuri de calibrare pătrate obișnuite. Colțurile ascuțite de 90° dezvoltă micro-cipuri după atingeri de sute de ori ale sondei. Datele de referință se deplasează în tăcere, fără avertizare timpurie. - Abaterea cumulativă ascunsă apare numai după ce mai multe cavități de matriță sunt deja prelucrate, rezultând deșeuri de piese de prelucrat cu costuri ridicate.
JWGRIP optimizează acest bloc de calibrare vizând riscurile menționate mai sus:
1. Materialul integral stabilizat din oțel pentru scule, cu îmbătrânire completă de reducere a tensiunilor în mai multe etape, elimină stresul intern de procesare și limitează deformarea cauzată de variația temperaturii ambiante în atelier.
2. Șlefuirea de ultra-precizie pentru toate suprafețele de referință garantează planeitate și perpendicularitate superioare.
3. Muchia de referință cu colț rotunjit de tip R dispersează presiunea de contact a sondei, încetinind foarte mult uzura colțului și micro-ciparea. Repetabilitate pe termen lung a datelor de calibrare este asigurată.
4. Standardizează pașii de referință pe mașină și reduce lucrările repetate de tăiere. Îmbunătățește consistența generală a prelucrării EDM pentru producția de masă a matrițelor cu mai multe cavități de înaltă precizie.
5. Dimensiuni standard în stoc; procesarea personalizată bazată pe desen este disponibilă pentru cerințele speciale de aspect al dispozitivelor de automatizare.
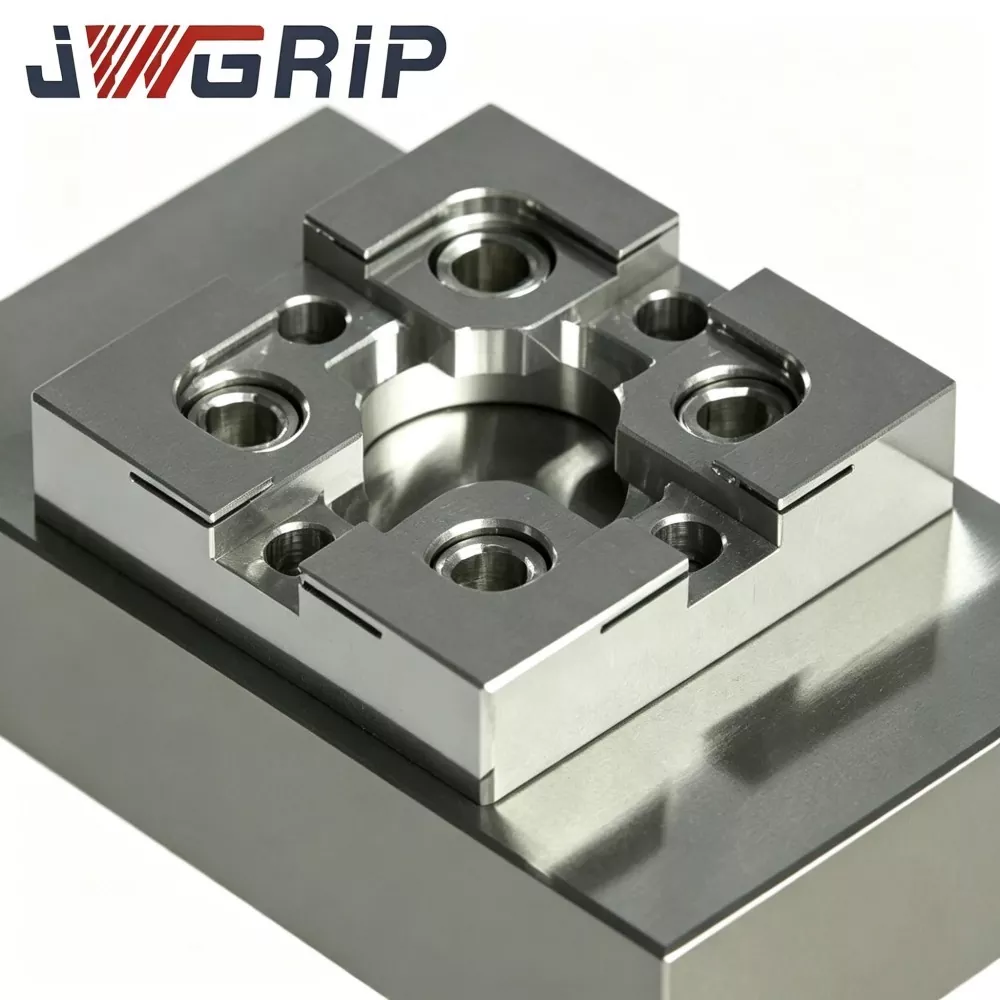

Functie tehnica
1. Tipul R Colț rotunjit Anti-uzură Structura marginii de referință Tranziția rotunjită optimizată înlocuiește colțurile ascuțite în unghi drept. Testele comparative de uzură demonstrează că la frecvența egală de atingere a sondei, volumul uzurii la colț se reduce cu cca. 31 % față de blocurile de calibrare pătrate obișnuite, amânând efectiv defecțiunea marginii de referință cauzată de ciobire.
2. Tratament de îmbătrânire pentru ameliorarea tensiunii în mai multe etape Substratul de oțel pentru scule stabilizat de înaltă calitate este supus îmbătrânirii termice în mai multe etape pentru a minimiza stresul intern rezidual. După șlefuire, planeitatea și perpendicularitatea stabilă sunt menținute în intervalul de temperatură ambiantă a atelierului de 18-28 ℃; variație dimensională controlată sub 0,002 mm.
3. Proces de șlefuire de ultraprecizie cu mai multe fețe. Șase suprafețe de referință cheie primesc șlefuire de suprafață de ultraprecizie. Perpendicularitatea feței adiacente ≤0,003 mm; fiecare planeitate a suprafeței de referință ≤0,002 mm. Precizia geometrică superioară asigură un calcul fiabil al originii-offset pentru ciclurile automate de palpare EDM.
4. Protecția anticorozivă de pasivare a suprafeței Tratament anti-rugină de pasivare densă pe suprafețele exterioare. Rezistă la eroziunea chimică de la stropirea fluidului dielectric EDM și reduce riscul de oxidare în mediul de atelier umed din jurul rezervorului.
5. Dispoziție versatilă de montare pre-prelucrată Găuri standard prefabricate pentru filet de montare și găuri pentru știfturi de localizare. Poate fi fixat direct pe plăci de fixare cu punct zero, mandrine magnetice sau plăci de bază personalizate fără prelucrare secundară suplimentară.
6. Dimensiuni standard Plus modificare personalizată bazată pe desen Dimensiuni standard comune pentru suportul de matriță sunt în stoc. Ajustările personalizate ale feței de referință, ale modelului de găuri și ale conturului exterior sunt acceptate conform desenelor de inginerie pentru proiecte de fixare EDM non-standard.
7. Inspecție metrologică trasabilă pentru unitatea completă Fiecare bloc finit este marcat cu laser cu un număr de serie unic. Înregistrările complete de metrologie care acoperă planeitatea, perpendicularitatea și dimensiunea colțului R sunt arhivate pentru fiecare piesă, susținând un management al calității trasabil pentru producătorii de matrițe cu volum mare.
Fluxul de producție complet
Fiecare lot de producție de bloc de calibrare CNC JWGRIP R-Type pentru EDM Workholding execută un flux de lucru standardizat de producție în secvență completă: Test de compoziție de intrare a materiei prime → frezare brută CNC → îmbătrânire de detensionare în mai multe etape → prelucrare semifinisată → formare colț R → șlefuire de precizie pentru toate fețele de referință → finisare filet și inspecție cu laser CMM → marcare → pasivizare antirugină a suprafeței → reinspecție finală → depozitare produse finite.
● Producția urmează regulile sistemului de management al calității ISO 9001.
● Dispozitive de măsurare a miezului: CMM, interferometru optic, tester de perpendicularitate cu regulă pătrată, toate beneficiază de calibrare metrologică periodică.
● Fiecare unitate finita vine cu raport de inspectie independent; certificatele de materiale și înregistrările parțiale de verificare de la terți pot fi furnizate la cererea clientului.
Ghid de depozitare: Păstrați blocul de calibrare în interiorul cutiei de măsurare anti-magnetice rezistente la șocuri. Evitați impactul cu obiecte grele, zgârierea așchiilor și expunerea pe termen lung la umezeală. Ștergeți bine suprafețele de referință după fiecare utilizare pe mașină înainte de depozitare. Impactul poate produce micro-deformare invizibilă și poate deteriora acuratețea metrologiei chiar și fără adâncituri vizibile.
Tabel de referință pentru depanare
|
Simptom |
Cauză rădăcină posibilă |
Manipulare recomandată |
|
Citirea decalajului de coordonate fluctuează în mod repetat |
Suprafața de montare murdară; șurub de fixare slăbit; stilou îndoit pentru sondă |
Dezasamblați, curățați suprafețele de contact, strângeți din nou șuruburile; inspectați și înlocuiți stiloul sondei deteriorat |
|
Abaterea originii crește treptat după o funcționare de câteva săptămâni |
Marginea de referință suferă uzură sau micro-cipuri |
Inspectați starea colțului la instrumentul de mărire; înlocuiți blocul odată ce apare semnul de uzură |
|
Eroare mare de perpendicularitate în rezultatul sondajului |
Șurubul suprastrâns deformează blocul; particule străine prinse sub baza blocului |
Reinstalați conform specificațiilor de cuplu; curățați bine interfața scaunelor inferioare |
Comparație de referință
Majoritatea blocurilor de calibrare EDM comerciale adoptă colțuri ascuțite în unghi drept de 90 de grade fără profil de dispersie a tensiunii de tip R; mulți producători opresc îmbătrânirea în mai multe cicluri și aplică doar călire simplă.
1. Capacitate anti-uzură la colț: blocurile concurente cu unghi ascuțit generează microcipuri după 400-700 de impacturi ale sondei. Tranziția rotunjită de tip JWGRIP R îmbunătățește foarte mult performanța anti-ciobire în cazul lovirii repetate a sondei.
2. Managementul stresului intern: multor produse concurente le lipsește îmbătrânirea secundară. Eliberarea lentă a tensiunii după măcinare declanșează o deplasare a planeității sub schimbarea temperaturii atelierului. Îmbătrânirea noastră în mai multe etape îndepărtează majoritatea stresului rezidual pentru o stabilitate geometrică pe termen lung.
3. Standard de inspecție: unii furnizori efectuează doar inspecție de eșantionare dimensională parțială. Fiecare bloc JWGRIP primește inspecție CMM completă cu un număr de serie unic pentru trasabilitate.
4. Capacitate de proiect personalizat: multe fabrici pot livra doar dimensiuni standard fixe. Folosind capacitatea orientată direct spre export din fabrică, dezvoltăm blocuri modificate la comandă pentru cerințe speciale de aranjare a dispozitivelor EDM.
FAQ
Î1: Blocul de calibrare CNC JWGRIP R-Type pentru EDM Workholding poate atinge zero uzură la colț?
R1: Colțul rotunjit de tip R încetinește riscurile de uzură și micro-cipuri, dar nu se poate realiza uzura după impacturi de mii de ori ale sondei. Inspecția vizuală mărită regulată rămâne necesară în utilizarea zilnică. Înlocuiți blocul imediat după ce apar zgârieturi, urme de uzură sau crestături pe marginile de referință pentru a preveni date greșite de referință de coordonate.
Î2: Acest bloc de calibrare poate fi aplicat pentru inspecția dimensională offline a pieselor finite?
A2: Blocul de calibrare CNC JWGRIP R-Type este optimizat pentru referirea la coordonatele EDM pe mașină. Nu este proiectat pentru inspecția offline de înaltă precizie a pieselor finite. Vă rugăm să alegeți seturi standard de blocuri de măsurare dacă aveți nevoie de măsurători offline în stil de laborator.
Î3: Susțineți producția personalizată pentru dimensiuni exterioare speciale sau aspect non-standard al orificiilor de montare?
A3: Da. Vă rugăm să trimiteți desene tehnice complete cu cerințe clare pentru conturul exterior, pozițiile feței de referință, aspectul găurilor și specificațiile de toleranță. Echipa de inginerie finalizează evaluarea fabricabilității în termen de 12 zile lucrătoare și emite o ofertă oficială.
Î4: Ce condiții de deteriorare sunt excluse din garanție?
A4: Acesta este un indicator de referință de înaltă precizie. Garanția acoperă defectele originare de fabricație, inclusiv planeitatea, perpendicularitatea și abaterea dimensională la livrare. Deteriorări și pierderi de precizie cauzate de coliziuni, zgârieturi, cuplu de montare necorespunzător și uzura normală de service sunt în afara acoperirii garanției.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
Recomandări de știri