- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






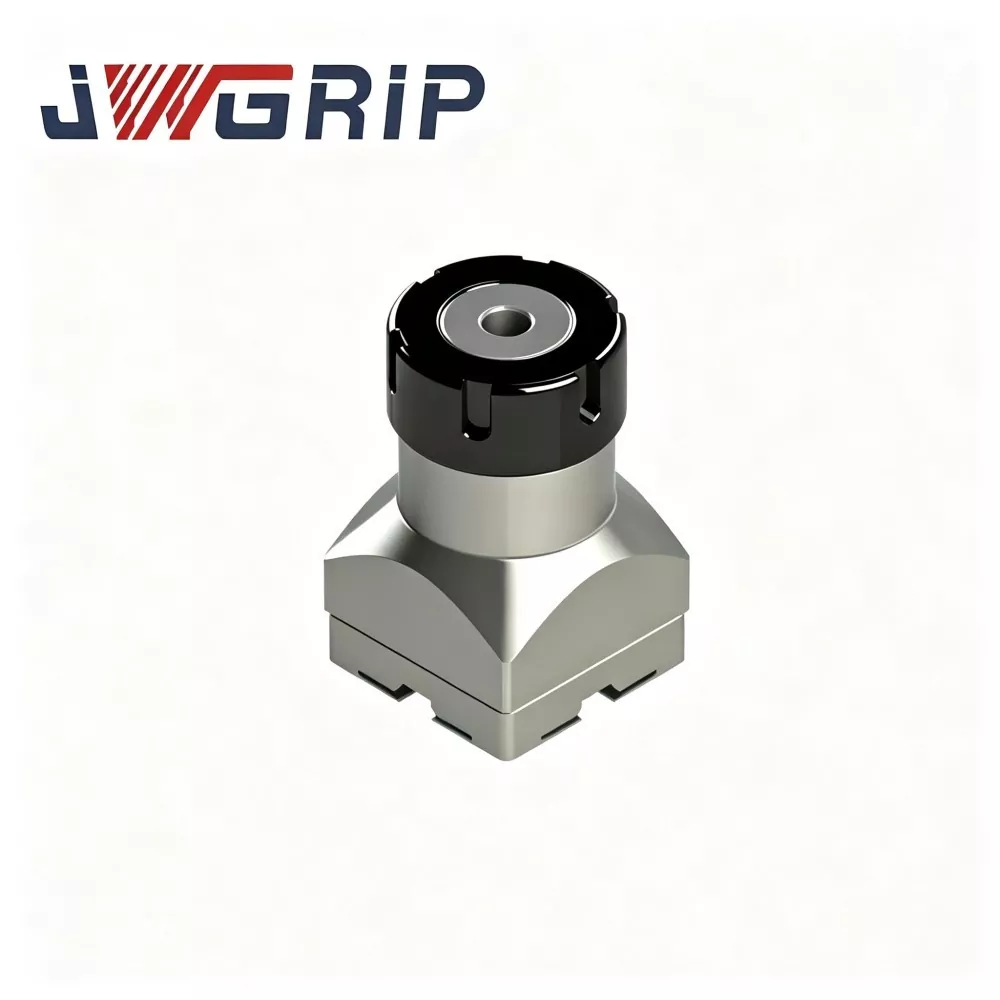
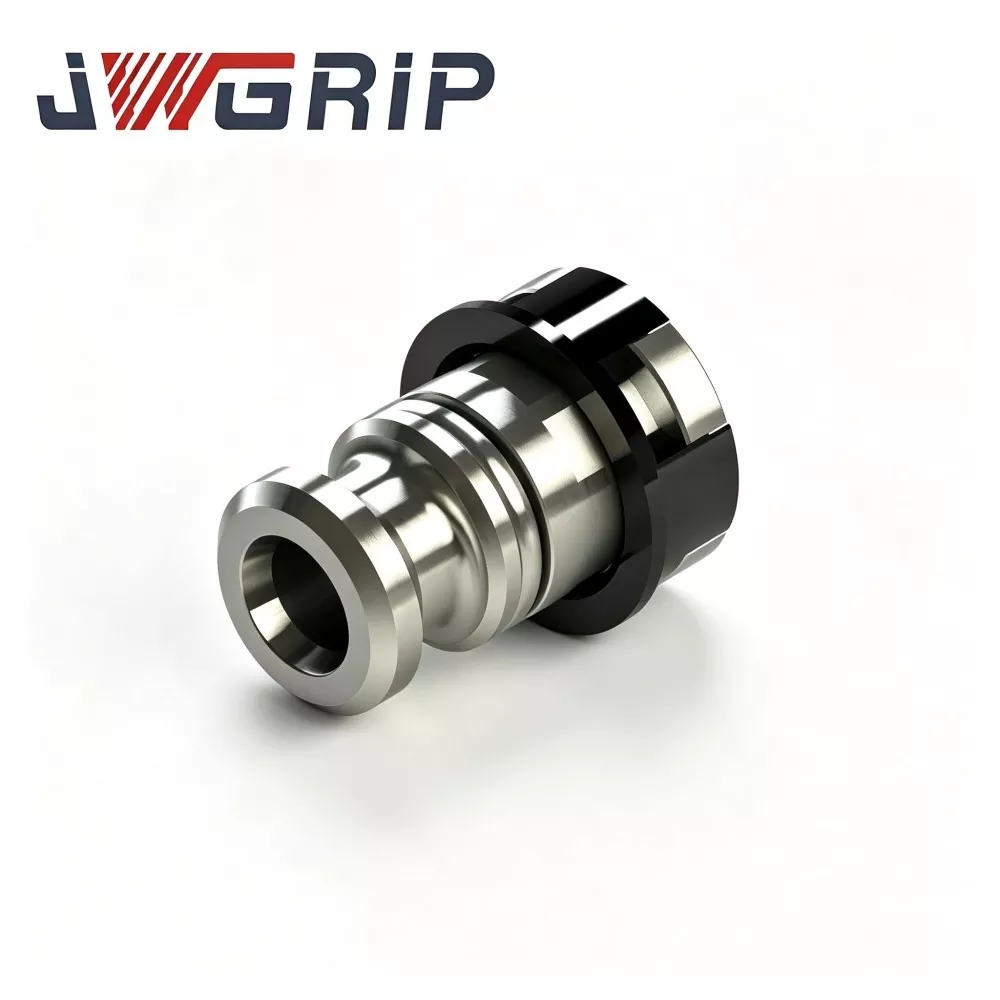
Colier ER32 de tip R pentru suport electrod EDM
JWGRIP este producătorul și furnizorul profesionist de colț R-Type ER32 pentru suport de electrod EDM în China, oferind aprovizionare directă din fabrică și servicii mature de modificare OEM pentru întreprinderile globale de fabricare a matrițelor EDM. Este un accesoriu de strângere elastică de înaltă performanță, specific EDM, optimizat special pentru condițiile de lucru de prelucrare prin eroziune prin scânteie. Integrând o structură optimizată de echilibrare a forțelor de tip R și o performanță de strângere elastică de înaltă precizie într-o singură unitate, rezolvă defectele comune ale colțurilor obișnuite de uz general, cum ar fi stresul neuniform și atenuarea ușoară de precizie.
Acest colț avansat R-Type ER32 este fabricat din oțel cu arc de calitate superioară, prelucrat prin strunjire de precizie multiplă, șlefuire a găurilor interne și tratament termic ciclic complet de eliberare a tensiunilor. Dispune de reținere stabilă a forței de strângere, precizie excelentă a rotunjirii și rezistență elastică fiabilă la oboseală sub șoc de descărcare de impuls EDM continuu pe termen lung. Profilul structural optimizat de tip R realizează o transmisie uniformă a forței pe suprafața găurii interioare, minimizând eficient eroarea de deplasare a electrodului în timpul strângerii. Este universal aplicabil electrozilor de cupru, grafit și cupru-tungsten, adaptându-se perfect la scenariile de prelucrare de precizie a cavității matriței pe termen lung.
Spre deosebire de clemele obișnuite, care sunt predispuse la deformarea rotunjimii și la atenuarea forței de strângere după cicluri repetate de deschidere și închidere, clema R-Type ER32 pentru suportul electrodului EDM evită micro-alunecarea electrodului, dezechilibrul spartei și deviația dimensională a cavității matriței. Sprijinind furnizarea spot standard și modificarea personalizată a toleranței găurii interioare, a parametrilor canelurilor și a finisării suprafeței, oferă soluții de prindere stabile, de înaltă precizie și durabile pentru atelierele moderne de prelucrare a matrițelor de precizie EDM.
Puncte de durere de producție
În producția zilnică de matrițe prin electroerozare cu platine, clemele ER obișnuite de la raft creează mai multe dureri de cap comune în producție:
Fluxurile de lucru simplificate ale materiilor prime și ale tratamentului termic de tăiere duc la deformarea rotunjimii și atenuarea forței de strângere după cicluri frecvente de deschidere-închidere elastică.
Sub impact continuu de descărcare a impulsului, electrozii produc micro-alunecare și deplasare. Spațiul de scânteie devine neuniform, aducând o textura inconsecventă a cavității, deviația dimensională și riscul de deșeuri pentru electrozii de matriță de valoare mare.
JWGRIP optimizează R-Type ER32 Collet țintind punctele dureroase menționate mai sus:
1. Materia primă de înaltă calitate, din oțel cu arc, plus tratarea termică de eliberare a tensiunilor multi-rotunde elimină stresul rezidual intern generat la strunjire și șlefuire, prevenind deformarea permanentă în lucrul ciclic elastic pe termen lung.
2. Designul optimizat de contur de tip R distribuie forța de strângere uniform pe întreaga suprafață a găurii interioare. Funcționează stabil pentru electrozii de cupru moale, grafit fragil și cupru-tungsten de înaltă densitate.
3. Se potrivește cu corpurile suport de electrozi ER32 existente, evitând investițiile excesive în reînnoirea dispozitivelor de fixare.
4. Specificațiile standard sunt în stoc; Modificarea OEM pentru toleranța găurii interioare, structura canelurii și tratamentul suprafeței este disponibilă pentru electrozi cu diametru special și condiții de lucru dure.
5. Reduce efectiv riscurile de alunecare a electrozilor și de epuizare, stabilizează starea eclatorului în timpul sarcinilor de lungă durată de prelucrare a cavităților.
Caracteristici structurale
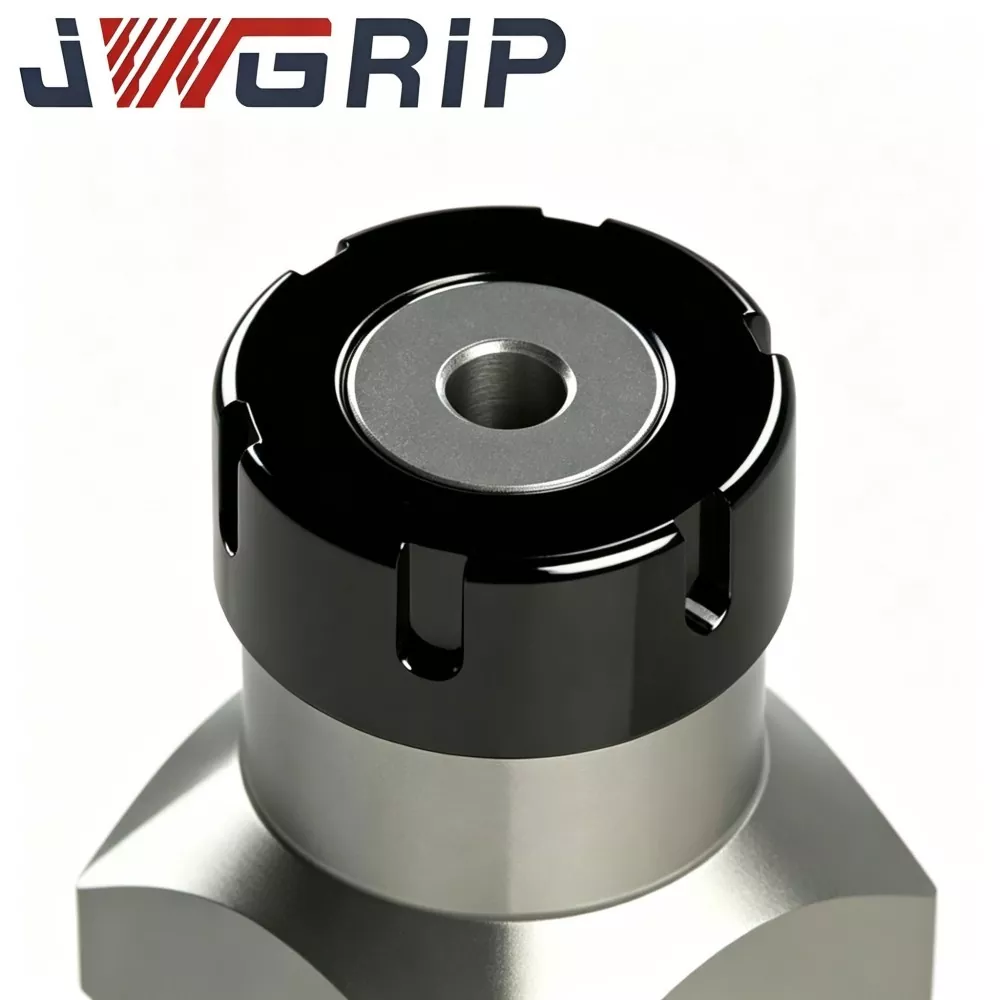
Colierul JWGRIP R-Type ER32 pentru suport pentru electrod EDM este o componentă de prindere elastică de înaltă precizie, concepută exclusiv pentru ansamblurile suport electrod EDM sinker:
1. Instalat în interiorul piuliței suportului ER32 și al corpului principal al suportului. Când piulița suportului este strânsă, aceasta oferă o forță de strângere circumferențială uniformă pentru a bloca electrozii cu tijă rotundă în poziție prestabilită.
2. Mandele universale convenționale ER32 sunt proiectate inițial pentru axele de frezare CNC; nu sunt optimizate pentru condiții specifice EDM: vibrație continuă a impulsului, stropire cu fluid dielectric și schimbare frecventă a electrozilor.
3. Dispunerea îmbunătățită a șanțurilor cu fante de tip R redistribuie stresul elastic pe corpul colțului, reduce concentrația locală a tensiunii și îmbunătățește performanța de recuperare elastică după cicluri repetate de deschidere-închidere, menținând o epuizare scăzută în condiții de funcționare EDM continuă.
Domeniul de aplicare: Este un consumabil de bază pentru ateliere de matriță de injecție din plastic, matriță de turnare sub presiune, matriță de ștanțare de precizie, matriță de piese medicale și matriță de componente optice. Fixează electrozi EDM cu tijă rotundă, grafit și cupru-tungsten. Instalare directă fără modificări mecanice suplimentare. Modificarea bazată pe desen OEM este acceptată pentru dimensiunile non-standard ale tijei electrodului.
Performanțe tehnice cheie
1. Structură optimizată de distribuție cu caneluri cu fantă de tip R În comparație cu clemele obișnuite ER32, aspectul canelurii cu fantă de tip R rearanjat echilibrează distribuția tensiunilor elastice. În timpul strângerii electrod-codă, fiecare secțiune generează o forță de strângere omogenă, evită deformarea locală a electrod-cod și suprimă epuizarea totală a ansamblului unității de strângere a electrodului.
2. Materia primă din oțel cu arc selectat cu grijă Adoptă oțel special cu arc în loc de oțel carbon obișnuit. După călire precisă, călire și cicluri termice de eliberare a tensiunilor în mai multe etape, își păstrează elasticitatea stabilă după sute de cicluri de eliberare a clemei și rezistă la deformarea plastică permanentă.
3. Honuirea cu gaură interioară de înaltă precizie Alezajul interior de strângere trece prin șlefuire fină. Rotunzimea excelentă a găurii interioare și netezimea suprafeței reduc urmele de abraziune pe tijele electrozilor în timpul schimburilor repetate și previn acumularea de microparticule care ar înrăutăți abaterea de poziționare.
4. Rezistență bună la coroziune a fluidului dielectric. Tratamentul special anticoroziv la suprafață încetinește eroziunea chimică din contactul pe termen lung cu fluidul dielectric EDM. Reduce riscul de rugină în mediul umed al rezervorului EDM și prelungește durata de viață.
5. Compatibilitate largă cu suporturile standard ER32 EDM Urmează standardele de bază ER32 de dimensiuni exterioare, se potrivește cu majoritatea corpurilor comerciale de suport pentru electrozi ER32 EDM și piulițe de strângere. Utilizatorii finali nu trebuie să înlocuiască hardware-ul suportului existent.
6. Flexibil direct din fabrică și personalizare OEM Specificațiile standard privind diametrul de prindere acoperă dimensiunile standard de tijă a electrodului. OEM poate ajusta toleranța găurii interioare, adâncimea canelurii fantei, reglarea fină a dimensiunilor exterioare și tratamentul suprafeței în funcție de desenele clientului sau de mostre fizice.
7. Consecvență fiabilă de la un lot la altul Fiecare lot de producție face obiectul unei inspecții de eșantionare cu mai multe articole. Dimensiunile cheie, cursa de strângere și duritatea sunt înregistrate în fișierele de inspecție a lotului, garantând performanță stabilă pentru întreprinderile de fabricare a matrițelor cu achiziții în volum.
Flux de lucru complet de producție
Fiecare lot de colț JWGRIP R-Type ER32 urmează un flux de lucru de producție strict controlat:
① Inspecția de intrare a materiei prime
② Tornire CNC de precizie pentru conturul exterior
③ frezare cu canelură
④ prelucrare de înaltă precizie a găurilor interioare
⑤ tratament termic în mai multe etape (stingere, revenire, eliberare de stres)
⑥ găuri interioare honuire fină
⑦ debavurare și finisare a marginilor
⑧ tratament anticoroziv la suprafață
⑨ testare de performanță multidimensională
⑩ sortarea loturilor și depozitarea produselor finite.
Specificații de control al calității
Productia se desfasoara in conformitate cu standardele ISO 9001-sistem de management al calitatii.
Elemente de testare de bază: măsurarea dimensiunilor, verificarea durității, detectarea curgerii de prindere, testul de simulare a oboselii elastice.
Toate instrumentele de măsurare beneficiază de calibrare metrologică periodică pentru a asigura autenticitatea și repetabilitatea rezultatelor testului.
Rapoartele de inspecție a lotului sunt arhivate pentru fiecare lot; certificatele de materiale și înregistrările parțiale ale testelor terților pot fi furnizate la cererea clientului.
Sugestie operațională și de depozitare:
Depozitați clemele în compartimente separate pentru cutia de scule anti-coliziune. Țineți departe de umiditate, așchii de metal și zgârieturi dure înainte de instalare. Curăţaţi bine orificiul interior înainte de fiecare montare. Așchiile sau reziduurile de fluid dielectric din interiorul găurii vor degrada serios precizia de prindere.
De ce să alegeți JWGRIP
1. Echipa de cercetare și dezvoltare specializată în scule EDM acumulează o experiență bogată în dezvoltarea accesoriilor de strângere EDM. Nu copiam pur și simplu modele de cleme de frezare; Optimizările produselor derivă din feedback-ul masiv al tehnicienilor de matriță din prima linie.
2. Verificarea performanței pe lot complet înainte de expediere Mulți concurenți efectuează doar inspecție prin prelevare de probe la fața locului. Fiecare pinza JWGRIP R-Type ER32 finită trece prin detectarea strângerii-epuizării înainte de livrare la unitățile de filtrare neconforme.
3. Aprovizionare stabilă directă din fabrică și proces OEM matur Mărfurile cu specificații standard mențin livrarea stabilă. Pentru comenzile cu dimensiuni modificate sau cu cerințe speciale pentru suprafețe, echipa de ingineri examinează desenele OEM în termen de 12 zile lucrătoare și oferă feedback de fezabilitate. Termen de livrare standard: 10-15 zile lucrătoare; Timpul de livrare OEM este confirmat în funcție de complexitatea desenului.
4. Asistență tehnică profesională orientată către aplicații Când clienții întâmpină strângere anormală, curgere excesivă și alte probleme de asamblare la fața locului, echipa de asistență tehnică oferă îndrumări practice de instalare și depanare pe baza experienței reale ale atelierului EDM.
5. Mecanism complet de trasabilitate a lotului Fiecare lot de producție poartă marcare independentă a lotului. Dacă apar probleme neașteptate legate de prelucrare, parametrii originali de producție și înregistrările de inspecție pot fi recuperate rapid pentru analiza tehnică a cauzei principale.
FAQ
Î1: Poate JWGRIP R-Type ER32 Collet să realizeze zero run-out după instalare?
A1: Deplasarea zero nu poate fi atinsă prin nici un ansamblu elastic-colet. În condiții de testare standard, cu suport potrivit și bară de testare calificată, cursa asamblată este controlată ≤0,003 mm. Deplasarea totală reală montată pe mașină este, de asemenea, afectată de rotunjimea electrodului, starea suprafeței, cuplul de strângere a piulițelor și uzura corpului suportului. Păstrați componentele de împerechere în stare bună pentru cea mai bună precizie de prindere.
Î2: Este această clemă potrivită pentru electrozi de grafit cu greutate mare și diametru mare?
A2: Colier R-Type ER32 pentru suport pentru electrod EDM suportă prindere cu electrod de grafit. Pentru electrozii de grafit grei de dimensiuni mari, evaluați sarcina axului și cuplul de strângere. Greutatea excesivă sau strângerea excesivă accelerează oboseala elastică a colțului și scurtează durata de viață. Potriviți greutatea electrodului cu capacitatea de prindere a colțului în producția reală.
Î3: Puteți face OEM atunci când strângeți parametrii cu diametrul interior sau canelura cu fante diferite de ER32 standard?
A3: Da. Vă rugăm să furnizați desene tehnice complete sau mostre fizice, marcați dimensiunea alezajului de strângere, toleranța, specificațiile canelurii cu fante, ținta de duritate și cerințele de tratare a suprafeței. Departamentul de inginerie va evalua fabricabilitatea și va emite o ofertă oficială.
Î4: Ce articole sunt acoperite de garanție?
A4: Acesta este un instrument consumabil de înaltă precizie. Garanția se aplică defectelor cauzate de fabricație, cum ar fi epuizarea în afara specificațiilor în momentul expedierii. Daunele cauzate de zgârieturi, strângere prin suprasarcină, cuplu necorespunzător, blocarea așchiilor și uzura prin oboseală pe termen lung din utilizarea producției sunt excluse din garanție.
Ghid de selecție a colțului și Sfaturi de funcționare a atelierului zilnic
1. Selectați diametrul nominal de prindere cât mai aproape posibil de dimensiunea reală a tijei electrodului. Nu utilizați un singur colț pentru o gamă de dimensiuni excesiv de largă; decalajul mare creează o presiune de strângere neuniformă și o valoare mai mare de curgere.
2. Înainte de producerea formală a matriței, curățați complet orificiul interior al colțului, cavitatea suportului-piuliță și suprafața tijei electrodului pentru a îndepărta așchiile de metal și reziduurile de fluid dielectric.
3. După asamblare, efectuați o inspecție a depășirii cu cadranul indicator înainte de procesarea eroziunii prin scânteie. Această verificare prealabilă reduce foarte mult riscul de deșeuri din cavitatea mucegaiului cauzat de abaterea componentelor de prindere.
4. Pentru atelierele de matrițe cu mai multe mașini, pregătiți mai multe coloane corespunzătoare dimensiunilor de tijă a electrodului utilizate frecvent. Aruncați clemele foarte uzate. Înlocuiți imediat dacă în timpul inspecției de rutină se observă slăbire elastică, deformare permanentă sau fisuri de suprafață, chiar dacă durata de viață teoretică nu este atinsă.
5. Implementați stocarea clasificată și verificarea regulată a stării stocului de cleme pentru a menține consistența stabilă a prelucrării EDM pentru proiectele de producție în serie de lungă durată.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
Recomandări de știri