- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







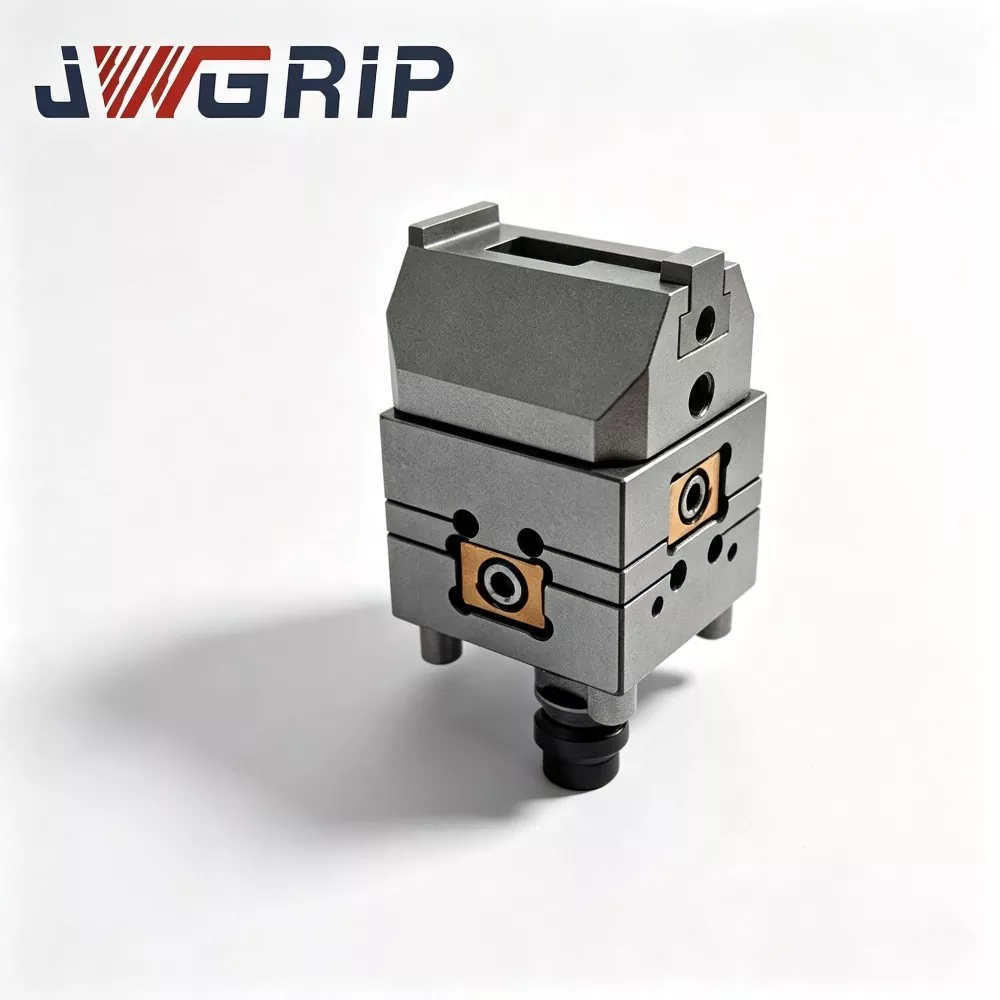
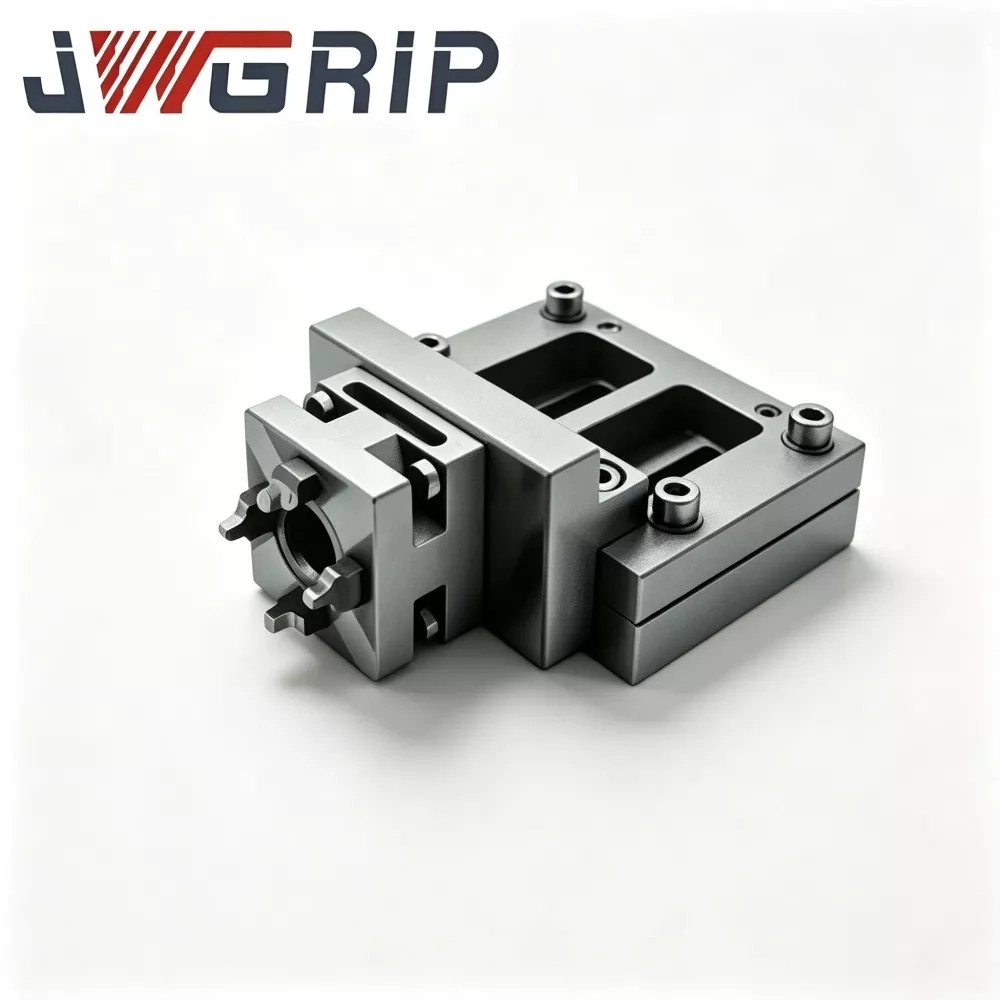
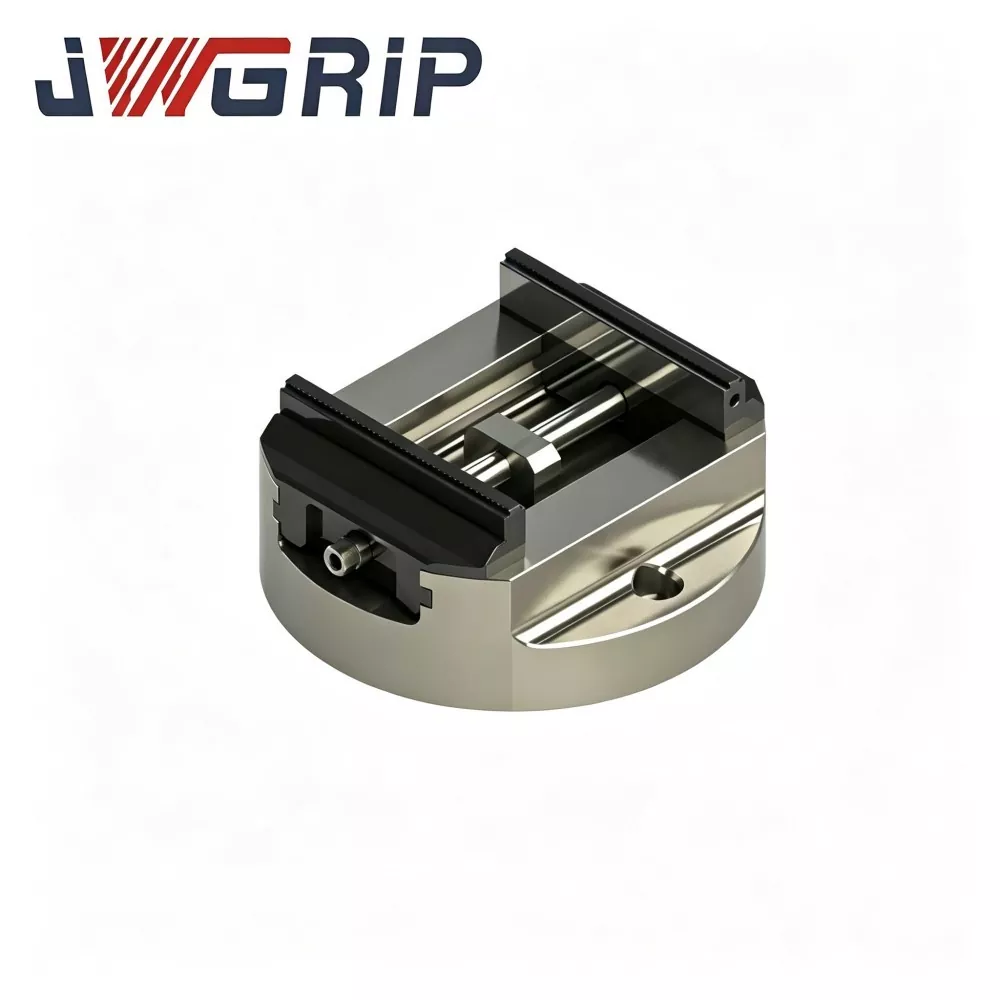
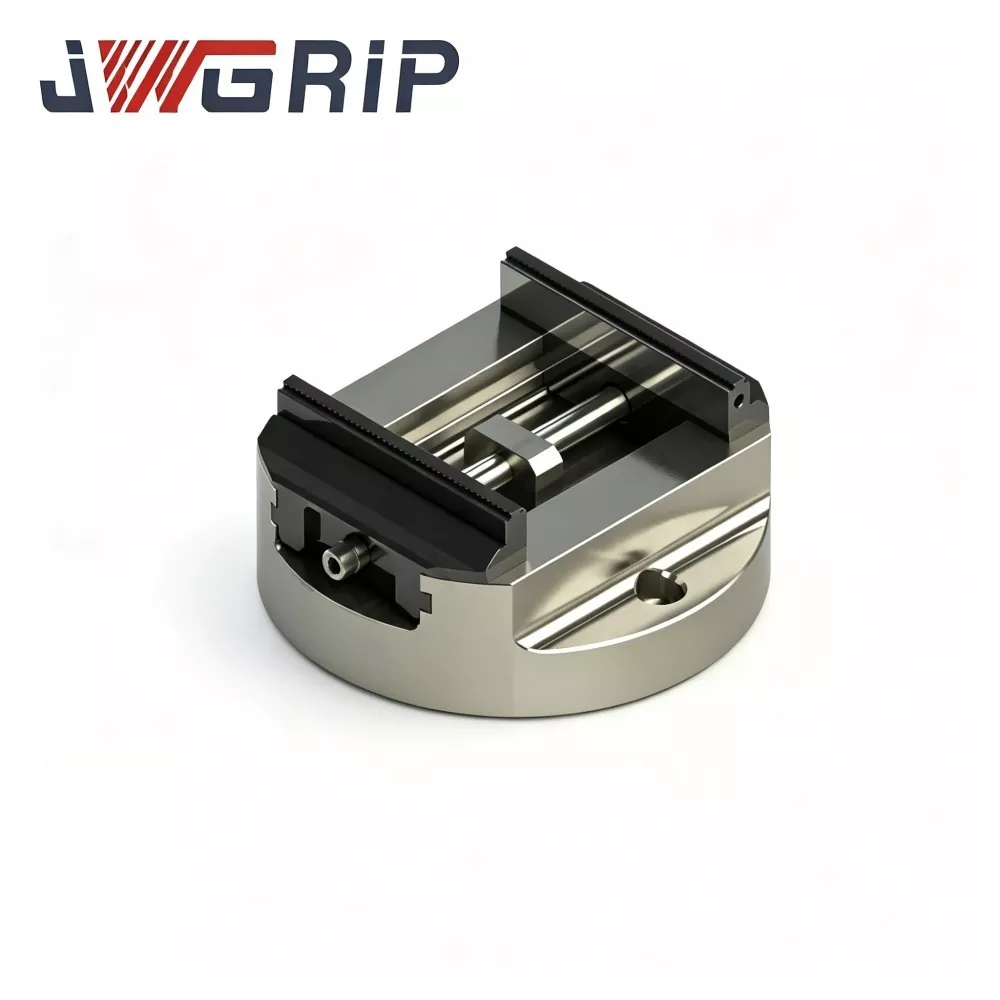
Menghină CNC cu bază rotundă de înaltă precizie cu autocentrare
JWGRIP este producătorul și furnizorul profesionist de menghină CNC cu autocentrare cu bază rotundă personalizată de înaltă precizie pentru prelucrarea pe 5 axe în China, cu modele standard în stoc pentru livrare rapidă la nivel mondial. Este un dispozitiv de fixare CNC integrat de înaltă precizie, proiectat profesional pentru operațiuni complexe de prelucrare CNC cu 5 axe și multi-axe. Adoptând corp din fontă ductilă premium și structură de ghidare întărită prin inducție, integrează performanțe de prindere repetabile ultra-înalte, aspect compact care economisește spațiu și stabilitate de tăiere cu rigiditate ridicată într-o singură unitate integrată.
Această menghină cu autocentrare cu bază rotundă de înaltă precizie are o repetabilitate de prindere a miezului de ± 0,01 mm, oferind performanțe de poziționare ultra-stabile pentru prelucrarea pieselor cu profil complex. Toate componentele structurale cheie sunt supuse unui tratament strict de îmbătrânire de eliberare a tensiunilor după prelucrarea brută pentru a elimina complet stresul intern de turnare și prelucrare, asigurând stabilitatea structurală pe termen lung. Căile de ghidare întărite prin inducție oferă o rezistență superioară la uzură în timpul prinderii ciclice frecvente, menținând în mod eficient precizia de poziționare constantă și evitând atenuarea preciziei cauzată de funcționarea pe termen lung.
Baza rotundă compactă optimizată economisește spațiul pe masa mașinii și previne eficient interferența sculelor în timpul prelucrării cu unghi mare și indexare rotativă. Dispunând de proceduri simple și eficiente de prindere, reduce foarte mult erorile de configurare induse de om și maximizează timpul de funcționare al axului. Aplicabil pe scară largă la procesarea de precizie în serie a componentelor aerospațiale, a pieselor auto și a pieselor de matriță de ultimă generație, acest accesoriu Made-in-China reduce semnificativ timpul de reglare auxiliară și asigură o precizie dimensională fiabilă și consecventă pentru sarcinile de prelucrare de precizie de mare complexitate.
Explicația principiului de lucru
Menghina CNC cu autocentrare cu bază rotundă de înaltă precizie este o unitate de fixare a lucrărilor de precizie, desfășurată în principal pe centre de prelucrare CNC cu 4 axe, 5 axe, mașini EDM și echipamente de șlefuit de precizie.
Caracteristica sa de bază este construcția cu bază circulară: în comparație cu menghinele cu bază dreptunghiulară, designul cu bază rotundă mărește spațiul de mișcare de rotație pe mesele mașinii și evită necesitatea plăcilor adaptoare intermediare voluminoase.
Funcția de autocentrare este realizată prin mecanismul intern de transmisie sincronă cu came-șurub de precizie:
1. După ce menghina este fixată bine pe masa de lucru a mașinii-unelte, așezați piesa de prelucrat între două fălci.
2. Acționați șurubul central de antrenare; Setul de șuruburi cu came internă antrenează fălcile duble pentru a se deplasa spre interior cu viteză identică.
3. Piesa de prelucrat este centrată automat pe linia centrală a arborelui mașinii, nu este necesară alinierea manuală obositoare a indicatorului cadran.
Prelucrarea punctelor dureroase
Producția reală în loturi pe mai multe axe expune câteva limitări tipice ale soluțiilor convenționale de fixare a lucrărilor:
1.Jou de rotație insuficient al menghinelor cu bază dreptunghiulară
Baza dreptunghiulară ocupă o suprafață mare a mesei. În timpul înclinării cu unghi mare a mașinilor cu 4/5 axe, apare frecvent interferența sculă-ax. Plăcile adaptoare suplimentare consumă și mai mult deplasarea axei Z.
2.Atenuarea preciziei cauzată de uzura ciclică a căii de ghidare
Fără tratament de suprafață cu duritate mare, suprafețele de contact ale căilor de ghidare se uzează treptat după cicluri masive de prindere. Derivarea datelor cu autocentrare, necesitând realiniri manuale repetate și scăderea timpului de funcționare efectiv al mașinii.
3. Dependență puternică de operarea de centrare manuală
Menghinele tradiționale necesită operatori cu experiență să termine centrarea indicatorului cadran. Incoerența de poziționare derivată din diferențele de calificare a operatorului va fi amplificată în tăierea complexă în mai multe unghiuri, rezultând deșeuri de piesă de mare valoare.
4. Invazia contaminanților scurtează durata de viață a dispozitivului
Structurile slab etanșate permit fluidului de tăiere și așchiilor de metal să intre în ansamblurile de transmisie interioare. Particulele abrazive accelerează uzura componentelor și declanșează erori de blocare în producția continuă pe termen lung.

Compoziția ansamblului
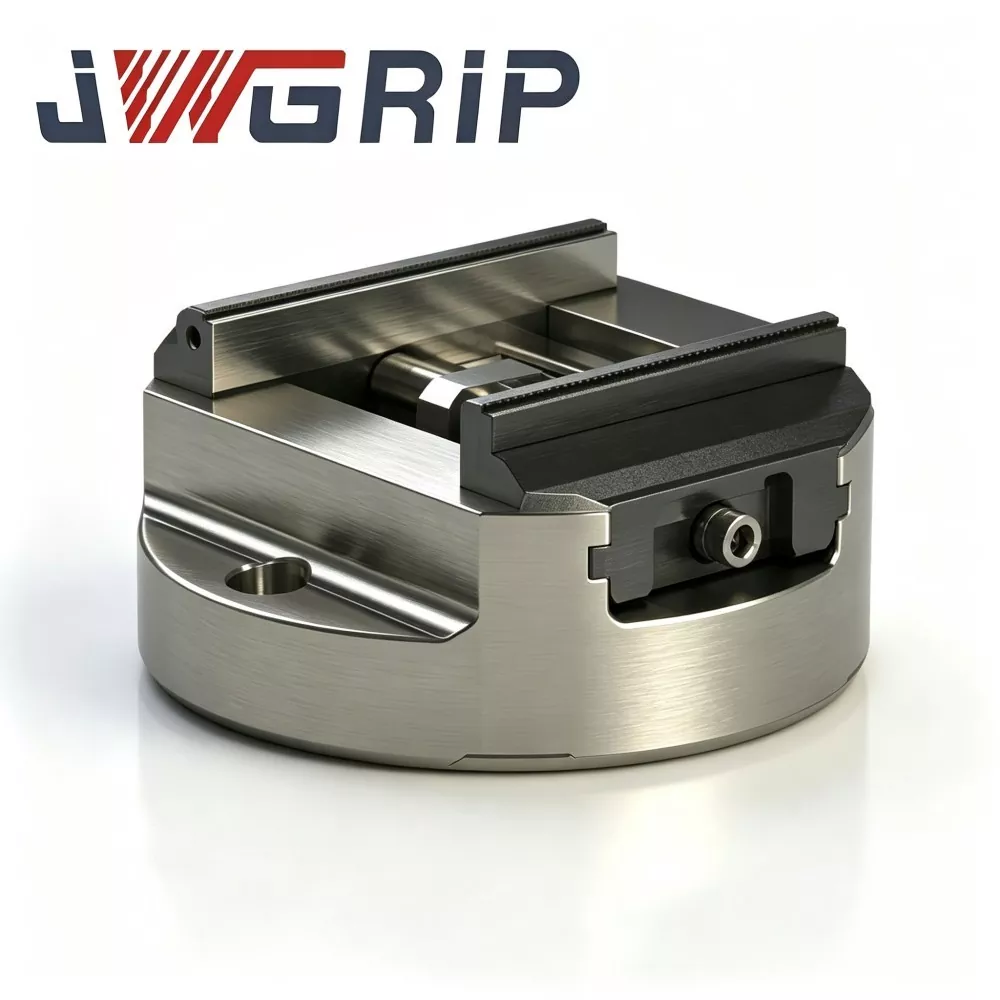
Menghina CNC cu autocentrare cu bază rotundă de înaltă precizie JWGRIP constă din cinci ansambluri funcționale de bază:
① Caroseria principală rotundă din fontă ductilă de calitate superioară eliberată de stres
② Grup de ghidaj de precizie întărit prin inducție
③ Unitate internă de antrenare sincronă cu șuruburi cu came dublă
④ Interfață de montare a fălcilor interschimbabile (pentru fălci dure / fălci moi)
⑤ Ansamblu de etanșare rezistent la așchii și la lichid de răcire complet închis
1. corp principal cu bază rotundă din fontă ductilă eliberată de stres
Turnare premium din fontă ductilă cu tratament de îmbătrânire pentru ameliorarea stresului. Caracteristica excelentă de amortizare a vibrațiilor suprimă urmele de vibrații de tăiere. Conturul bazei circulare îmbunătățește spațiul de rotație pentru echipamentele cu 4 axe/5 axe.
2. Grup de ghidaj de precizie întărit prin inducție
Suprafețele de contact ale căilor de ghidare primesc un tratament de întărire prin inducție, atingând o duritate ridicată a suprafeței. Suprafețele de alunecare șlefuite cu precizie garantează o mișcare cu frecare redusă și rezistență la uzură pe termen lung în cicluri frecvente de deschidere-închidere.
3. Unitate internă de antrenare sincronă cu șuruburi cu came dublă
Transmisia cu came-șurub fabricată cu precizie oferă o mișcare perfect sincronizată pentru două fălci. Realizează centrarea automată a piesei de prelucrat, indiferent de poziția inițială de plasare a piesei de prelucrat.
4. Interfață de montare a falcilor interschimbabile
Suportă schimbarea rapidă între fălci dure și fălci moi din aluminiu. Utilizatorii pot adopta fălci moi pentru pre-prelucrarea semifabricată cu profil special, fără a cumpăra dispozitive suplimentare dedicate.
5. Ansamblu de etanșare complet închis
Carcasa de etanșare înfășoară șurubul cu came interioară și camera de ghidare, blocând așchiile de metal și stropirea lichidului de răcire, protejând componentele care se deplasează cu precizie de contaminarea abrazivă.
Repere diferențiate ale performanței de bază
1. Acuratețe de prindere repetată garantată de ± 0,01 mm
Verificat de echipamentul de inspecție din fabrică pentru fiecare unitate finită, nu doar parametru teoretic. Consecvență stabilă a primei părți între loturi, reducând efectiv rata de respingere și volumul de reluare pentru componentele cu mai multe axe de mare valoare.
2. Geometrie cu bază rotundă optimizată pentru mișcarea rotativă pe mai multe axe
Conturul circular maximizează plicul de lucru rotativ al mașinii. Elimină pierderea deplasării pe axa Z cauzată de plăcile adaptoare suplimentare. Oferă suficient spațiu de evitare în timpul prelucrărilor complexe de înclinare-rotire și permite adoptarea unor parametri de tăiere mai agresivi.
3. Performanță remarcabilă de amortizare a vibrațiilor de la corpul din fontă ductilă
Materialul din fontă ductilă absoarbe în mod eficient vibrațiile de tăiere. Reține urmele de vibrații generate în condiții de tăiere grea. Îmbunătățește calitatea suprafeței piesei finite și prelungește durata de viață a sculei.
4. Suprafețe mobile ale cheilor întărite prin inducție HRC 58-62
Suprafețele critice ale căii de ghidare și ale șuruburilor cu came ating duritatea HRC 58-62. Păstrează performanța stabilă de autocentrare după milioane de cicluri de prindere și încetinește deteriorarea preciziei indusă de abraziunea suprafeței.
5. Construcție de etanșare complet închisă pentru izolarea contaminării
Protejează piesele interioare ale transmisiei de precizie de așchii și stropi de lichid de răcire în condiții obișnuite de atelier CNC. Prelungește durata de viață a dispozitivului de fixare și stabilizează performanța continuă a producției în serie.
6. Maxilare tare/moale interschimbabilă plus capacitate de modificare personalizată orientată spre proiect
Interfața cu falci cu schimbare rapidă se adaptează la profile diversificate ale piesei de prelucrat. JWGRIP oferă servicii de inginerie personalizate: ajustați aspectul de montare a bazei, conturul fălcilor și cursa de strângere pentru a satisface cerințele speciale ale mașinii și ale piesei de prelucrat.
Sectoare tipice de aplicare
1. Producția de componente de precizie aerospațială
Pale de turbine, cadre structurale, componente legate de trenul de aterizare cu cerințe stricte de toleranță și contururi spațiale complexe. Performanța stabilă de autocentrare îndeplinește cerințele de frezare și găurire cu mai multe unghiuri pe 5 axe pentru piese aerospațiale de mare valoare.
2. Producție de componente pentru automobile și sport cu motor
Carcase de motor, carcase de transmisie, piese structurale de suspensie. Potrivit pentru frezarea de mare viteză a pieselor din aliaj de aluminiu și aliaj de titan sub echipamente cu 4 axe/5 axe.
3. Fabricare matriță și matriță
Miezuri de matriță prin injecție, componente de matriță de ștanțare. Rigiditatea ridicată și precizia de repetare a poziționării oferă un finisaj fin al suprafeței și dimensiuni precise ale caracteristicilor pentru sarcinile de fabricare a matrițelor.
4. Prelucrare generală de precizie în atelier
Lucrări la centru de prelucrare vertical/orizontal în atelier, inclusiv frezare, găurire, șlefuire și filetare. Suport universal de încredere pentru comenzi de piese cu mai multe variante de loturi mixte.
Flux de lucru de instalare
1. Curățați temeinic planul de montare al mesei de lucru pentru mașini-unelte și menghinați suprafața de referință de bază rotundă. Îndepărtați așchiile de metal, reziduurile de lichid de răcire și petele de ulei. Particulele străine mici vor declanșa decalajul de montare și vor cauza abateri de poziționare în timpul operațiunilor de indexare rotativă cu mai multe axe.
2. Puneți menghina pe masa de lucru pentru mașini-unelte, aliniați pozițiile orificiilor de montare. Strângeți șuruburile de fixare conform cuplului specificat în manualul oficial. Confirmați că menghina este bine fixată, fără clătinare.
3. Puneți piesa de prelucrat între fălci, acționați șurubul central de antrenare pentru a finaliza strângerea automată cu autocentrare. Schimbați fălcile dure / moi în funcție de materialul piesei de prelucrat și conturul exterior.
4. Executați simularea de mers în gol a mașinii pentru mișcările de înclinare-indexare pe mai multe axe. Verificați interferența mecanică și tendința de schimbare a piesei de prelucrat la sarcini de tăiere simulate.
5. Validarea completă a tăierii de probă prin piesa de lucru de testat. Inspectați indicii de toleranță dimensionali și geometrici. Lansați producția de masă oficială numai după ce performanța de centrare-prindere satisface cerințele de inginerie.
Lista de verificare a întreținerii
1. Întreținere zilnică
După fiecare schimbare de prelucrare, ștergeți fețele de lucru ale fălcilor și suprafața de referință inferioară cu bază rotundă. Curățați așchiile și stropii de lichid de răcire pentru a elimina sursele de abatere de poziționare.
2. Ungerea periodică
Deschideți accesul de întreținere a ansamblului de etanșare la intervale regulate. Injectați lubrifiant anti-uzură adecvat pentru unitatea de transmisie internă cu șurub, pentru a menține mișcarea de deschidere-închidere a fălcilor lină.
3. Inspecția pieselor de uzură
Inspectați periodic suprafețele de contact ale maxilarelor. Înlocuiți sau șlefuiți din nou fălcile odată ce zgârierea sau uzura afectează calitatea strângerii. NU continuați producția cu fălcile uzate.
4. Verificare trimestrială a preciziei
În fiecare trimestru demontați menghina de pe masa de lucru. Inspectați datele de bază rotundă pentru vânătăi și indentări. Măsurați acuratețea repetării autocentrarii cu instrumente de metrologie, detectați o deviere subtilă a preciziei înaintea riscurilor de deșeuri ale loturilor.
5. Protecție pe termen lung pentru stocarea inactivă
Curățați complet întreaga unitate de menghină. Aplicați un strat anti-rugină pe suprafețele de lucru cu maxilare și maxilare. Depozitați într-un mediu uscat, rezistent la praf.
6. Note privind operațiunile interzise
Interziceți strângerea cu cursă excesivă. Nu loviți niciodată corpul menghinei sau fălcile cu unelte grele pentru a evita deformarea bazei și a componentelor interne ale transmisiei.
Referință pentru selecția achizițiilor
Valoarea de bază a menghinei CNC cu autocentrare cu bază rotundă de înaltă precizie JWGRIP:
① Dispunerea bazei circulare optimizată pentru mai multe axe
② Precizie de prindere repetată de ±0,01 mm validată din fabrică
③ corp din fontă ductilă care absoarbe vibrațiile
④ suprafețe mobile de înaltă duritate întărite prin inducție
⑤ structură interschimbabilă a fălcilor tare-moale și capacitate de inginerie personalizată
Rezolvă punctele dureroase de prelucrare pe mai multe axe: joc de rotație insuficient, eroare umană de centrare manuală, deviație de precizie cauzată de uzura ciclică, adaptabilitate slabă pentru piesele de prelucrat cu profil variat.
Memento-uri de selecție:
1. Comparați dimensiunea exterioară maximă a piesei de prelucrat cu cursa efectivă de strângere a menghinei și rezervați o marjă de siguranță rezonabilă.
2. Confirmați dispunerea găurilor de montare pe masa mașinii; evaluați starea de compatibilitate dacă se potrivește cu plăcile de bază cu punct zero. Serviciul de modificare personalizat este disponibil pentru cerințe de instalare nestandard.
3. Selectați tipul de fălci: alegeți fălci dure pentru piese metalice cu forță mare de tăiere; adoptați fălci moi pentru prelucrarea semifabricată cu profil special. Pregătiți seturi de fălci de rezervă pentru producția cu variante de amestec ridicat.
4. Versiunile standard în stoc realizează livrare rapidă; adoptați serviciul de inginerie personalizat OEM pentru dimensiuni speciale de montare sau cerințe speciale de profil de falcă.
FAQ
Î1: Se poate monta menghina CNC cu bază rotundă de înaltă precizie, cu autocentrare, pe mese rotative cu 4 axe și pe mese rotative cu 5 axe?
Da. Designul său cu bază circulară optimizează jocul axelor rotative pentru echipamente cu 4 axe și echipamente cu 5 axe de tip leagăn. Vă rugăm să calculați înălțimea totală a dispozitivului pentru evaluarea anti-coliziune înainte de instalare. Modificarea personalizată a găurilor de montare poate fi realizată pentru specificații speciale ale mesei rotative.
Î2: Pot fi folosite fălci moi pe această menghină?
Absolut da. Adoptă interfață interschimbabilă de montare a falcilor. Fălcile dure și fălcile moi din aluminiu pot fi schimbate liber pentru a satisface diferite cerințe de prelucrare a piesei de prelucrat.
Î3: Care este precizia garantată de repetare a poziționării?
Precizia repetată de prindere garantată ajunge la ±0,01 mm, fiecare unitate este supusă inspecției pe echipamentele de metrologie din fabrică.
Î4: JWGRIP acceptă comanda personalizată OEM / ODM?
Da. Oferim un serviciu de inginerie personalizat OEM unic, inclusiv marcarea siglei, ajustarea dimensiunilor și configurarea materialelor speciale pentru a satisface cerințele personalizate la nivel de proiect.
Î5: Care sunt punctele cheie pentru întreținerea zilnică?
Beneficiind de un design de etanșare complet închis, nu sunt necesare lucrări grele de întreținere. Operațiuni principale: mențineți suprafețele exterioare curate de așchii, efectuați lubrifiere regulată pentru transmisia interioară cu came-șurub și verificați periodic starea de uzură a fălcilor.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
Recomandări de știri