- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






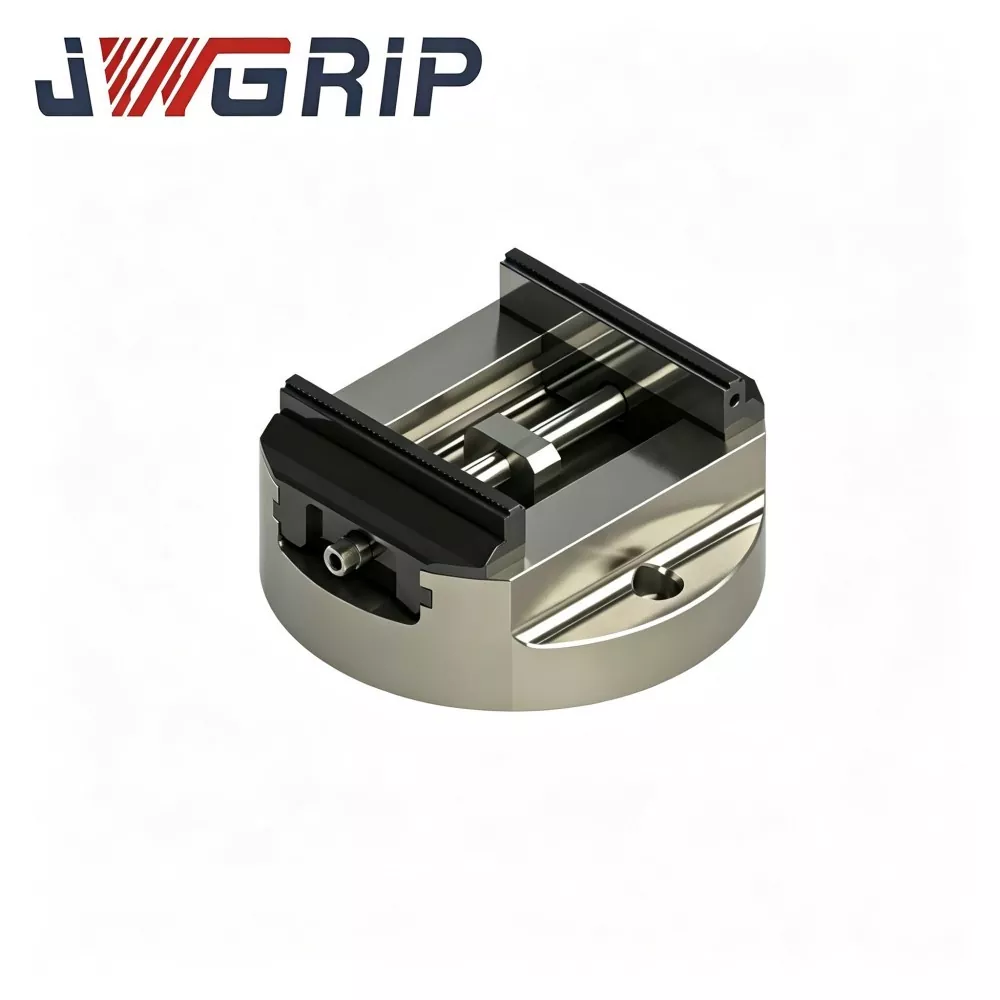
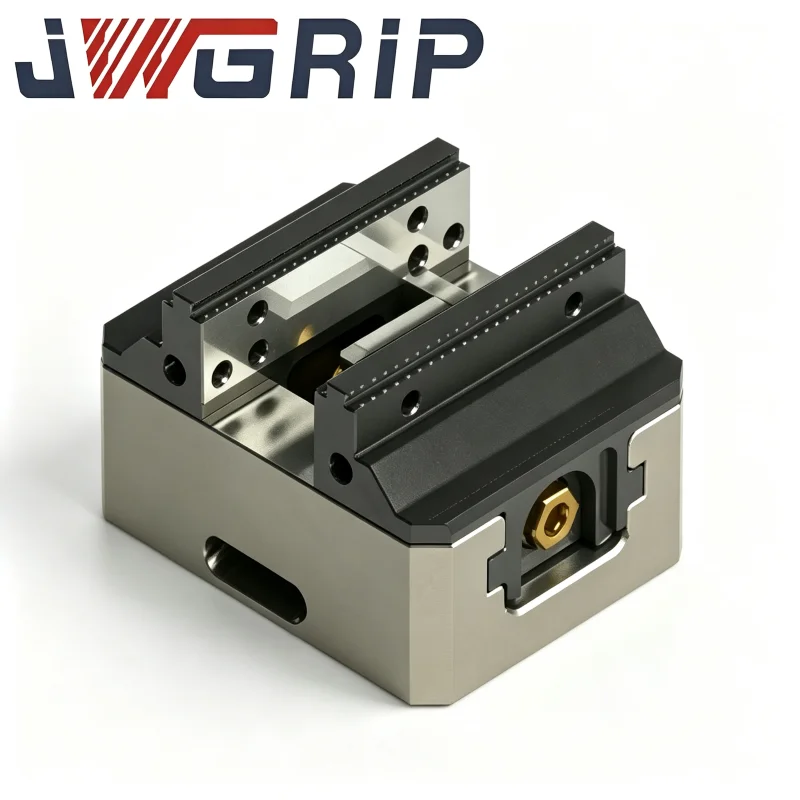
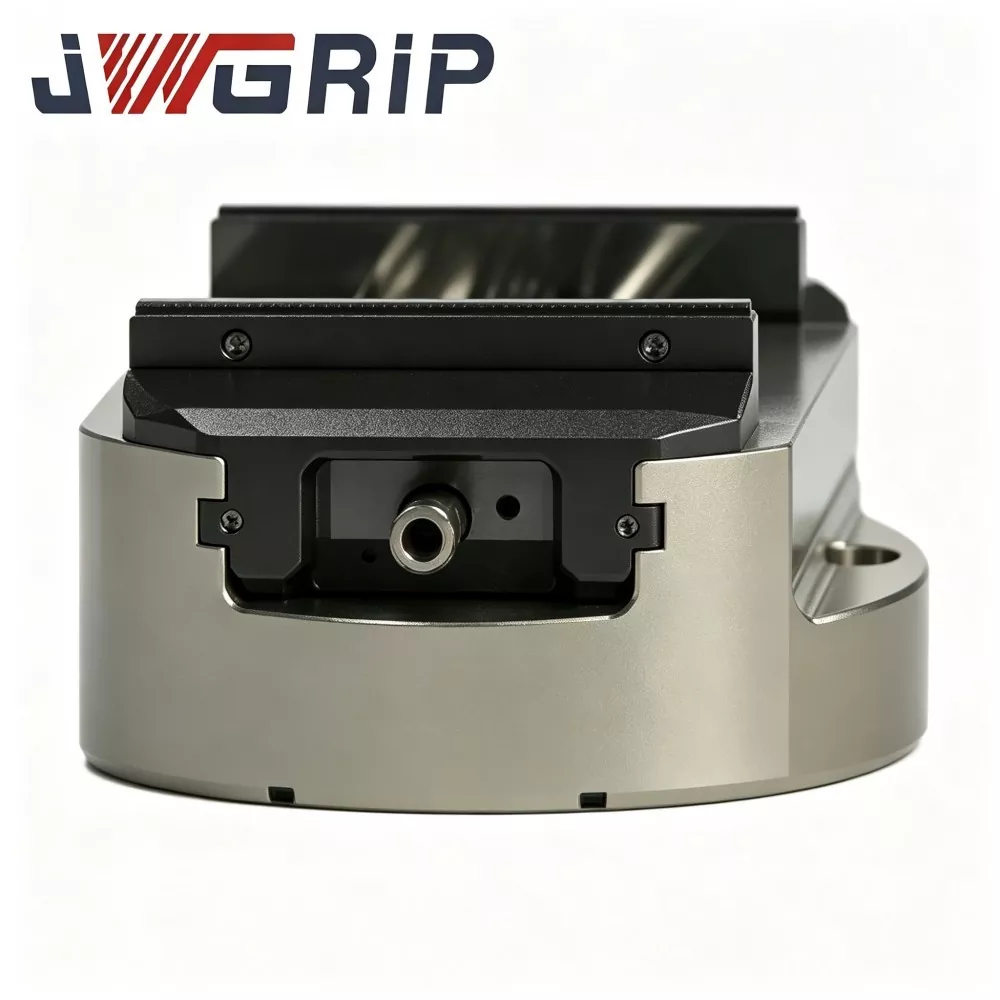
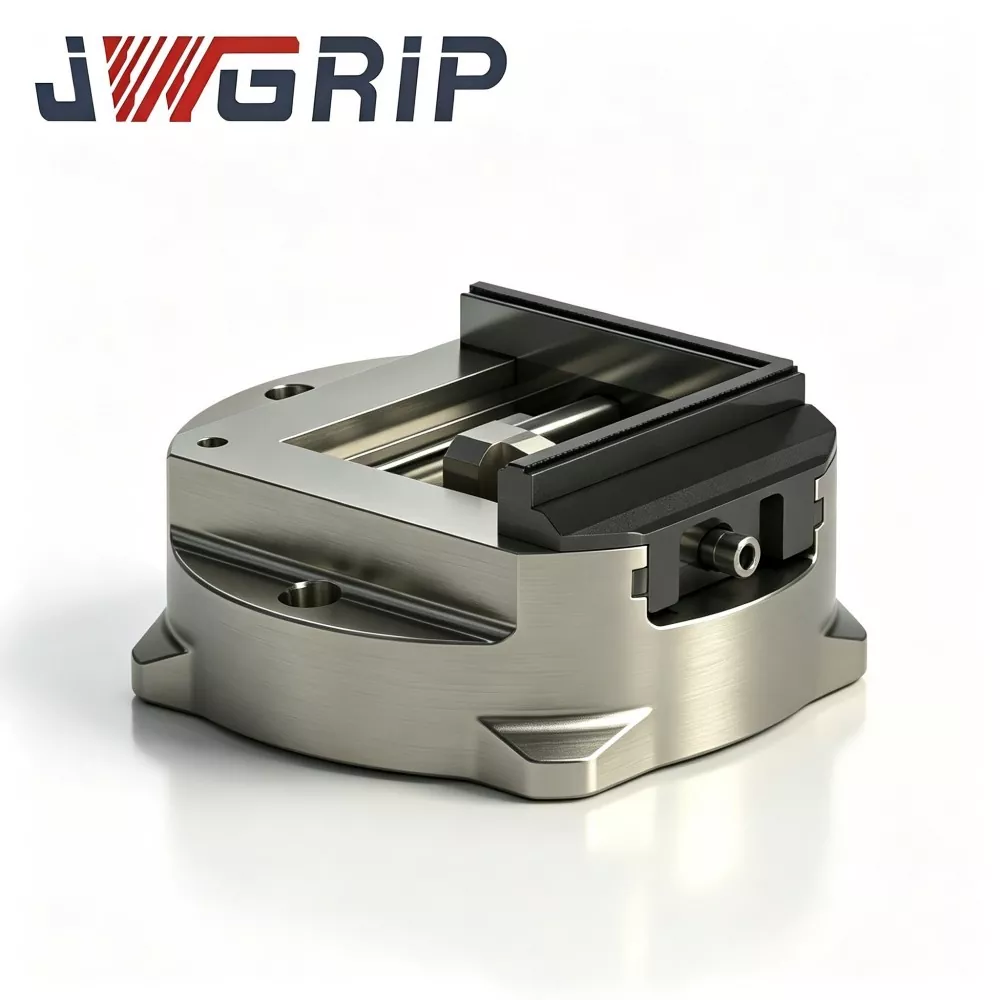
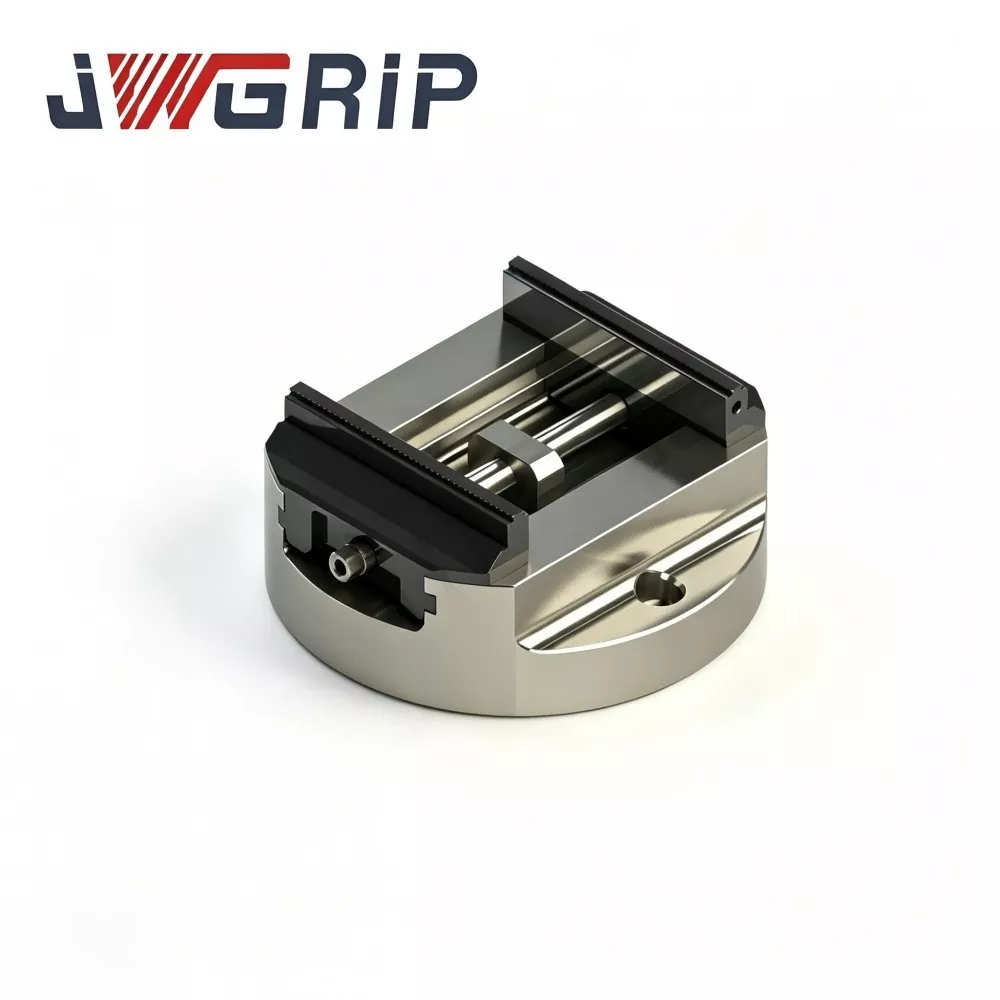
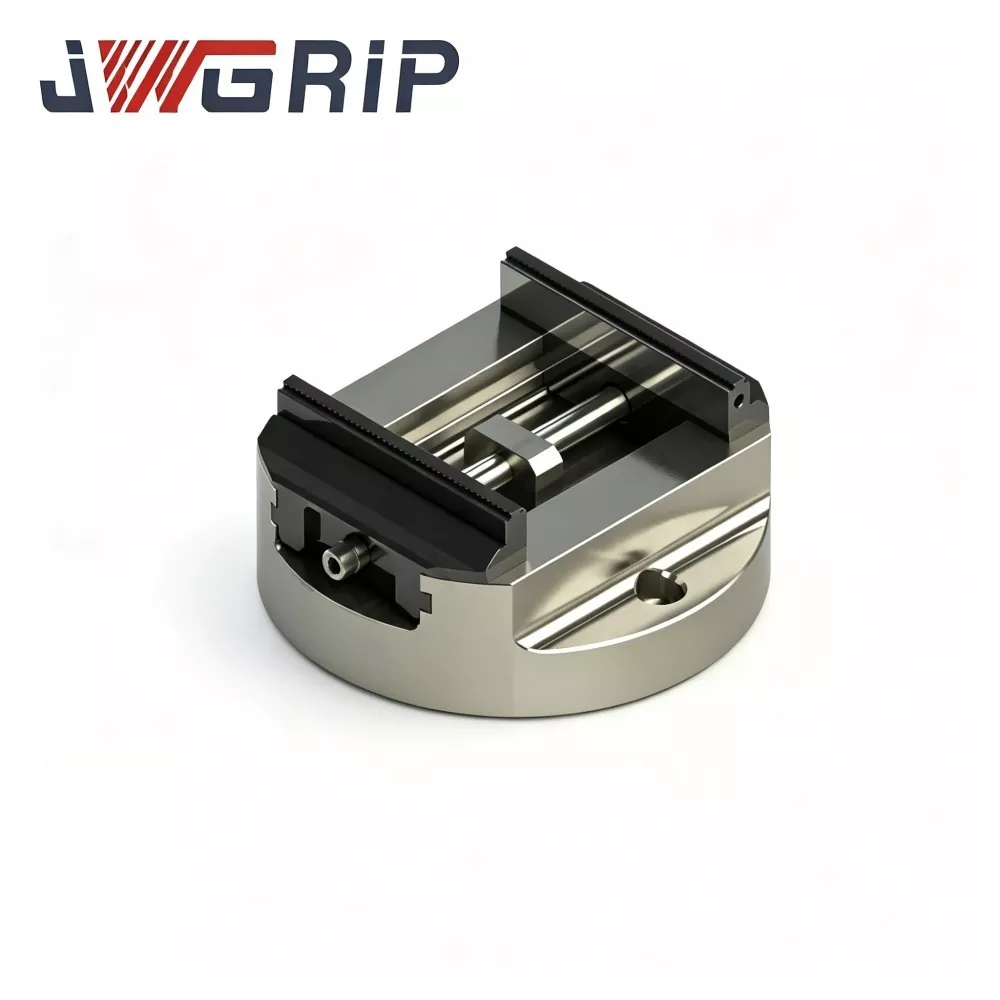
Menghină cu autocentrare cu bază rotundă cu gamă largă de prindere
JWGRIP este producătorul și furnizorul profesionist de menghină cu autocentrare cu bază rotundă cu gamă largă de prindere în China, cu modele standard complet în stoc pentru a satisface diverse cerințe de livrare a proiectelor. Este un dispozitiv de prindere de precizie integrat nou proiectat, special dezvoltat pentru mese rotative CNC, fluxuri de lucru de prelucrare cu mai multe axe cu 4 axe și 5 axe. Adoptând un design structural optimizat cu bază rotundă și fabricat în conformitate cu standarde industriale stricte de înaltă calitate, integrează o capacitate largă de prindere și funcția de poziționare rotativă de înaltă stabilitate într-o singură unitate.
Această menghină cu autocentrare cu bază rotundă de înaltă performanță prezintă o stabilitate excelentă de poziționare în rotație, o configurare de înaltă eficiență a piesei de prelucrat, performanță mecanică durabilă și structură modulară ușor de întreținut. Întregul corp de bază rotund este forjat din oțel aliat de înaltă rezistență și este supus unui tratament profesional de îmbătrânire de reducere a tensiunilor pentru a elimina stresul rezidual intern, evitând eficient deformarea structurală și deplasarea poziției de rotație sub sarcini de tăiere grele pe termen lung.
Suprafețele de potrivire rotative cheie și componentele de centrare ale transmisiei sunt prelucrate prin șlefuire ultra-precizie, asigurând o coaxialitate stabilă și o precizie constantă de rulare în timpul indexării rotative repetate și al prelucrării cu mai multe unghiuri. Rezolvă eficient defectele comune ale menghinelor tradiționale cu bază rotundă, cum ar fi domeniul de prindere îngust, abaterea ușoară de poziționare și uzura rapidă a suprafeței.
Aplicabil pe scară largă la fabricarea matrițelor, prelucrarea componentelor auto, piesele rotative aerospațiale, piese structurale circulare de energie noi și producția generală de precizie pe mai multe axe, menghina cu autocentrare cu bază rotundă cu gamă largă de prindere oferă soluții de prindere stabile, repetabile și de înaltă eficiență pentru scenarii de frezare rotativă CNC cu mai multe fețe, găurire și găurire.
Adevărate provocări
Când rulează procese cu mai multe axe pe mese rotative, menghinele obișnuite cu bază rotundă creează mai multe blocaje care afectează calitatea pieselor finite și randamentul atelierului:
1. Raza de prindere utilizabilă îngustă Multe menghine convenționale cu bază circulară au cursă limitată a maxilarului. Operatorii trebuie să schimbe frecvent menghinele cu piese de prelucrat cu diametre exterioare diferite, mărind timpul de schimbare a dispozitivului de fixare și scăzând utilizarea echipamentului.
2. Deriva poziției rotative în condițiile unui cuplu de tăiere puternic În momentul de răsturnare combinat și forța de tăiere tangențială, menghinele cu o rigiditate insuficientă a bazei produc un decalaj rotativ subtil. Acest lucru afectează direct coaxialitatea și toleranța la deformare circulară a pieselor de prelucrat cu caracteristici rotative după indexare.
3. Alinierea datelor de referință consumatoare de timp pe platforme rotative Designele convenționale cu bază rotundă nu dispun de date de referință concentrice optimizate. Instalarea și recalibrarea menghinelor pe mesele rotative necesită lucrări repetate cu cadranul, consumând timp auxiliar substanțial fără tăiere.
4. Scăderea preciziei cauzată de uzura suprafeței în producția de masă. Indexarea și strângerea continuă pe termen lung a suprafețelor de contact cu abrazive. Fără fălci modulare înlocuibile, uzura nu poate fi reparată local; precizia generală a dispozitivului scade treptat în producția de volum mare.
Menghina cu autocentrare cu bază rotundă cu gamă largă de prindere JWGRIP abordează provocările menționate mai sus prin intermediul a patru măsuri de bază de proiectare: dispunerea fălcilor cu cursă largă, construcție cu bază rotundă întărită eliberată de tensiuni, referință de montare optimizată pentru date și structură de etanșare complet închisă izolatoare de contaminare.
Core Design
Această menghină este poziționată ca menghină cu autocentrare dedicată de înaltă fiabilitate pentru echipamentele cu mai multe axe cu masă rotativă. Menghină cu bază rotundă cu autocentrare cu gamă largă de prindere NU este o simplă mărire a cursei maxilarului derivată din menghine convenționale cu bază rotundă de dimensiuni mici. Echipa noastră de cercetare și dezvoltare re-optimizează grosimea peretelui cu bază rotundă, dispunerea nervurilor de tranziție, dimensiunile modulului de transmisie sincronă și aranjamentul de referință de referință în conformitate cu caracteristicile reale de încărcare ale prelucrării cu mese rotative.
Obiective cheie de proiectare:
1. Oferă o gamă largă de prindere, păstrând în același timp rigiditatea anti-răsturnare a bazei circulare
2. Reduceți volumul de lucru de setare a datelor de fixare în timpul instalării mesei rotative
3. Păstrați o acuratețe stabilă a repetării autocentrarii în timpul indexării repetate și a momentelor de răsturnare
4. Adoptați o structură modulară prietenoasă cu întreținerea pentru a reduce costurile operaționale în scenariile de producție continuă
Oferim servicii de proiectare personalizată specifice aplicației pentru cerințe speciale la nivel de proiect.
● Variantele standard de produse acoperă majoritatea cerințelor obișnuite de procesare a mesei rotative cu mai multe axe
● Ajustările structurale determinate de inginerie sunt disponibile pentru dimensiuni speciale de montare a mesei rotative, intervale unice de diametre exterioare a piesei de prelucrat și cerințe speciale privind profilul falcilor
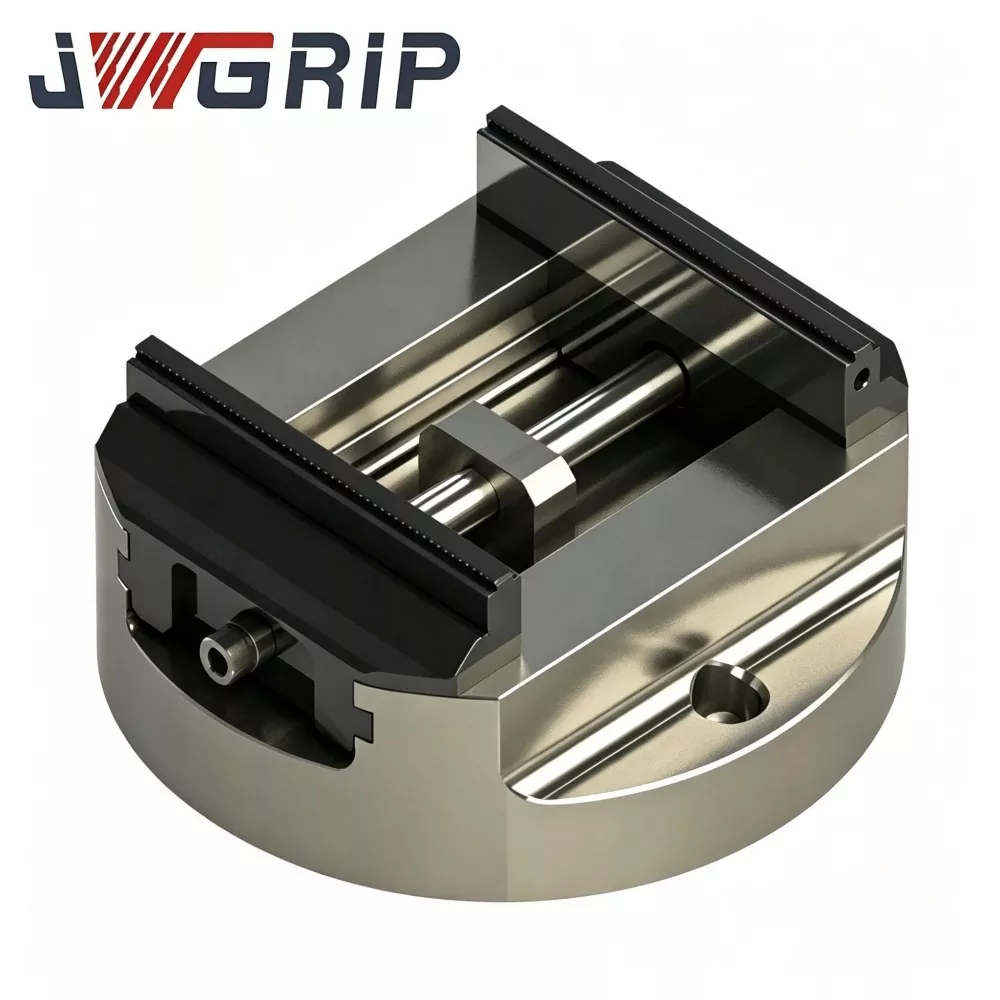
Compoziția ansamblului
Menghina cu autocentrare cu bază rotundă cu gamă largă de prindere JWGRIP constă din cinci ansambluri de bază:
① Carcasa principală cu bază rotundă întărită eliberată de stres
② Unitate de transmisie sincronă cu cremalieră și pinion cu gamă largă
③ Set de falci modulare interschimbabile
④ Platformă de montare optimizată pentru date
⑤ Ansamblu de etanșare complet închis, rezistent la așchii și la lichid de răcire
Mecanism de lucru
1. corp principal cu bază rotundă întărită, eliberat de stres
Oțel aliat de înaltă rezistență turnat și forjat integral. Ciclurile termice multiple de reducere a tensiunilor elimină tensiunile reziduale generate în forjare și prelucrare. Nervurile de tranziție întărite sunt distribuite între baza circulară și carcasa menghinei. Acest lucru îmbunătățește considerabil capacitatea de deformare anti-răsturnare sub indexarea sarcinii de tăiere. Împiedică deplasarea relativă a poziției între menghină și planul de montare al mesei rotative sub momentul de răsturnare combinat plus forța de tăiere tangențială.
2. Unitate de transmisie sincronă cu cremalieră și pinion cu gamă largă
Componente de precizie cu cremalieră și pinioane cu pereche; clearance-ul transmisiei este strict controlat în limitele toleranței la nivel de micrometru. Acționate de acționarea internă, fălcile duble efectuează o deplasare sincronă complet simetrică pe întreaga cursă largă de strângere. Piesele de prelucrat plasate între fălci realizează centrarea automată fără o reglare fină manuală obositoare. Data de centrare rămâne constantă indiferent dacă se strânge semifabricate cu diametru mic sau piese de prelucrat în formă de inel de dimensiuni medii, eliminând erorile de configurare a coaxialității cauzate de om pentru piesele cu caracteristici rotative.
3. Set de falci modulare interschimbabile
Fălcile adoptă o instalare independentă detașabilă. Mai multe profile de fălci (fețe de prindere drepte, fălci trepte, fălci cu poziție în V) pot fi schimbate în funcție de contururile exterioare ale piesei de prelucrat. Când suprafețele de contact ale fălcilor se uzează în producția pe termen lung, utilizatorii pot înlocui fălcile separat în loc să înlocuiască menghina completă.
4. Platformă de montare optimizată pentru date
Cercul exterior al bazei rotunde servește ca referință concentrică pentru centrarea menghinei. Matricea găurilor de montare și dispunerea știfturilor de localizare urmează specificațiile principale ale mesei rotative. Poate fi poziționat direct pe platforme cu fantă în T cu masă rotativă, reducând cererea de plăci adaptoare suplimentare și scăzând toleranța acumulată de asamblare.
5. Ansamblu de etanșare complet închis, rezistent la așchii și la lichid de răcire
Carcasele de etanșare învelesc complet camera de transmisie sincronă. Acestea blochează așchiile metalice, stropirea lichidului de răcire și a prafului din atelier să pătrundă pe suprafețele de împerechere cu cremalieră și pinion, evitând blocarea transmisiei, uzura prematură a pieselor și degradarea preciziei de centrare cauzată de contaminanții din atelier.
Rezumatul mecanismului de lucru
După ce menghina cu autocentrare cu bază rotundă cu gamă largă de prindere este fixată pe planul de montare al mesei rotative prin șuruburi și știfturi de localizare, așezați piesa de prelucrat între două fălci. Activați unitatea internă de transmisie sincronă; fălcile duble se mișcă sincron pentru a termina prinderea de centrare automată. Când masa rotativă execută indexarea și strunjirea în mai multe unghiuri pentru prelucrarea cu mai multe fețe, structura de bază rotundă ranforsată rezistă momentului de răsturnare. Etanșarea complet închisă protejează părțile interioare ale transmisiei. Fălcile modulare pot fi schimbate pentru a se potrivi cu diferite geometrii ale piesei de prelucrat.
Avantaje funcționale evidențiate
1. Gamă largă de prindere, fără a sacrifica rigiditatea anti-răsturnare
Designul optimizat cu bază rotundă cu nervuri întărite oferă o călătorie largă a maxilarului. Fără schimbare frecventă a menghinei atunci când diametrul exterior al piesei de prelucrat se modifică. Chiar și cu fălcile complet deschise, baza menține o performanță puternică anti-răsturnare sub sarcini combinate de răsturnare și tăiere tangenţială.
2. Acuratețea repetată a centrarii după o indexare rotativă repetată
Suprafețe de împerechere rotative la sol de ultra-precizie plus spațiu liber de transmisie sincronă controlat la nivel de micrometru. Data de centrare nu se va deplasa după mai multe cicluri de indexare a mesei rotative; Sunt garantate coaxialitatea și calitatea de deformare circulară a pieselor de prelucrat cu caracteristici rotative.
3. Bază rotundă optimizată pentru date pentru o configurare mai rapidă a mesei rotative
Datele de referință concentrice ale cercului exterior se potrivesc cu aspectul găurilor de montare a mesei rotative. Reduce volumul de lucru de aliniere a indicatorului cadran în timpul instalării; după calibrarea inițială unică, schimbările ulterioare ale lotului nu mai necesită o operație completă de recentrare.
4. Fălci modulare interschimbabile pentru diverse contururi ale piesei de prelucrat și întreținere la costuri reduse
Mai multe profile de fălci sunt interschimbabile: fălci drepte, tip trepte, fălci cu poziție în V. Fălcile uzate pot fi înlocuite individual. Nu este nevoie să aruncați întreaga menghină, reducând cheltuielile pe termen lung cu piesele de schimb pentru atelierele de producție în masă.
5. Etanșare complet închisă pentru condiții dure de atelier cu mai multe axe
Camera de transmisie etanșă ține așchiile și lichidul de răcire departe de perechile de viteze. Previne blocajele și deteriorarea progresivă a preciziei cauzate de contaminanții din atelier, prelungind durata de viață a dispozitivului de indexare-producție continuă.
6. Adaptabilitatea proiectului de proiectare personalizată specifică aplicației
Versiunile standard satisfac majoritatea cerințelor de prelucrare a mesei rotative. Modificarea ingineriei personalizată este disponibilă pentru dimensiuni speciale de montare a mesei rotative, geometrie specială a fălcilor și game unice de diametre ale piesei de prelucrat pentru cerințele individuale ale proiectelor.
Proces de instalare și punere în funcțiune
1. Curățați temeinic planul de montare al mesei rotative și suprafața de referință cu bază rotundă. Îndepărtați așchiile de metal, reziduurile de lichid de răcire și contaminarea cu ulei. Particulele străine mici vor crea un offset de montare și vor deteriora performanța coaxialității după indexare.
2. Așezați menghina pe masa rotativă; aliniați știfturile de localizare și găurile de montare. Strângeți șuruburile de fixare conform specificațiilor oficiale ale cuplului manual. Verificați ca menghina să se așeze ferm, fără clătinare.
3.Puneți piesa de prelucrat între fălcile modulare. Activați mecanismul de prindere cu autocentrare. Ajustați mărimea forței de strângere:
● Utilizați o forță de strângere moderată pentru semifabricate circulare cu pereți subțiri pentru a preveni distorsiunile induse de prindere
● Aplicați o forță de strângere mai mare pentru piese de prelucrat rotative solide, rezistente, pentru a rezista cuplului de tăiere
4.Execute rotary-table idle-indexing test. Simulate real multi-angle indexing movements; check for no workpiece shift or vibration.
5. Validare completă a tăierii de probă cu piesa de lucru de testat. Inspectați coaxialitatea și curățarea circulară. Confirmați că performanța de centrare-strângere îndeplinește cerințele de inginerie înainte de producția formală în serie.
Regimul de întreținere
1. Întreținerea zilnică După fiecare schimb de producție, curățați fețele de prindere a fălcilor și suprafața de bază rotundă. Îndepărtați așchiile și reziduurile de lichid de răcire pentru a elimina sursele de abatere de poziționare.
2. Lucrări de lubrifiere semestriale Deschideți accesul de întreținere a ansamblului de etanșare. Injectați unsoare specială lubrifiantă anti-uzură de înaltă vâscozitate în perechea internă de transmisie cu cremalieră și pinion. Păstrați mișcarea sincronă a maxilarului lină și stabilizați starea intervalului de transmisie în cadrul producției continue de indexare rotativă.
3. Inspecția regulată a pieselor purtătoare Inspectați periodic suprafețele de contact ale maxilarelor. Înlocuiți fălcile modulare în mod independent odată ce zgârieturile sau uzura degradează calitatea strângerii. NU continuați să rulați producția cu fălcile uzate; aceasta va cauza erori de coaxialitate pentru piesele cu caracteristici rotative.
4. Procedura trimestrială de verificare a datelor Demontați menghina de pe masa rotativă în fiecare trimestru. Inspectați suprafața inferioară cu bază rotundă pentru vânătăi sau indentări. Măsurați precizia de repetare a autocentrarii cu instrumente de măsurare, detectați o deviere subtilă a preciziei înaintea incidentelor deșeurilor de producție în masă.
5. Protecție pe termen lung la depozitarea inactivă Curăță complet întreaga unitate de menghină atunci când este ținută în afara serviciului pentru perioade lungi de timp. Aplicați un strat de protecție antirugină pe suprafețele de lucru cu bază rotundă și maxilare. Depozitați într-un mediu uscat, rezistent la praf.
6. Reguli de operare interzisă Interziceți strângerea cu cursă excesivă și ținerea piesei de prelucrat cu supraîncărcare. Nu loviți niciodată corpul menghinei sau fălcile cu unelte grele pentru a evita deformarea bazei rotunde și deteriorarea componentelor interioare a transmisiei.
Ambalare și transport
Menghină cu autocentrare cu bază rotundă cu gamă largă de prindere JWGRIP cu design personalizat de fălci adaptabil
1. Modelele standard stocate acceptă expedierea rapidă la nivel mondial.
2. Fiecare unitate finalizează inspecția de precizie a articolului complet înainte de expediere; documentele de inspecție sunt incluse în fiecare pachet.
3. Comandă cu o singură unitate: ambalaj tampon din bumbac perlat plus cutie rezistentă.
4. Comenzi de export în vrac: lăzi din lemn masiv, rezistente la șocuri, fără fumigație, cu căptușeală despărțitoare, protejând suprafețele de precizie împotriva daunelor provocate de coliziuni în timpul transportului maritim pe distanțe lungi
5. Comenzile modificate cu design personalizat specifice aplicației urmează termenul de livrare negociat reciproc.
Orientări privind achizițiile și selecția
Valoarea de bază a menghinei autocentrante cu bază rotundă cu gamă largă de strângere JWGRIP constă în cursa largă a fălcilor pe platforma cu bază rotundă, baza ranforsată anti-răsturnare, precizia repetată a centrarii stabilă după indexare rotativă multiplă, sistemul de falci modulare interschimbabile și adaptabilitatea proiectului de proiectare personalizată specifică aplicației.
Rezolvă punctele dureroase ale mesei rotative pe mai multe axe: schimbarea frecventă a menghinei pentru piese de prelucrat cu diametre variate, deplasarea poziției rotative sub cuplul de tăiere, alinierea de referință a mesei rotative consumatoare de timp și uzura rapidă a falcilor în cadrul producției de masă continuă.
Memento-uri de selecție:
1. Confirmați diametrul exterior maxim al piesei de prelucrat, rezervați o marjă de siguranță rezonabilă față de domeniul de strângere efectiv al menghinei.
2. Verificați parametrii dimensionali ai mesei dvs. rotative existente: dispunerea găurilor de montare, specificațiile fantului în T, pentru a se potrivi cu datele de instalare a menghinei cu bază rotundă. Apelați la serviciul de design personalizat pentru mese rotative non-standard.
3. Selectați profilul corect al fălcilor (drept / treptat / tip V) în funcție de conturul exterior real al piesei de prelucrat; Achiziția de seturi cu mai multe falci este recomandată pentru producția de piese cu amestec ridicat.
4. Versiunile standard în stoc realizează livrare rapidă; adoptați un design personalizat specific aplicației pentru dimensiuni speciale de montare sau cerințe speciale pentru falci.
FAQ
Î1: Această menghină cu autocentrare cu bază rotundă cu gamă largă de prindere se poate monta direct pe mesele rotative cu 5 axe în stil leagăn?
Da. Dispunerea standard a orificiilor de montare se potrivește cu specificațiile principale ale mesei rotative de tip leagăn. Modificarea designului personalizat specific aplicației poate fi făcută pentru dimensiuni speciale non-standard ale mesei suport.
Î2: Trebuie să înlocuiesc întreaga menghină odată ce fălcile sunt uzate?
Nu. Fălcile adoptă o construcție modulară detașabilă. Doar fălcile uzate necesită înlocuire. Reduce costurile generale de întreținere ale atelierului.
Î3: Designul cu gamă largă de strângere slăbește rigiditatea anti-răsturnare a bazei rotunde?
Nu. Structura întărită a nervurilor de tranziție plus tratamentul multiciclu de eliberare a stresului îmbunătățește rigiditatea bazei rotunde. Menține performanța de sunet anti-răsturnare chiar și atunci când fălcile sunt deschise la cursă maximă.
Î4: Este necesară centrarea repetată a indicatorului cadran pentru fiecare lot nou de piese de prelucrat?
După finalizarea alinierii unice a datelor de referință în instalarea inițială, relația de poziție relativă între menghină și masa rotativă rămâne neschimbată. Schimbările ulterioare ale loturilor NU necesită recentrarea completă a indicatorului cu cadran; inspecția vizuală de rutină este suficientă.
Î5: Această menghină este potrivită pentru producția automată continuă cu mai multe axe în loturi medii?
Da. Etanșarea complet închisă plus designul modular de fălci înlocuibile se adaptează la condițiile continue de funcționare a atelierelor cu mai multe axe. Poate coopera cu încărcarea-descărcarea roboților pentru a construi fluxuri de lucru automate de producție.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
Recomandări de știri