- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






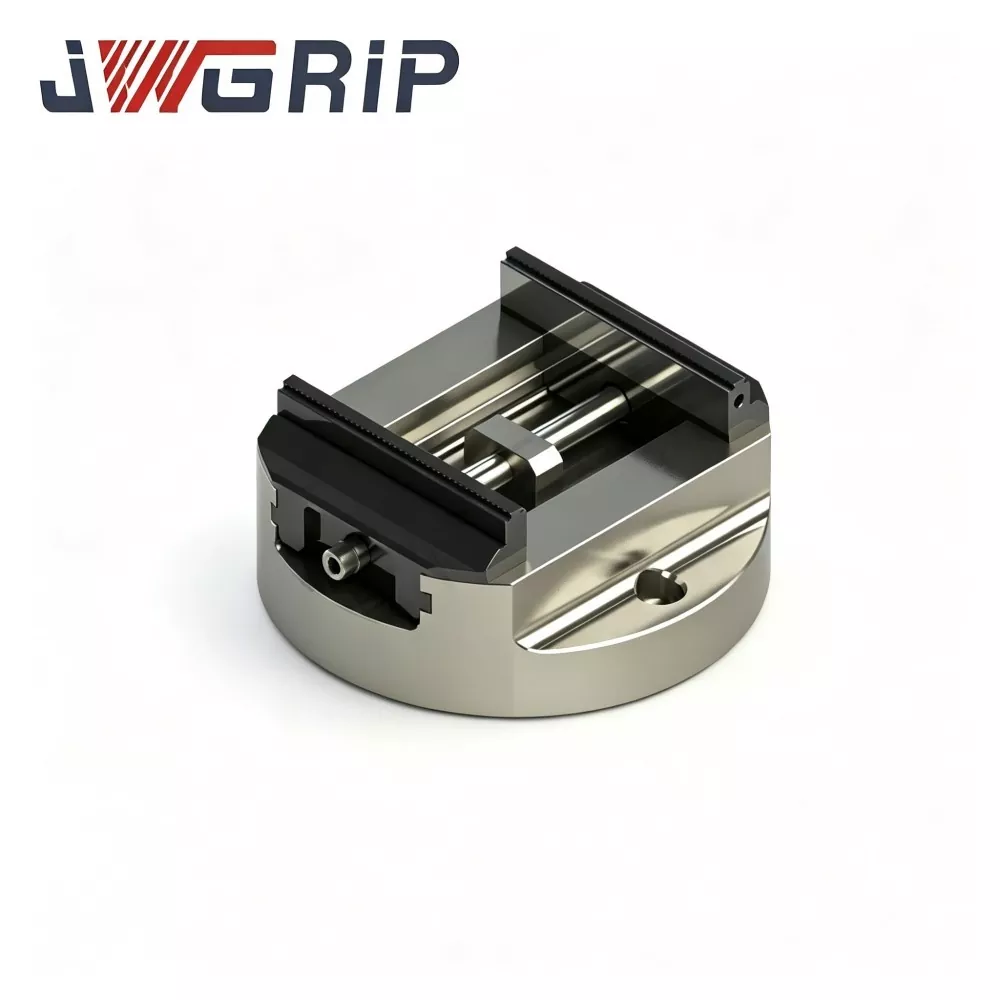
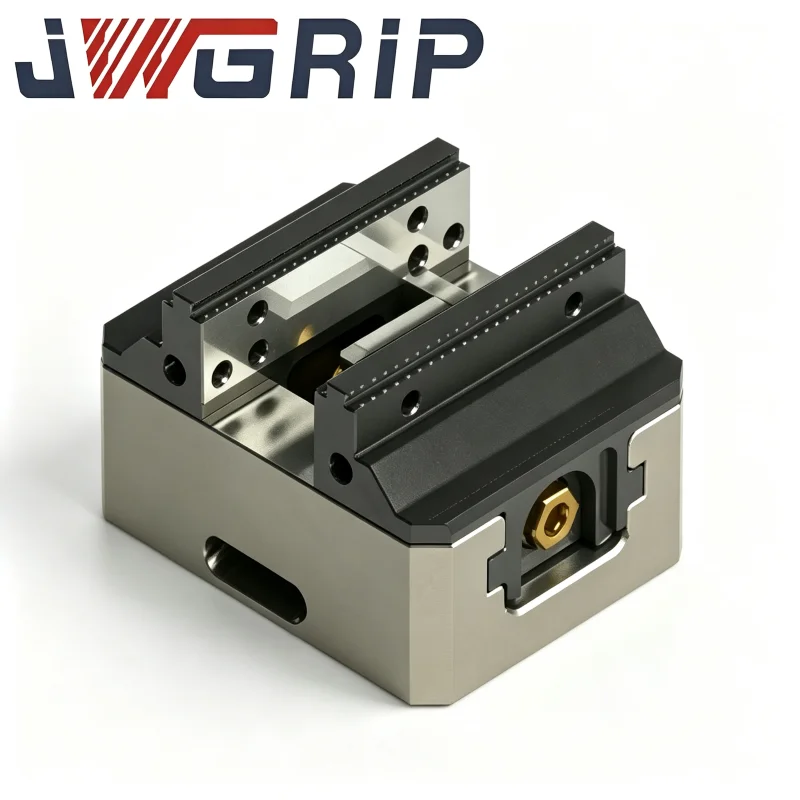
Menghină cu autocentrare cu bază rotundă rezistentă pentru prelucrare cu 5 axe
JWGRIP este producătorul și furnizorul profesionist de menghină cu autocentrare cu bază rotundă, cu un design nou, pentru prelucrarea pe 5 axe, în China, cu specificații standard în stoc pentru livrarea la timp a proiectelor. Este un dispozitiv de prindere integrat de înaltă rigiditate, construit special, optimizat profesional pentru prelucrarea simultană pe 5 axe cu sarcină mare, scenarii de prelucrare cu suport și mese rotative. Adoptând o structură de bază rotundă îngroșată îmbunătățită și fabricată cu materiale de înaltă calitate și standarde riguroase de producție industrială, integrează o rigiditate puternică anti-răsturnare, o configurație de înaltă eficiență a piesei de prelucrat și o structură modulară durabilă într-o singură unitate integrată.
Această menghină cu autocentrare cu bază rotundă, de înaltă performanță, are o rigiditate remarcabilă anti-răsturnare, o funcționare eficientă de prindere, o durată de viață foarte lungă și o întreținere modulară ușor de utilizat. Baza rotundă îngroșată este realizată din oțel aliat de înaltă rezistență și este supusă mai multor procese de îmbătrânire de eliberare a tensiunilor pentru a elimina complet stresul rezidual intern, menținând performanța structurală stabilă în condiții alternante de cuplu de tăiere puternic și de balansare cu unghi mare. Ansamblurile de transmisie de centrare a miezului sunt finisate prin tehnologia de șlefuire de ultra-precizie, asigurând performanțe de centrare precise și consistente după indexări rotative repetate și funcționare ciclică pe termen lung.
Cu o rezistență excelentă la eroziunea așchiilor și la coroziunea lichidului de răcire, menghina cu autocentrare cu bază rotundă de rezistență pentru prelucrarea pe 5 axe evită eficient uzura componentelor interne și atenuarea preciziei în medii dure de atelier. Aplicabil pe scară largă la componentele grele ale matriței, piesele structurale din aliaj de înaltă rezistență, piesele rotative de lucru grele și piese turnate mecanice de precizie, acest dispozitiv de fixare Made-in-China oferă soluții de prindere stabile, fiabile și cu sarcină mare pentru atelierele globale de prelucrare CNC cu tăiere grea pe 5 axe.
Blocajele din lumea reală
1. Moment de răsturnare la unghiuri mari de înclinare
Când masa leagănului balansează piesa de prelucrat la o înclinare de 45°–90°, momentul gravitațional combinat plus forța de tăiere tangenţială generează o sarcină uriașă de răsturnare pe baza menghinei. Menghinele obișnuite cu pereți subțiri cu bază rotundă produc micro-deformare, provocând deplasarea datelor de centrare și inconsecvență dimensională cu mai multe fețe după indexare.
2. Cerere mare de strângere solid-blank
Oțelul turnat, turnările groase și semifabricatele din aliaj de înaltă rezistență necesită o forță de strângere foarte mare pentru a rezista impactului de tăiere cu înclinare pe 5 axe. Seturile obișnuite de transmisie cu cremalieră suferă deformare elastică la forța mare de strângere, ceea ce duce la deplasarea asimetrică a fălcilor și la alunecarea parțială a piesei de prelucrat.
3. Alinierea datelor de referință pe mașină, consumatoare de timp
Design-urile convenționale cu bază rotundă nu dispun de date de montare concentrice optimizate. Fiecare instalare a menghinei pe masa suport necesită o reglare repetată a indicatorului cu cadran, consumând timp auxiliar substanțial fără tăiere.
4. Contaminare gravă a atelierelor pe 5 axe
Prelucrarea pe 5 axe generează stropire masivă de lichid de răcire și așchii de metal din toate direcțiile. Etanșarea inadecvată permite contaminanților să invadeze camera de transmisie internă, provocând blocaj, coroziune și deteriorarea progresivă a preciziei.
5. Cost ridicat de întreținere în producția continuă cu încărcături grele
Designurile nemodulare ale fălcilor obligă la înlocuirea întregii menghine odată ce suprafețele fălcilor se uzează în cazul strângerii pe termen lung la sarcini grele, crescând cheltuielile de operare pe termen lung a atelierului.
Menghina cu autocentrare cu bază rotundă de rezistență JWGRIP este proiectată împotriva tuturor blocajelor menționate mai sus prin intermediul a cinci măsuri de bază: bază rotundă îngroșată, transmisie cu secțiune transversală mărită, date de montare optimizate pentru suport, sistem de etanșare cu fălci complet închis și cu mai multe straturi labirint.
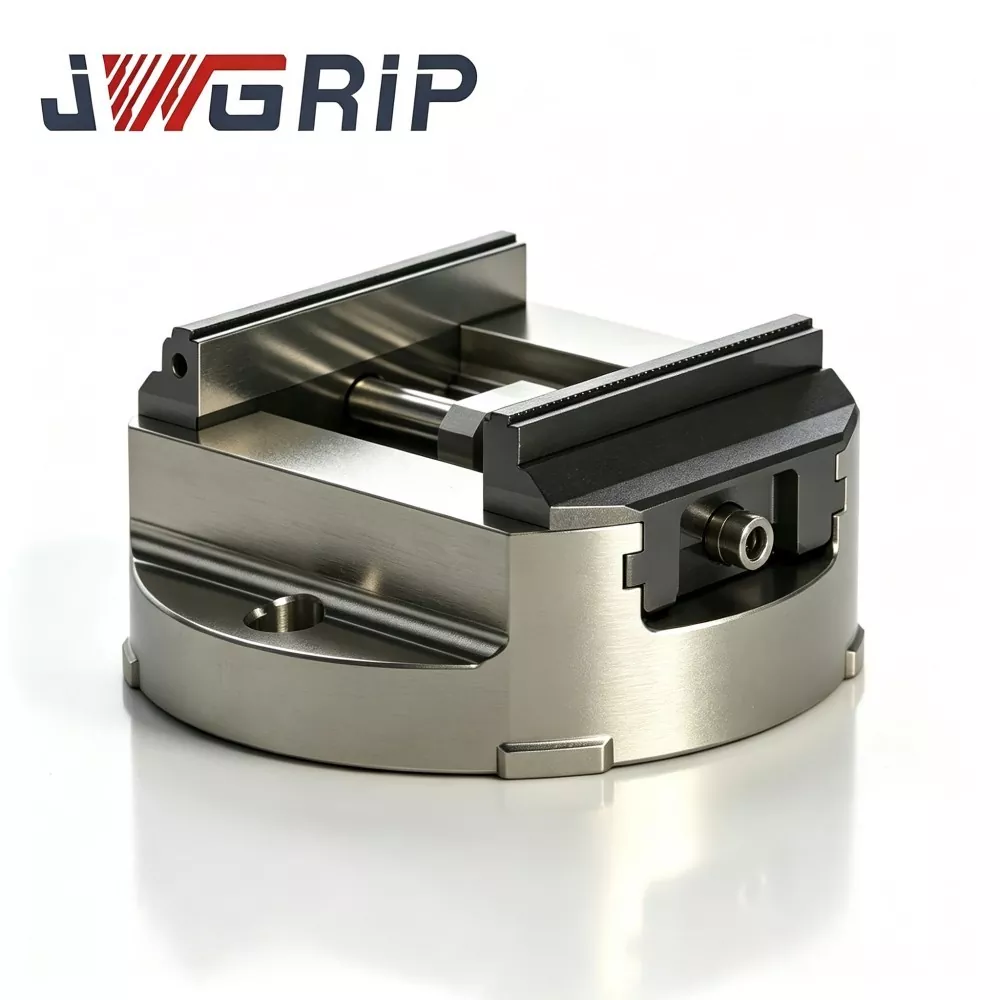
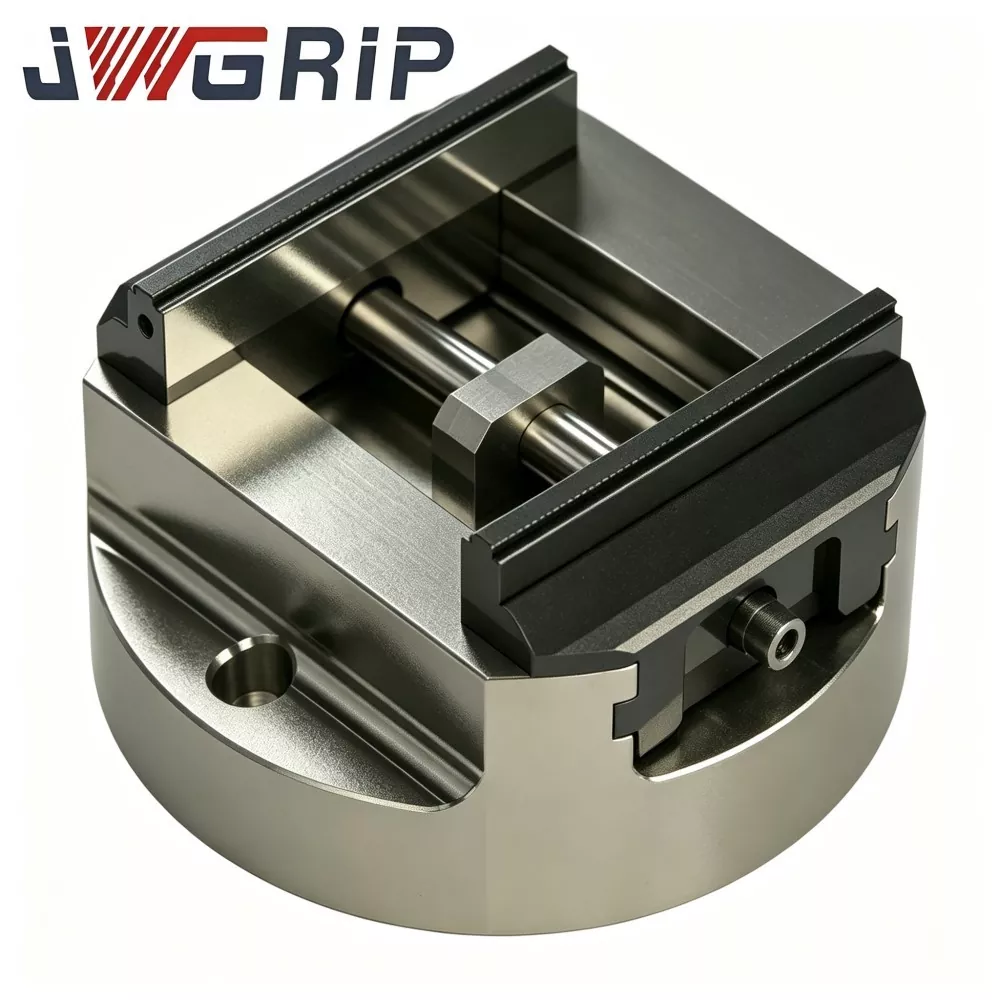
Compoziția ansamblului
Menghina cu autocentrare cu bază rotundă de rezistență JWGRIP pentru prelucrarea pe 5 axe este formată din cinci ansambluri de miez:
· Bază rotundă îngroșată, întărită, eliberată de stres
· Unitate de transmisie sincronă cu secțiune transversală mărită de mare capacitate
· Set modular de fălci duri înlocuibile de duritate mare
· Platformă de date de montaj optimizată pentru masă de leagăn
· Unitate de etanșare complet închisă labirint cu mai multe straturi
1. Bază rotundă îngroșată și întărită
Turnare cu pereți groși din oțel aliat de înaltă rezistență, cu dispoziție radială densă a nervurilor de armare. Ciclurile multiple de îmbătrânire care reduc stresul elimină stresul rezidual. Înclinarea la un unghi mare a mesei leagănului plus forța mare de tăiere, baza suprimă eficient micro-deformarea și menține stabilitatea datei de centrare după indexări repetate.
2. Transmisie sincronă de mare capacitate cu cremalieră
Componentele cremalierei de viteze cu secțiune transversală extinsă rezistă la deformarea elastică a forței de strângere mari. Fălcile duble mențin deplasarea sincronă de înaltă precizie chiar și atunci când se strâng semifabricate solide grele, evitând forța de strângere asimetrică și alunecarea parțială a piesei de prelucrat în condiții de înclinare-tăiere pe 5 axe.
3. Sistem modular înlocuibil cu fălci dure
Fălcile dure adoptă un design modular independent detașabil. Opțiuni multiple de profil de fălci disponibile pentru piese de lucru grele cilindrice, în trepte și neregulate. După uzura îndelungată a strângerii la sarcină grea, fălcile pot fi înlocuite separat fără a schimba menghina.
4. Datele de montaj optimizate pentru masa de leagăn
Datele concentrice ale cercului exterior și dispunerea bolțului de localizare/găurii de montare urmează standardele principale ale mesei. Instalarea de poziționare directă este acceptată, reducând dependența de plăcile adaptoare personalizate și reducând toleranța de asamblare stivuită introdusă de piesele de tranziție.
5. Sigilare complet închisă cu labirint cu mai multe straturi
Structura labirint în mai multe etape plus inelele de etanșare din cauciuc rezistente la uzură creează protecție cu mai multe bariere. Izolează stropirea masivă a lichidului de răcire și a așchiilor de metal din prelucrarea pe 5 axe de invadarea camerei interioare de transmisie a sarcinilor grele, prevenind blocarea transmisiei și atenuarea de precizie.
Rezumat de lucru
După ce menghina este fixată pe planul de montare al suportului de masă prin știfturi și șuruburi, așezați piesa grea de prelucrat între fălcile dure. Activați transmisia sincronă internă pentru sarcini grele; fălcile duble se mișcă sincron pentru a termina prinderea de centrare automată. Când masa suport execută înclinare cu unghi mare și indexare rotativă pentru prelucrarea cu mai multe fețe, baza rotundă îngroșată și întărită rezistă momentului de răsturnare. Etanșarea labirint cu mai multe straturi protejează părțile interioare ale transmisiei. Fălcile modulare pot fi schimbate pentru a se potrivi cu diferite geometrii ale piesei de prelucrat grele.
Repere tehnice de bază
1. Construcție îngroșată, întărită, cu bază rotundă, cu performanțe excelente anti-răsturnare
Diferite de menghinele obișnuite cu pereți subțiri cu bază rotundă, peretele îngroșat plus dispunerea nervurilor de armare radială densă și reducerea tensiunilor cu mai multe cicluri sporesc foarte mult rigiditatea structurală. Sub un moment de răsturnare uriaș generat de înclinarea cu unghi mare a mesei de leagăn împreună cu forța de tăiere cu sarcină mare, micro-deformarea bazei circulare este în mod eficient suprimată. Data de centrare rămâne stabilă după mișcări repetate de indexare, garantând consistența dimensională a prelucrării cu mai multe fețe pentru piesele de lucru grele.
2. Ansamblu de transmisie sincron cu cremalieră de viteză de mare rezistență
Componentele cremalierei de viteze cu secțiune transversală extinsă rezistă la deformarea elastică a forței de strângere mari. Chiar și atunci când strângeți semifabricate grele solide, falcile duble mențin deplasarea sincronă de înaltă precizie, evitând forța de strângere asimetrică și alunecarea parțială a piesei de prelucrat în condiții de înclinare-tăiere pe 5 axe. Satisfaceți cerințele de strângere la sarcini grele ale oțelului pentru matrițe, piese turnate groase și semifabricate din aliaj de înaltă rezistență.
3. Dama de montare optimizată pentru mesele rotative cu 5 axe în stil cradle
Datele concentrice ale cercului exterior și dispunerea bolțului de localizare/găurii de montare urmează standardele principale ale mesei. Instalarea de poziționare directă este acceptată, reducând dependența de plăcile adaptoare personalizate. Reduce toleranța de asamblare stivuită introdusă de piesele de tranziție și reduce volumul de lucru pentru pregătirea dispozitivului de pre-producție.
4. Unitate de etanșare complet închisă labirint cu mai multe straturi
Structura labirint în mai multe etape plus inelele de etanșare din cauciuc rezistente la uzură creează protecție cu mai multe bariere. Izolează stropirea masivă a lichidului de răcire și a așchiilor de metal din prelucrarea pe 5 axe de invadarea camerei interioare de transmisie a sarcinilor grele. Preveniți blocarea transmisiei și atenuarea de precizie cauzată de poluanții din atelier, îmbunătățiți performanța durabilă a serviciului în producția de masă continuă cu sarcini grele.
5. Sistem modular cu fălci dure, de înaltă duritate, înlocuibil
Fălcile dure adoptă un design modular independent detașabil. După uzura îndelungată a strângerii la sarcină grea, fălcile pot fi înlocuite separat fără a schimba menghina. Sunt disponibile mai multe opțiuni de profil de fălci pentru piesele de lucru grele cilindrice, în trepte și neregulate, realizând o configurație flexibilă pentru diferite loturi de producție.
6. Suport complet de inginerie pentru dezvoltare personalizată OEM
În calitate de producător de corpuri de iluminat din China, fabrica JWGRIP acceptă dezvoltarea personalizată OEM orientată spre proiecte. Reglarea țintită include modificarea cursei de strângere, dezvoltarea profilului special al fălcilor, redispunerea orificiilor de montare pentru mesele suport nestandard și optimizarea specială a sarcinii grele, satisfacând cerințele personalizate de fixare ale proiectelor complexe de procesare a sarcinilor grele pe 5 axe.
Sectoarele de aplicare
1. Producție de matrițe grele
Miezuri mari de matriță, inserții grele de matriță și componente groase pe bază de matriță. Prinderea la sarcină grea rezistă la impactul de frezare brută pe 5 axe. Baza rotundă anti-răsturnare asigură consistența dimensională a indexării cu mai multe fețe, scăzând rata deșeurilor de testare a matriței și scurtând ciclul de dezvoltare a matriței.
2. Prelucrarea pieselor structurale din aliaj de înaltă rezistență
Semifabricate din aliaj aerospațial de înaltă rezistență, cadre structurale grele. Centrarea sincronă de înaltă precizie îndeplinește cerințele stricte de coaxialitate și toleranță pozițională pentru componentele din aliaj de mare valoare.
3. Prelucrare grea a fontului și a pieselor de turnătorie
Semifabricate turnate groase, piese turnate mecanice grele. Transmisia rezistentă și configurația cu fălci dure rezistă la frezarea brută cu îndepărtare mare a materialului a pieselor turnate în condiții de înclinare pe 5 axe.
4. Producție de componente pentru echipamente grele și mașini de inginerie
Plăci de bază mari, suporturi structurale grele și piese grele cu caracteristici rotative. Gama largă de forțe de strângere și baza anti-răsturnare se adaptează la geometriile variate ale pieselor de echipamente grele.
5. Fabricarea de piese structurale grele de energie nouă
Sembriuri structurale mari ale carcasei bateriei, cadre grele de șasiu. Frezarea și găurirea cu mai multe fețe pe 5 axe cu performanțe stabile de centrare susțin producția de masă.
6. Ateliere generale de precizie cu mai multe axe pentru încărcături grele
Piese variate mecanice grele cu caracteristici rotative. Acceptă schimbarea frecventă a variantelor de piese grele. Datele de montare optimizate pentru suportul de masă reduce munca de instalare a dispozitivelor de fixare pentru atelierele cu 5 axe.
Flux de lucru de instalare
1. Inspecție de curățare înainte de instalare
Curățați temeinic planul de montare al mesei rotative a suportului, fața de contact inferioară cu menghină cu bază rotundă și găurile pentru știfturi. Îndepărtați complet așchiile de metal, reziduurile de lichid de răcire și petele de ulei. Particulele străine minuscule vor cauza înclinarea menghinei, amplifica abaterea în cazul înclinării cu unghi mare a mesei de leagăn și vor degrada serios precizia prelucrării cu mai multe fețe a pieselor de lucru grele.
2. Poziționarea și fixarea originii
Așezați menghina pe planul de montare al suportului, introduceți știfturile de localizare. Efectuați reglarea de centrare a indicatorului cu cadran, făcând referire la datele concentrice exterioare cu bază rotundă. După ce centrarea este finalizată, strângeți șuruburile de montare strict în conformitate cu valoarea cuplului specificată de mașina-uneltă. Menghina cu control dublu este ferm fixată, fără scuturare sau joc pozițional.
3. Ajustarea prindere a piesei grele
Așezați piesa de lucru grea între fălcile dure. Activați mecanismul de strângere cu autocentrare sincronă. Reglați forța de strângere în funcție de materialul piesei de prelucrat și procesul de tăiere. Aplicați o forță de strângere suficient de mare pentru semifabricate solide grele pentru a rezista la sarcina combinată a momentului de răsturnare de înclinare pe 5 axe și a forței de tăiere de frezare. Evitați forța de strângere insuficientă care duce la alunecarea piesei de prelucrat.
4. Verificare completă a funcționării inactiv de pe masa leagănului
Executați mișcarea în gol de înclinare și indexare rotativă pe gamă completă a mesei suport. Simulați condițiile reale de lucru pe 5 axe, verificați pentru interferențe mecanice, verificați dacă nu există nicio tendință de deplasare a piesei de prelucrat sub momentul de răsturnare simulat și sarcina de tăiere. Numai trecerea testului de mers în gol poate intra în faza de încercare.
5. Validarea acurateței tăierii de probă
Efectuați prelucrarea prin tăiere de probă folosind semifabricat de testare pentru sarcini grele. Măsurați indici dimensionali și de toleranță geometrică cu mai multe fețe. Confirmați că stabilitatea de centrare și performanța anti-răsturnare satisfac cerințele de inginerie înainte de procesarea formală de producție în masă.
Regimul de întreținere
1. Întreținerea zilnică de rutină După fiecare tură de producție, curățați fețele de prindere cu fălci dure și suprafața de bază rotundă. Îndepărtați așchiile acumulate și reziduurile de lichid de răcire pentru a elimina sursele de abatere de poziționare.
2. Lubrificare semestrială Deschideți accesul de întreținere a unității de etanșare. Injectați unsoare lubrifiantă specială, anti-uzură, cu vâscozitate ridicată, în perechea internă de transmisie cu cremalieră de sarcină grea. Păstrați mișcarea sincronă a maxilarului lină și stabilizați starea decalajului de transmisie sub producție continuă de indexare pe 5 axe.
3. Inspecție regulată a pieselor purtătoare Inspectați periodic suprafețele de contact ale maxilarului dur. Înlocuiți fălcile modulare în mod independent odată ce zgârieturile sau uzura degradează calitatea strângerii. NU continuați să rulați producția cu fălcile uzate; aceasta va cauza erori de centrare pentru piesele de lucru grele.
4. Procedura trimestrială de verificare a datelor Demontați menghina de pe masa suport în fiecare trimestru. Inspectați suprafața inferioară cu bază rotundă pentru vânătăi sau indentări. Măsurați precizia de repetare a autocentrarii cu instrumente de măsurare, detectați o deviere subtilă a preciziei înaintea incidentelor deșeurilor de producție în masă.
5. Protecție pe termen lung la depozitarea inactivă Curăță complet întreaga unitate de menghină atunci când este ținută în afara serviciului pentru perioade lungi de timp. Aplicați un strat de protecție antirugină pe suprafețele de lucru cu bază rotundă și maxilare. Depozitați într-un mediu uscat, rezistent la praf.
6. Reguli de operare interzisă Interziceți strângerea cu cursă excesivă și ținerea piesei de prelucrat cu supraîncărcare. Nu loviți niciodată corpul menghinei sau fălcile cu unelte grele pentru a evita deformarea bazei rotunde și deteriorarea componentelor interioare a transmisiei.
Diagnosticarea erorilor comune și remedii
Eroare 1: Incoerență dimensională cu mai multe fețe după indexarea pe 5 axe
· Cauze probabile: uzura suprafeței maxilarului; forță de strângere insuficientă; șuruburi de fixare slăbite cu bază rotundă; lubrifierea insuficientă duce la deplasarea transmisiei-perechi-decalaj
· Soluții: înlocuiți fălcile modulare uzate; reglați forța de strângere pentru a se potrivi proprietăților piesei de prelucrat; strângeți din nou șuruburile de fixare la cuplul standard; completați cu unsoare specială lubrifiantă și verificați din nou precizia de centrare.
Defecțiunea 2: Mișcare lentă a maxilarului, performanță de centrare sincronă degradată
· Cauze probabile: așchii / lichid de răcire pătrund în camera de transmisie etanșă; epuizarea lubrifiantului; compensarea jocului de pereche de transmisie
· Soluții: carcasă de etanșare deschisă; curățați complet ansamblurile interioare cu cremalieră; reumplere cu unsoare anti-uzura; reglați fin parametrii de degajare a transmisiei.
Eroare 3: Schimbarea poziției are loc după cicluri repetate de indexare a suportului
· Cauze probabile: contaminanți străini prinși între baza rotundă de referință și planul mesei de bază; fixare-șurub sub cuplu; micro-deformare locală de la suprasarcină pe termen lung
· Soluții: demontare menghină; curățați bine două suprafețe de împerechere; strângeți din nou șuruburile cu cuplul specificat; inspectați baza rotundă pentru deformare permanentă; înlocuiți menghina dacă există o deformare permanentă.
Defecțiunea 4: Micro-alunecarea piesei de prelucrat în timpul frezării brute pe 5 axe cu sarcină mare
· Cauze probabile: cuplu de blocare insuficient; reziduuri de așchii lipite pe fețele de prindere cu fălci dure
· Soluții: creșteți cuplul de blocare moderat; curățați complet suprafețele de contact ale fălcilor înainte de a fixa piesele de prelucrat.
Ambalare și transport
Menghină cu autocentrare cu bază rotundă de rezistență JWGRIP pentru prelucrare pe 5 axe:
· Modelele standard stocate acceptă expedierea rapidă la nivel mondial.
· Fiecare menghină este supusă unei inspecții stricte de precizie cu mai multe articole înainte de a părăsi fabrica, însoțită de un raport formal de testare a preciziei și de un certificat de calificare a produsului.
· Tratamentul de pasivare antirugina este aplicat pentru toate suprafețele de referință.
· Produsele dintr-o singură unitate adoptă bumbac perlat care absoarbe șocuri plus ambalaje din carton de înaltă rezistență.
· Comenzile orientate spre export adoptă ambalaje cu compartimente din lemn rezistente la șocuri, fără fumigație, protejând datele cu bază rotundă și suprafețele de lucru cu fălci dure împotriva daunelor de precizie în timpul transportului maritim-terrestru pe distanțe lungi.
· Comenzile modificate pentru dezvoltare personalizată OEM urmează termenul de livrare negociat reciproc.
Puncte de evaluare a selecției de inginerie
Menghină cu autocentrare cu bază rotundă de rezistență pentru prelucrarea cu 5 axe vizează scenariile de procesare cu înclinare-indexare cu mai multe unghiuri cu sarcini grele ale echipamentelor cu 5 axe de tip leagăn. Rezolvă problemele de bază ale industriei:
· Rigiditate insuficientă anti-răsturnare a bazei rotunde
· Derive de centrare sub indexare repetată
· Adaptabilitate slabă la masă
· Forță de strângere insuficientă pentru semifabricate solide grele
· Uzura rapidă cauzată de mediul dur de atelier cu 5 axe
Versiunile standard în stoc se potrivesc cu majoritatea proiectelor de mașini-unelte cu 5 axe în stil cradle, având un ciclu de livrare scurt și o performanță stabilă. Pentru proiectele cu dimensiuni nestandard de instalare a mesei de leagăn, piese de prelucrat cu încărcare super-grea sau cerințe speciale de profil de falcă, se recomandă adoptarea serviciului de inginerie de dezvoltare personalizată OEM.
La efectuarea evaluării selecției:
1. Confirmați mai întâi dimensiunea maximă a conturului piesei de prelucrat și cursa de strângere necesară.
2. Verificați dimensiunea fizică și aspectul știfturilor de localizare a mesei rotative cu 5 axe în stil suport la fața locului.
3. Această menghină deține performanțe structurale durabile pentru sarcini grele, funcționare ușor de utilizat și design modular ușor de întreținut.
4. Reduce efectiv rata de respingere a pieselor grele cu 5 axe și reduce costurile de întreținere pe termen lung a atelierului.
FAQ
Î1: Poate această menghină să suporte un moment de răsturnare mare atunci când masa leagănului se înclină la unghiul maxim?
Da. Structura de bază rotundă, îngroșată, ranforsată, eliberată de efort, este optimizată special pentru condițiile de lucru mari cu momente de răsturnare a mașinilor cu 5 axe tip leagăn. Limitează micro-deformarea în cazul înclinării unghiului maxim și a sarcinii combinate de tăiere grea.
Î2: Trebuie să înlocuiesc întreaga menghină după uzura la sarcină grea a fălcilor dure?
Nu. Fălcile dure adoptă un design modular independent detașabil. Fălcile uzate pot fi înlocuite separat fără a înlocui unitatea completă de menghină, reducând costurile de întreținere pe termen lung.
Î3: Poate fi montat direct pe mesele rotative cu 5 axe în stil cradle?
Dispunerea orificiilor de montare și a știfturilor de localizare în versiunea standard se potrivește cu specificațiile standard ale mesei. Pentru echipamentele speciale non-standard pentru masă, dezvoltarea personalizată OEM poate realiza modificări adaptive.
Î4: Este menghina cu autocentrare cu bază rotundă de rezistență pentru prelucrarea cu 5 axe potrivită pentru frezarea brută cu sarcini grele cu o rată mare de îndepărtare a materialului?
Da. Transmisia sincronă de mare rezistență și configurația cu fălci dur de înaltă duritate pot satisface prelucrarea brută a semifabricatelor groase din oțel matriță și a pieselor turnate grele în condiții de înclinare pe 5 axe.
Î5: După centrarea inițială a datei, este necesară alinierea repetată a indicatorului cadran pentru fiecare schimbare a lotului?
După ce ați finalizat centrarea unică a originii în timpul primei instalări, relația de poziție relativă dintre menghină și suport-masă rămâne neschimbată. Prelucrarea lotului necesită doar inspecție vizuală fără lucrări repetate de centrare completă a cadranului.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
Recomandări de știri