- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






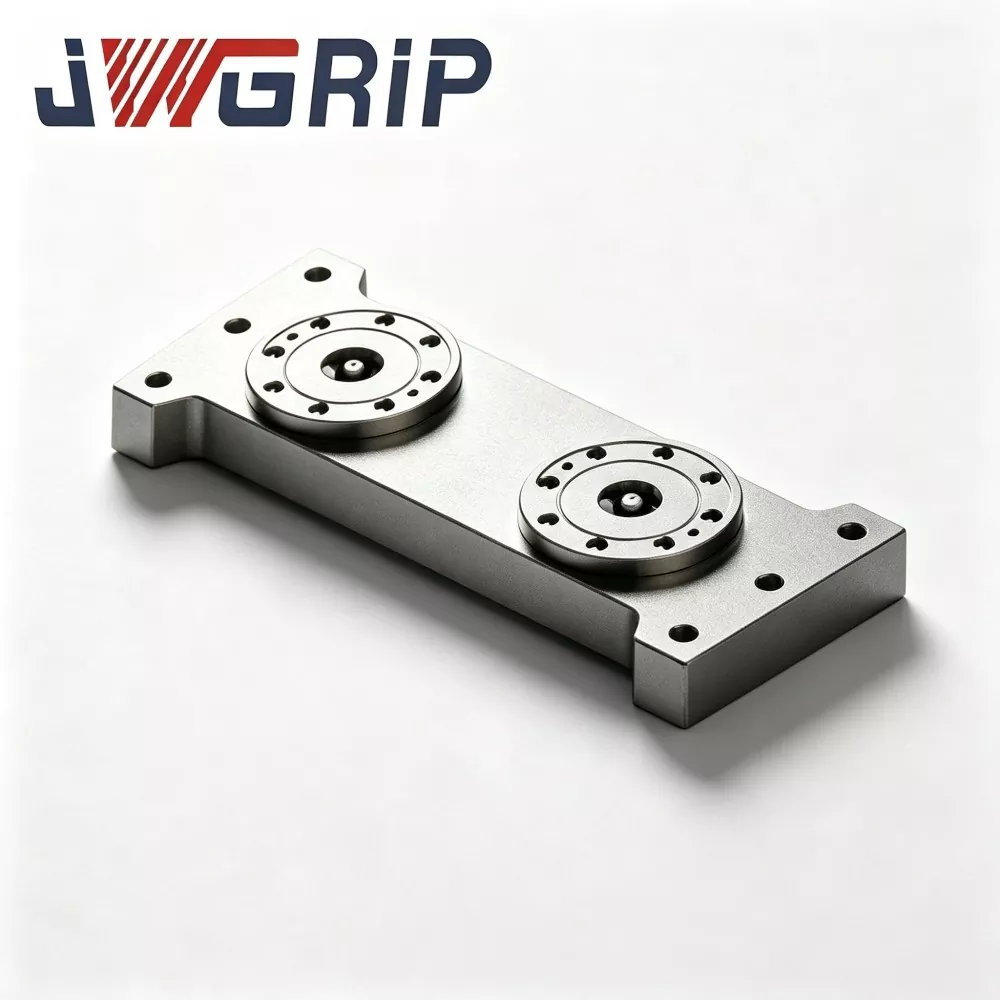
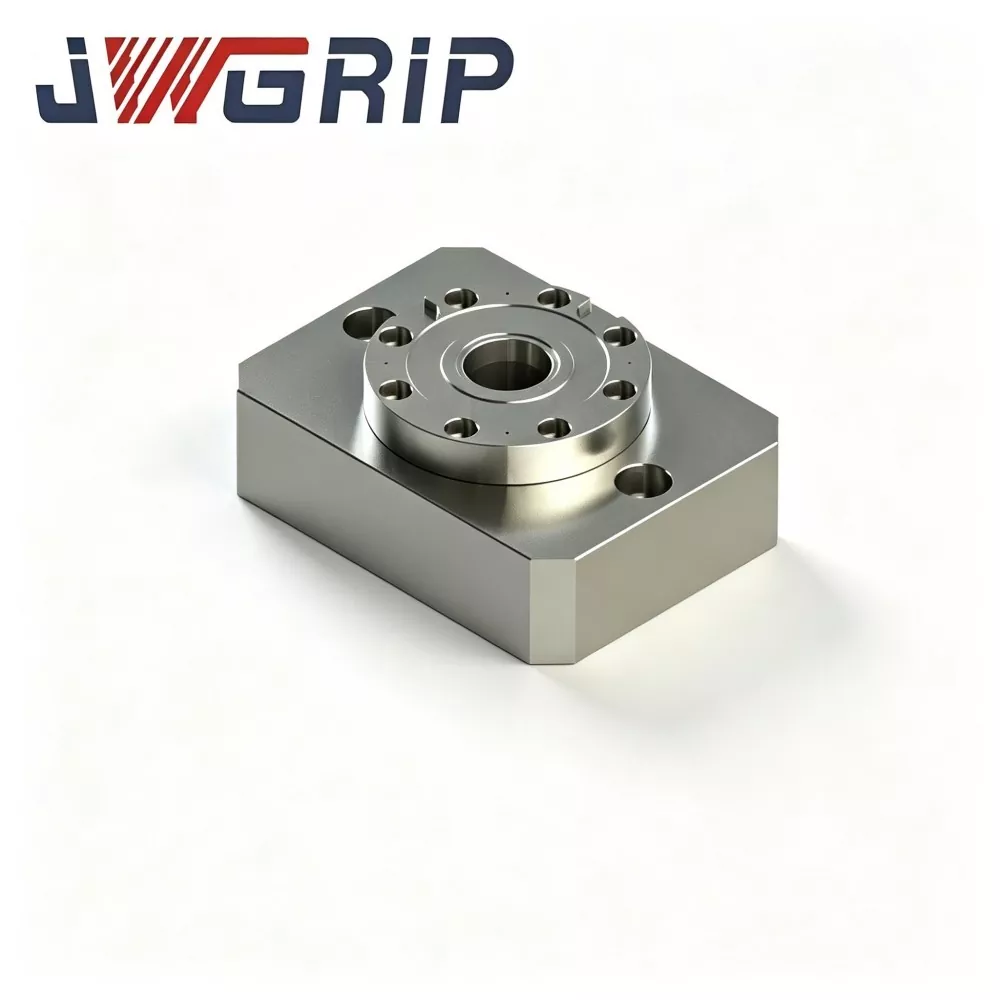
Palet cu mandrină de poziționare cu punct zero de tip L
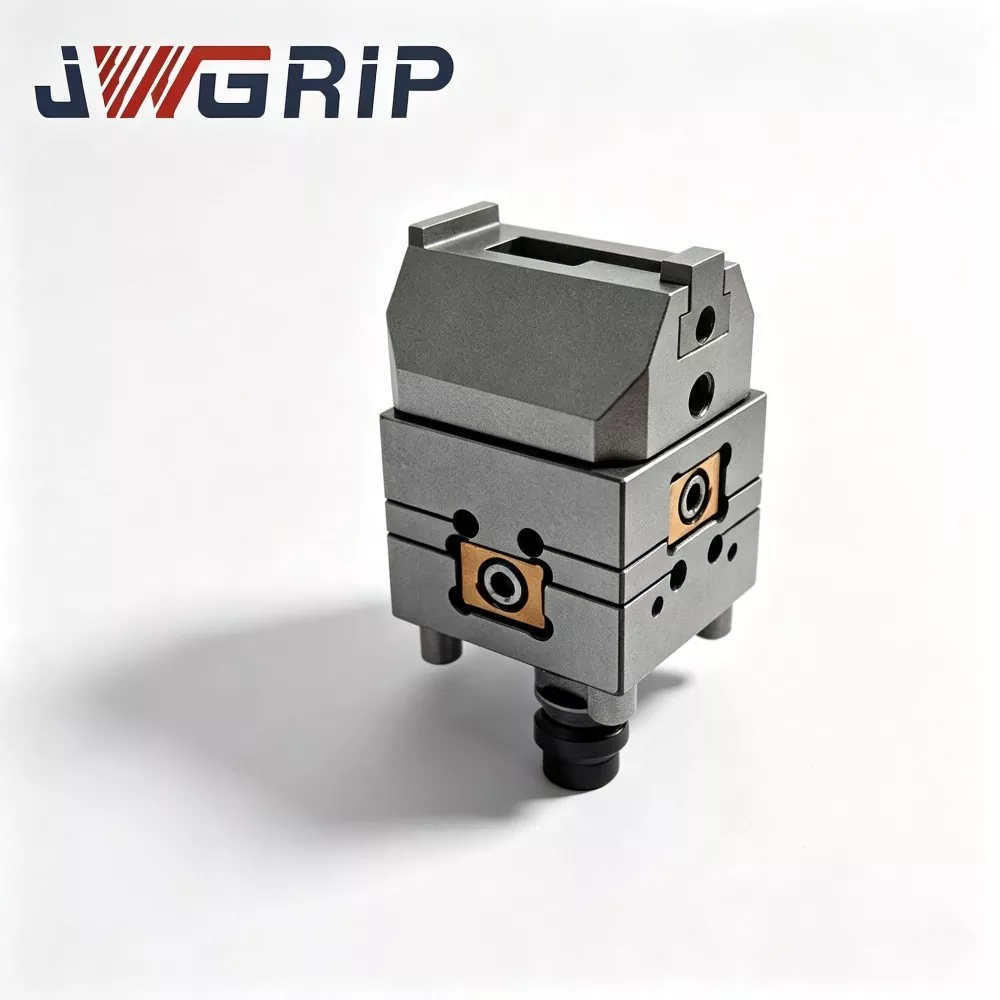
JWGRIP furnizează paleți profesionale cu mandrină cu poziționare în punct zero de tip L cu serviciu de vânzare directă din fabrică în China. Ca element integrat de bază al seriei de mandrine de prindere cu punct zero, acest palet profesional cu punct zero de tip L este special conceput pentru liniile de producție flexibile de prelucrare CNC cu echipamente cu spațiu limitat. Acesta integrează structura verticală de conversie a originii și componentele de poziționare cu punct zero de înaltă precizie într-o singură unitate monolitică, eliminând nevoia unor structuri adaptoare auxiliare suplimentare pentru a realiza prindere verticală a piesei de prelucrat și prelucrare laterală.
Dispunând de o structură integrată îndoită în formă de L, paletul cu mandrină de poziționare a punctului zero de tip L aranjează ansambluri de bucșă de poziționare de precizie în punct zero pe suprafața verticală de referință pentru a furniza un punct de localizare standard de 90 de grade. Modul de instalare agățat vertical optimizat rezolvă în mod eficient interferența sculei de fixare în frezarea laterală și găurirea laterală, adaptându-se perfect la cerințele de prelucrare a inserțiilor de matriță și a pieselor îndoite neregulate cu caracteristici cheie laterale.
Acest palet de poziționare de înaltă eficiență acceptă schimbarea rapidă a dispozitivelor de fixare în punctul zero, scurtând foarte mult timpul de configurare și potrivindu-se moduri de producție flexibile cu amestec mare și volum redus. Este compatibil cu înlocuirea manuală a dispozitivelor de fixare pentru funcționarea mașinii de sine stătătoare și poate coopera cu dispozitivele de prindere robotizate pentru a realiza încărcarea și descărcarea automată a dispozitivelor de fixare suspendate vertical. Aplicat pe scară largă în fabricarea matrițelor și prelucrarea de precizie a componentelor, oferă performanțe de poziționare stabile și de înaltă precizie pentru scenarii de prelucrare CNC cu spațiu limitat.
Componente hardware cheie
Paletul cu mandrină cu poziționare în punct zero JWGRIP de tip L este forjat dintr-un singur semifabricat monolitic din oțel aliat, fără îmbinări îmbinate cu șuruburi. Ansamblul complet include:
Corp principal dintr-o singură piesă în formă de L (bază de montare orizontală + verticală de localizare)
Ansambluri de bucșă de poziționare în punctul zero montate pe verticală
Canale de blocare pneumatice interne
Găuri pentru scufundare pentru montarea bazei
Plăci de acoperire de protecție pentru localizarea suprafețelor de referință
Proces de lucru
1. Fixați bine baza orizontală a paletului JWGRIP L-Type pe masa de lucru cu mașini-unelte CNC.
2. Agățați bazele dispozitivului de fixare preinstalate cu știfturi de tragere cu punct zero pe suprafața verticală a coloanei de localizare.
3. Alimentați 0,5-0,7 MPa cu aer comprimat; Pasajele pneumatice încorporate acţionează bucşe cu punct zero pentru a completa blocarea.
4. Semnalul de confirmare a poziției iese către sistemul CNC. Axul se confruntă direct cu fețele laterale ale piesei de prelucrat și execută cicluri de frezare laterală, găurire laterală și prelucrare a cavităților laterale.
5. Odată ce prelucrarea se termină, eliberați presiunea aerului pentru a debloca. Dispozitivele suspendate pe verticală pot fi îndepărtate pentru încărcarea lotului următor.
Proiectare inginerească
Multe dispozitive concurente în formă de L adoptă o construcție împărțită cu șuruburi. Impactul repetat de tăiere laterală creează goluri minuscule la interfețele articulațiilor și aduce o deplasare a preciziei de localizare.
JWGRIP adoptă forjarea dintr-o singură piesă pentru a elimina suprafețele îmbinării îmbinate, oferind o rezistență puternică împotriva impactului de tăiere laterală continuă.
După forjare, semifabricatele din oțel aliat sunt supuse unor cicluri de îmbătrânire duble de reducere a tensiunilor pentru a elibera stresul rezidual de la forjare și prelucrarea CNC. În condiții de strângere laterală, dispozitivele de fixare susțin forța de tăiere orizontală persistentă; stresul intern neeliberat ar declanșa deformarea treptată a substratului și ar degrada precizia de localizare în timpul sarcinilor ciclice pe termen lung.
Bucșele de poziționare sunt fabricate din oțel pentru rulmenți de înaltă duritate. Alezajele interioare primesc călire plus super-finisare de şlefuire pentru a garanta o precizie stabilă de repetare a poziţionării pe staţiile verticale de ridicare.
Avantajele producției
1. Conversia de referință la 90° la punctul zero rezolvă interferența prelucrării laterale pe mașinile compacte
La mașinile cu masă mică, piesele de prelucrat atârnate pe verticală sunt îndreptate direct spre ax, fără înclinare a arborelui cu unghi mare. Riscurile de coliziune cu dispozitivele de fixare sunt reduse, deblocând capacitatea completă de prelucrare pentru echipamentele cu anvelopă compactă.
2. Forjarea monolitică fără rosturi rezistă la impactul de tăiere laterală
Spre deosebire de dispozitivele de fixare în unghi drept asamblate cu șuruburi, structura forjată dintr-o singură piesă înlătură riscurile de slăbire a îmbinărilor. Menține stabilitatea de localizare în cazul forțelor susținute de frezare laterală și reduce urmele de zbârcire și defectele de suprafață cauzate de mișcarea micro dispozitivului.
3. Păstrați beneficiile de schimbare rapidă la punctul zero pentru setările cu funcții secundare
Bucșele cu puncte zero cu ridicare verticală se potrivesc cu știfturile de tragere cu punct zero D20 standard din industrie. Bazele de fixare existente au nevoie doar de montare ulterioară cu știfturi standard de tragere pentru agățarea verticală. Fără indicare și aliniere manuală în timpul schimbului de fixare, scurtând drastic timpul de configurare pentru prelucrarea cu caracteristici laterale.
4. Păstrează deplasarea valoroasă a axei Z pentru mașinile compacte
Prinderea orizontală convențională consumă cursa axei Z. Dispunerea cu suspendare verticală deplasează piesele de prelucrat în direcția Y, economisind deplasarea limitată a axei Z pentru echipamentele CNC cu amprentă mică și făcând fabricarea unor piese anterior cu cursă limitată.
5. Se potrivesc atât pentru atelierele manuale, cât și pentru modernizarea automatizării
Operatorii pot înlocui dispozitivele verticale manual. Între timp, datele de referință verticală cu punct zero se pot asocia cu dispozitivele de prindere robot pentru a manipula bazele de fixare orientate vertical pentru încărcare-descărcare automată. Modernizările mașinilor vechi pot fi finalizate fără înlocuirea completă a echipamentului.
6. Designul cu pantă de așchii scade frecvența de întreținere pentru configurarea suspendată pe verticală
Suprafețele înclinate cu panta de așchii înconjoară data de referință. Așchiile de tăiere alunecă în jos și rareori rămân prinse în golurile bucșei de poziționare, reducând volumul de lucru de curățare în condiții de prindere laterală verticală.
Cazuri de aplicare
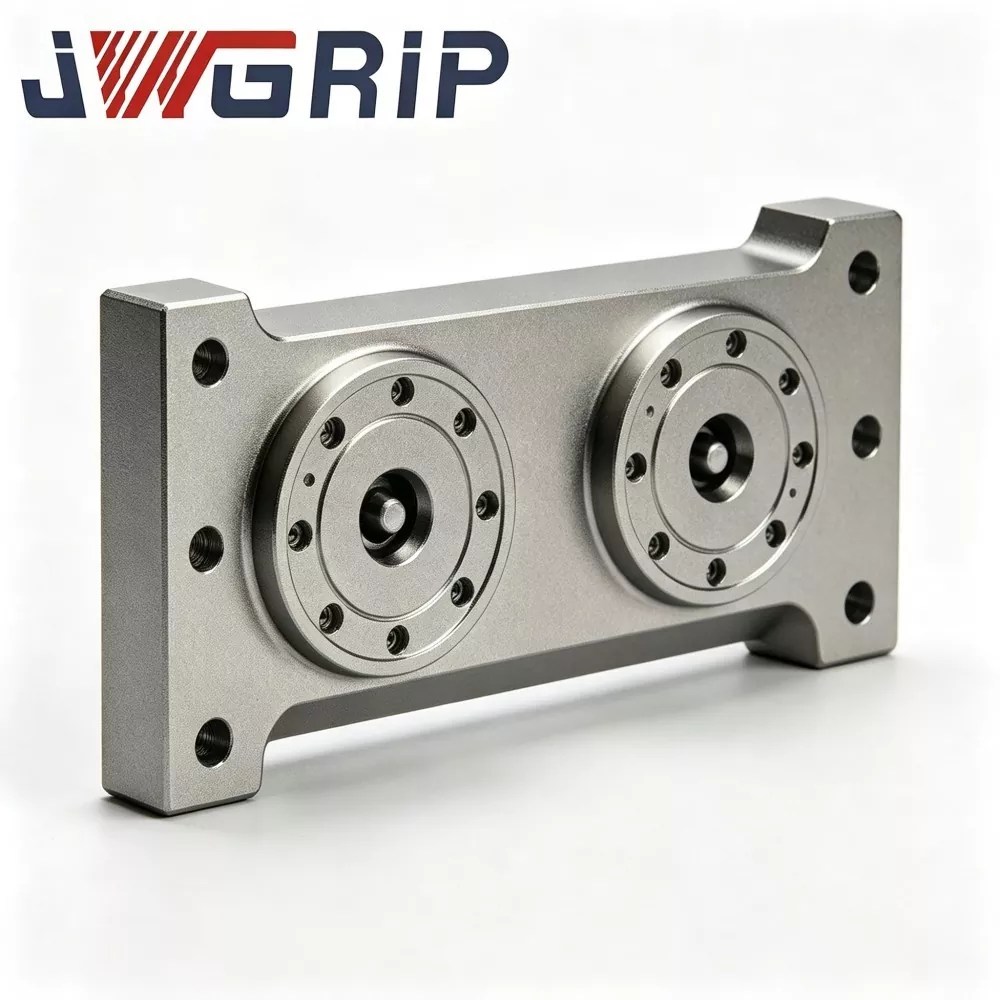
Paletul JWGRIP cu poziționare în punct zero de tip L este utilizat pe scară largă pe centre de prelucrare verticale compacte și mașini de dimensiuni mici cu 5 axe pentru prelucrarea cu găuri laterale, cavități laterale și fante laterale.
Cazul 1: Atelier de fabricare a matrițelor
Acest client conduce mai multe mașini CNC verticale compacte pentru prelucrarea cu cavități laterale a inserțiilor de matriță miniaturală.
Înainte de actualizare: blocurile unghiulare de tip split plus menghine au fost folosite pentru prinderea laterală. Fiecare schimbare de dispozitiv a necesitat indicarea și alinierea manuală, durand 3-5 minute de fiecare dată. Blocurile unghiulare cu îmbinare cu șuruburi au avut tendința de a se slăbi la impactul de tăiere, generând urme frecvente de vibrații pe suprafețele laterale ale piesei de prelucrat.
După lansarea paleților JWGRIP L-Type: schimbarea rapidă cu punct zero îndepărtează munca manuală de aliniere. Timpul de schimbare a dispozitivului scade la 7-10 minute. Forma de L dintr-o bucată îmbunătățește rigiditatea împotriva forței de tăiere laterale. Defectele marcate de zgomot sunt foarte suprimate, iar rata de trecere pentru rugozitatea suprafeței feței laterale a inserției matriței crește semnificativ.
Cazul 2: Fabrica de prelucrare a componentelor de precizie
Site-ul operează mașini de dimensiuni mici, cu 5 axe, cu volum de lucru intern limitat. O mare parte a pieselor de prelucrat necesită prelucrare laterală. Cu soluția de suspendare verticală a paleților JWGRIP L-Type, înclinarea axului de mare amplitudine nu mai este necesară. Probabilitatea de coliziune a axului scade. Cursa salvată a axei Z permite prelucrarea pieselor care nu au putut fi finalizate anterior din cauza limitelor de cursă.
Flux de lucru complet de producție
1. Forjare dintr-o singură bucată în formă de L a semifabricatului din oțel aliat
2. Prelucrare brută
3. Primul îmbătrânire pentru ameliorarea stresului
4. Semifinisare
5. Îmbătrânirea secundară pentru ameliorarea stresului
6. Șlefuire super-precizie pentru fețele de referință
7. Bucșă prin presare
8. Ansamblul de etanșare a circuitului pneumatic
9. Test de menținere a presiunii de etanșeitate la aer
10. Inspecție de precizie cu mai multe articole
11. Tratament de protecție împotriva ruginii
12. Ambalaj rezistent la șoc de export
Lista de verificare a inspecției
Test de precizie a repetății de poziționare a stației verticale
Test de precizie geometrică în unghi drept de 90 de grade
Test de etanșeitate a reținerii aerului de 5 minute, cădere de presiune maximă admisă ≤0,02 MPa
Verificare funcțională de blocare-deblocare ciclică
Fiecare unitate este livrată cu fișa de date de inspecție de precizie emisă din fabrică pentru arhivarea echipamentelor de fixare a clientului.
Evaluarea și selecția produselor
Verificați spațiul de montare disponibil pe masa de lucru pentru mașini-unelte. Calculați amprenta pe lungime și lățime a bazei de tip L pentru a evita coliziunea cu protecția mașinii și cu raza de mișcare a axului.
Evaluați greutatea totală a piesei de prelucrat plus baza de fixare. Agățarea verticală creează condiții de încărcare în consolă. Nu depășiți niciodată sarcina maximă admisă publicată în consolă.
Confirmați specificațiile pentru știfturile de tragere cu punct zero la fața locului. Versiunea standard se potrivește cu știfturi de tragere D20. La cerere, pot fi dezvoltate ansambluri de bucșe personalizate pentru dimensiuni alternative ale știftului de tragere.
Pentru integrarea automatizării robotului: evaluați întinderea gripei către bazele de fixare orientate vertical. Echipa tehnică JWGRIP poate sprijini evaluarea fezabilității.
Precauții de funcționare
Strângeți șuruburile de montare pentru baza orizontală de tip L strict conform cerințelor privind valoarea cuplului din manualul de utilizare JWGRIP. Acest palet suportă forța de tăiere laterală în consolă; cuplul insuficient al șuruburilor provoacă micro vibrații ale întregii unități și distruge precizia prelucrării.
Instalați filtrul ulei-apă la capătul frontal de admisie a aerului comprimat. Umiditatea și impuritățile care intră în bucșe declanșează ruginirea și abraziunea și duc la o deplasare a preciziei.
Pulverizați aerosol lubrifiant uscat pe bucșele cu punct zero cu ridicare verticală după fiecare 80-100 de ore de lucru cumulate. Uleiul lichid de motor este strict interzis. Uleiul lichid prinde așchiile de metal care alunecă în jos și provoacă defecțiuni de blocare a bucșei.
La fiecare schimbare de treaptă, curățați cu aer comprimat colțul de localizare vertical și bucșele din direcția de sus în jos pentru a curăța așchiile de alunecare acumulate.
Evitați impactul puternic care să lovească fața verticală de localizare verticală. Deformarea verticală indusă de coliziuni va afecta aproape permanent precizia în unghi drept de 90 de grade și performanța de localizare.
Interziceți strict operarea la suprasarcină dincolo de sarcina nominală în consolă. Supraîncărcarea va aduce o deformare permanentă a substratului.
Ambalare și transport
Ambalare: carcasă din lemn masiv rezistent la șocuri de export, cu tampon interior din spumă groasă. Un tratament special de protecție este aplicat pentru localizarea verticală a feței de referință pentru a preveni daunele provocate de coliziune în tranzitul oceanic pe distanțe lungi.
Termen de livrare standard: 14-20 zile lucrătoare. Un număr mic de SKU-uri standard sunt păstrate în stoc pentru expediere rapidă.
Asistență post-vânzare
Garanție: garanția de 12 luni pentru unitatea completă acoperă defectele de fabricație, excluzând folosirea greșită cauzată de om sau daunele provocate de coliziune. Revendicările calificate beneficiază de reparații gratuite sau înlocuirea pieselor de schimb.
Resurse tehnice: Sunt furnizate documente de operare online. Asistența tehnică plătită de la distanță este disponibilă pentru proiectele de comenzi în vrac.
Serviciu de modificare personalizat: sunt acceptate reglarea înălțimii montantului, modificarea specificațiilor de tragere, designul cu mai multe stații pe verticală.
Evaluarea probei: Eșantionul de evaluare poate fi aranjat; cumpărătorul va suporta costul de transport al eșantionului.
FAQ
Î1: Poate fi așezat plat și utilizat ca palet orizontal obișnuit cu punct zero?
R: Este construit special pentru prindere verticală laterală. Nu este recomandată utilizarea plată. Modul real de purtare a forței se abate de la specificația de proiectare a substratului și va depăși cu ușurință capacitatea de încărcare nominală.
Î2: Vor apărea vibrații de prelucrare sub prinderea laterală în consolă?
R: În intervalul de sarcină admisibil, substratul forjat dintr-o singură bucată oferă o rigiditate suficientă. Se vor produce zgomote vizibile dacă greutatea combinată a piesei de prelucrat și a dispozitivului de lucru depășește capacitatea de încărcare în consolă. Calculul greutății totale este obligatoriu în faza de selecție a produsului.
Î3: Pot fi utilizate bazele mele existente de fixare cu punct zero pe verticala verticală a acestui palet de tip L?
R: Bazele dispozitivului de fixare echipate cu știfturi standard D20 de tragere cu punct zero pot fi agățate direct fără refacerea dispozitivului de fixare.
Î4: Paletul JWGRIP L-Type este compatibil cu mașinile CNC cu 5 axe?
R: Funcționează cu mașini de dimensiuni mici cu 5 axe. Evaluarea completă a interferenței care acoperă mișcarea dispozitivului-palet-ax-înclinare trebuie finalizată în etapa de selecție.
Perspectivă asupra deciziei de achiziție
Mulți utilizatori de mașini CNC cu plic compact se confruntă cu provocări dificile de prelucrare a caracteristicilor laterale. Blocurile unghiulare convenționale cu costuri reduse nu au capacitatea de schimbare rapidă a punctului zero și aduc timp de configurare lung. Paleții obișnuiți orizontali cu punct zero nu pot realiza o conversie verticală a datelor de 90 de grade.
Paletul JWGRIP cu poziționare în punct zero de tip L combină structura de forjare în formă de L dintr-o singură piesă de rigiditate ridicată și sistemul de schimbare rapidă cu punct zero. Rezolvă blocajele de fixare de bază pentru prelucrarea cu caracteristici laterale pe mașini-unelte cu spațiu limitat, oferind o valoare practică tangibilă pentru fabricarea matrițelor și aplicațiile de prelucrare laterală a pieselor cu precizie neregulată.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri