- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






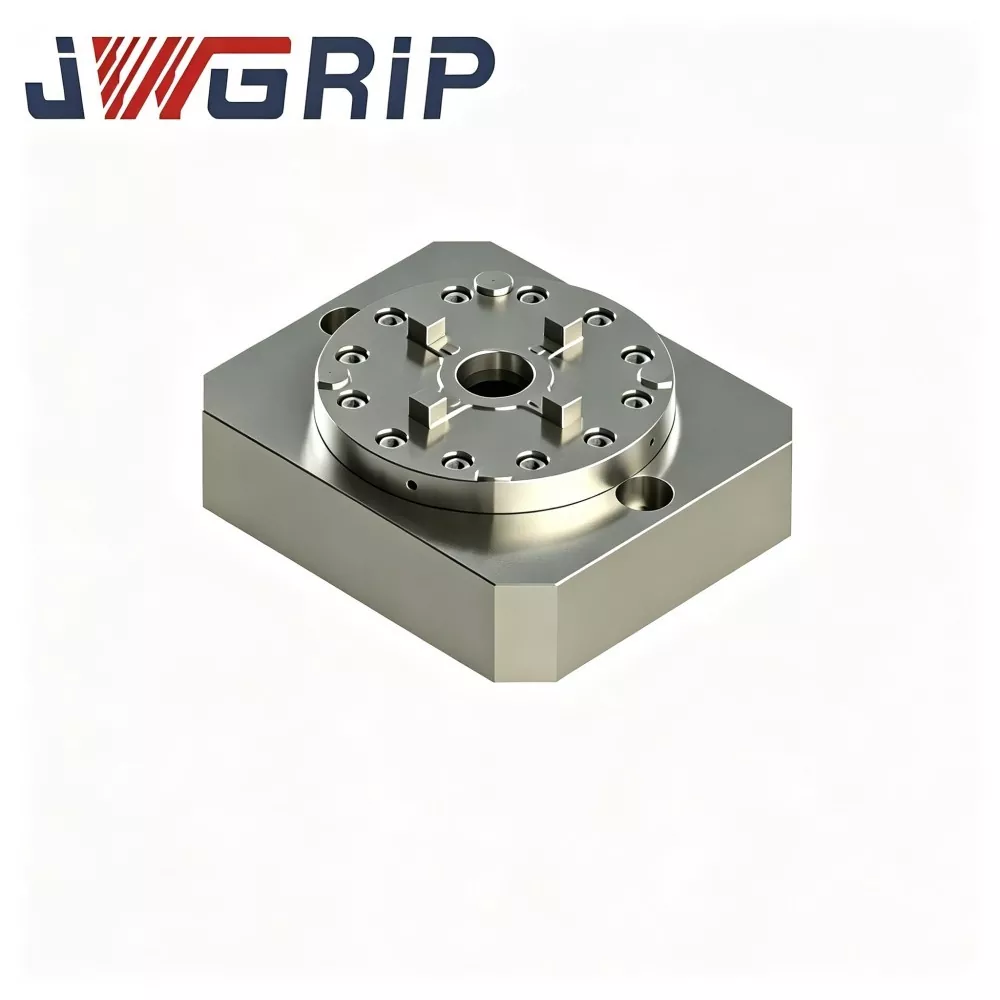
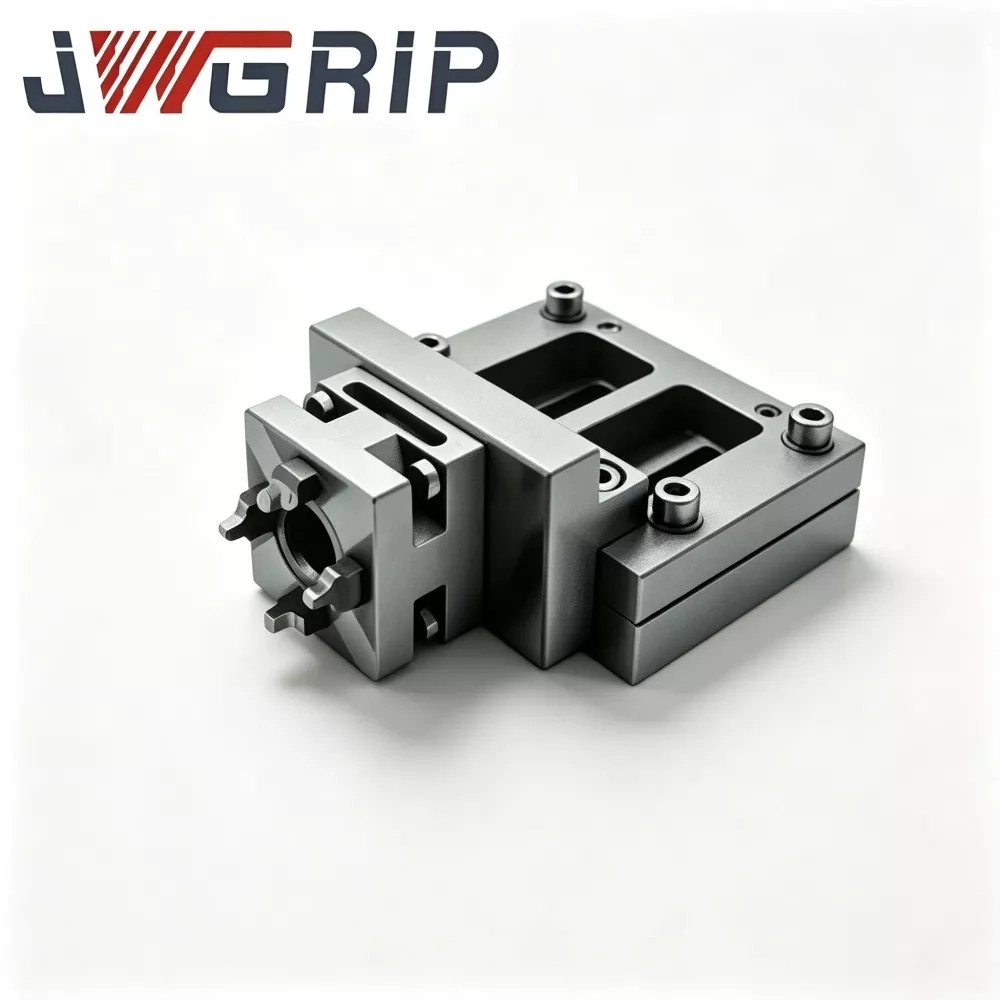
Mandrină de prindere cu punct zero central unic integrat
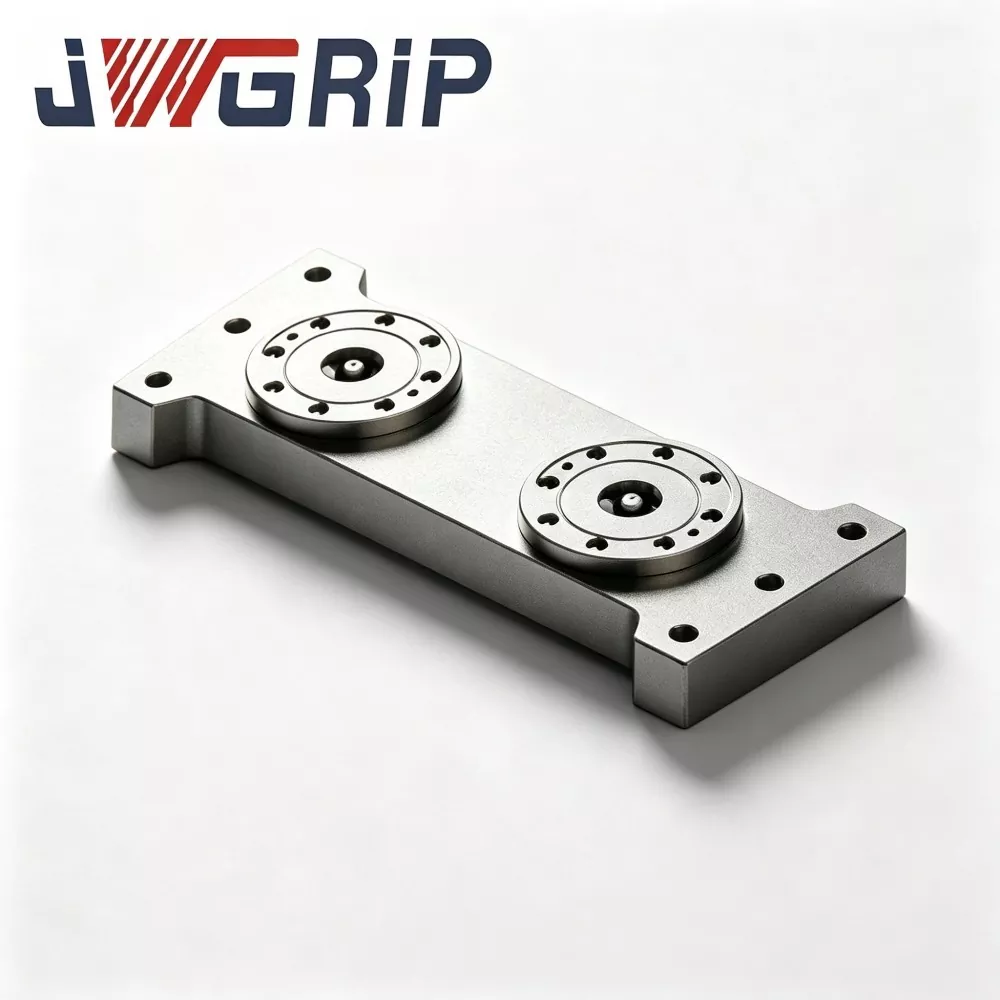
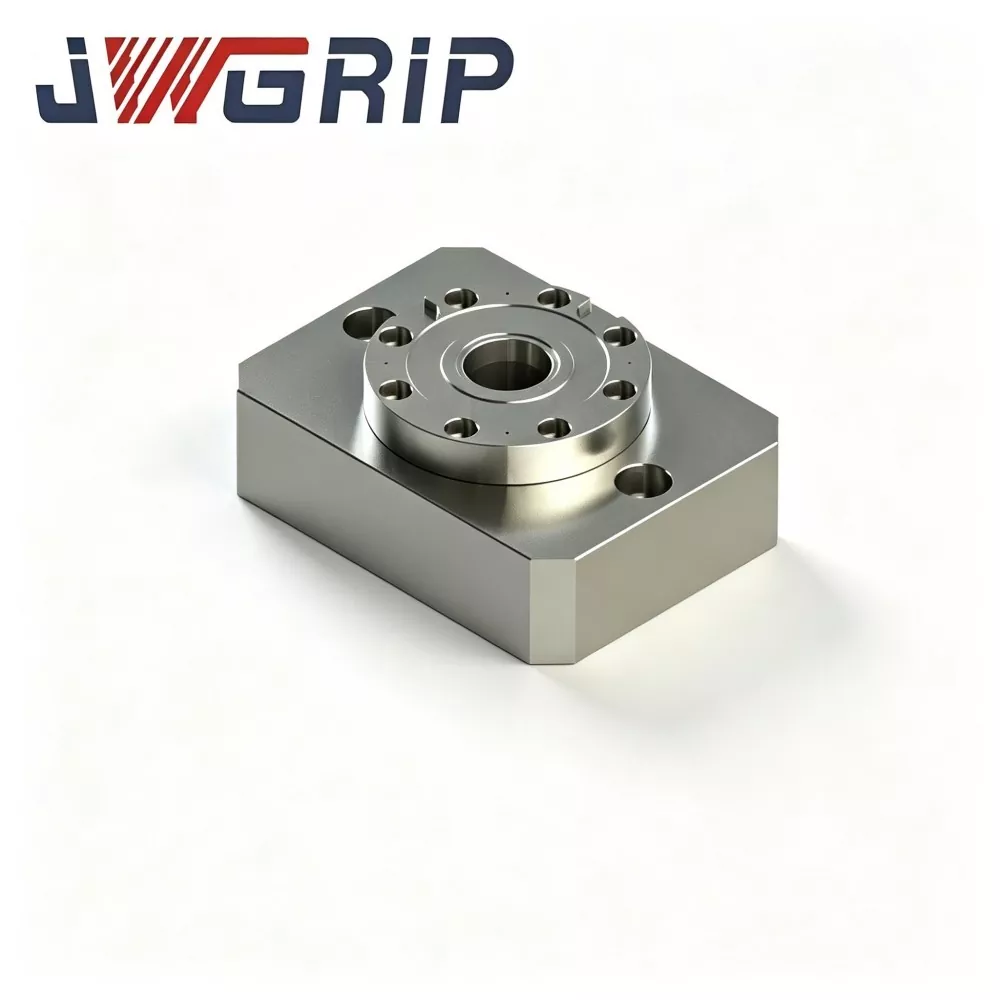
JWGRIP furnizează vânzări directe din fabrică de mandrine de prindere cu punct zero, integrate, personalizate, cu un singur centru în China. Este un dispozitiv integrat de poziționare și prindere all-in-one, special optimizat pentru mașinile compozite moderne de strunjire-frezare CNC și centrele de prelucrare verticale. Spre deosebire de combinațiile tradiționale de fixare de tip split, acest produs integrează mecanismul de strângere cu autocentrare într-un singur centru și structura de poziționare cu blocare în punct zero într-un corp monolit complet, fără a necesita accesorii suplimentare potrivite.
Adoptând un design integral de formare dintr-o singură piesă, mandrina de prindere cu punct zero cu centru unic integrat elimină procedurile de asamblare și calibrare la fața locului a dispozitivelor de fixare distincte. Toate potrivirea componentelor de bază, șlefuirea de precizie și pre-punerea în funcțiune sunt finalizate în fabrică, permițând utilizarea plug-and-play pentru utilizatorii finali cu precizie de referință unificată și stabilă într-un singur centru. Fabricate cu oțel aliat armat și tratament termic complet de reducere a tensiunilor, suprafețele cheie ale produsului sunt prelucrate prin șlefuire ultra-precizie, asigurând concentricitate excelentă și repetabilă în timpul înlocuirii frecvente a paleților.
Echipat cu o structură internă de etanșare labirint, izolează eficient emulsia de tăiere și așchiile metalice, oferind performanțe stabile în condiții de tăiere grea și procesare cu așchii mari. Sprijinind presetarea offline și schimbul rapid de paleți, această mandră de strângere de înaltă eficiență este aplicabilă pe scară largă pentru prelucrarea de precizie a pieselor de prelucrat în formă de arbore și disc în industria auto, a componentelor hidraulice și a matrițelor, realizând o producție flexibilă automată, de înaltă precizie și de înaltă eficiență.
Hardware pentru unitatea de bază
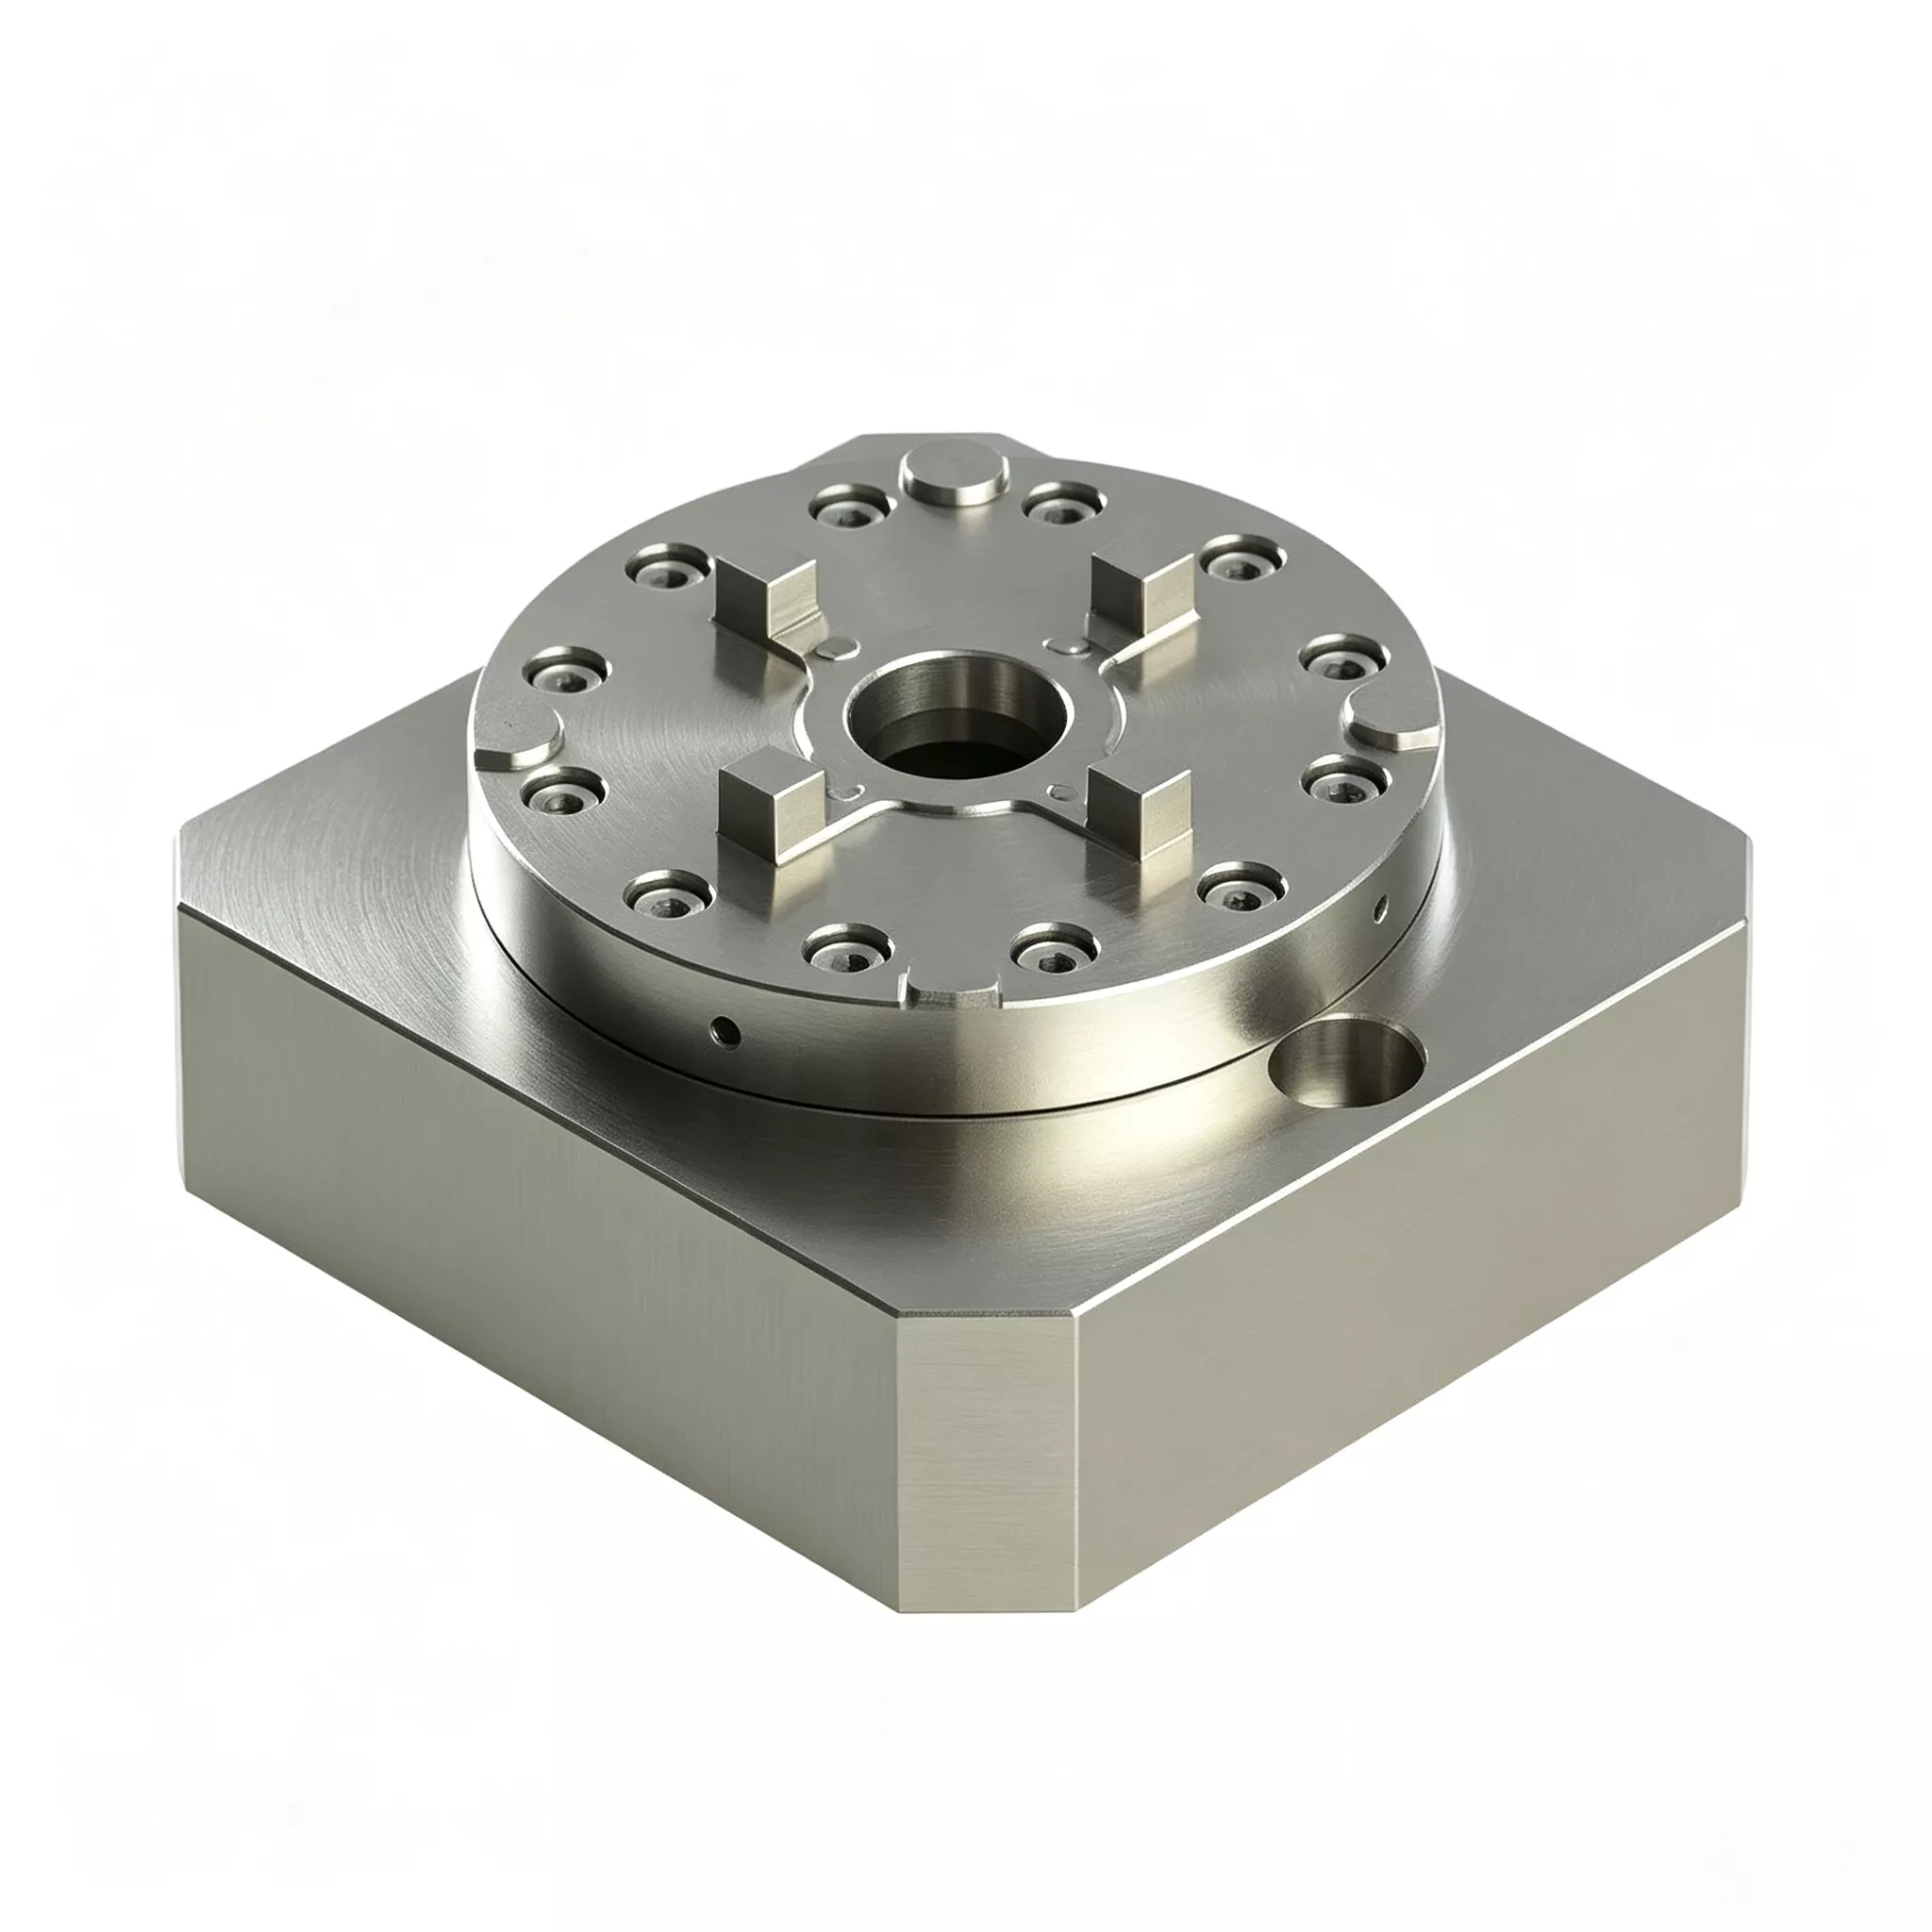
Fiecare mandrină de prindere cu punct zero integrat într-un singur centru JWGRIP este produsă din semifabricat forjat dintr-o singură bucată. Nu există cusături de asamblare între suprafețele de localizare, flanșele de montare și canalele de aer interioare. Ansamblul complet include:
Substrat forjat dintr-o bucată
Ansamblu piston cu blocare pneumatică încorporat
Ansamblu bucșă de poziționare în punctul zero
Pasaj pneumatice integrate intern
Interfață de ieșire a semnalului de blocare NPN
Găuri pentru scufundare pentru montarea flanșei
Două moduri de implementare
Modul 1: Funcționare autonomă într-un singur punct
1. Fixați flanșa mandrina pe masa de lucru pentru mașini-unelte.
2. Montați baza dispozitivului preechipată cu știfturi de tragere cu punct zero D20 pe fața de referință de localizare a mandrinei.
3. Alimentați 0,5-0,7 MPa cu aer comprimat; Pistonul intern antrenează bucșele pentru a finaliza blocarea prin tragere.
4. Ieșirile semnalului de confirmare a poziției, mașina CNC execută cicluri grele de tăiere.
5. După finalizarea prelucrării, eliberați presiunea aerului pentru deblocare și îndepărtați baza dispozitivului de fixare.
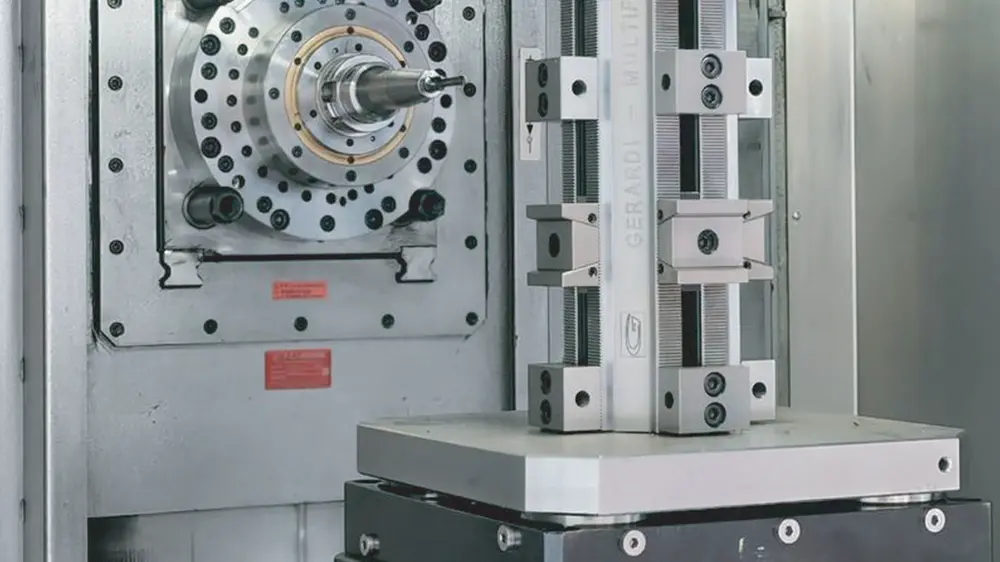
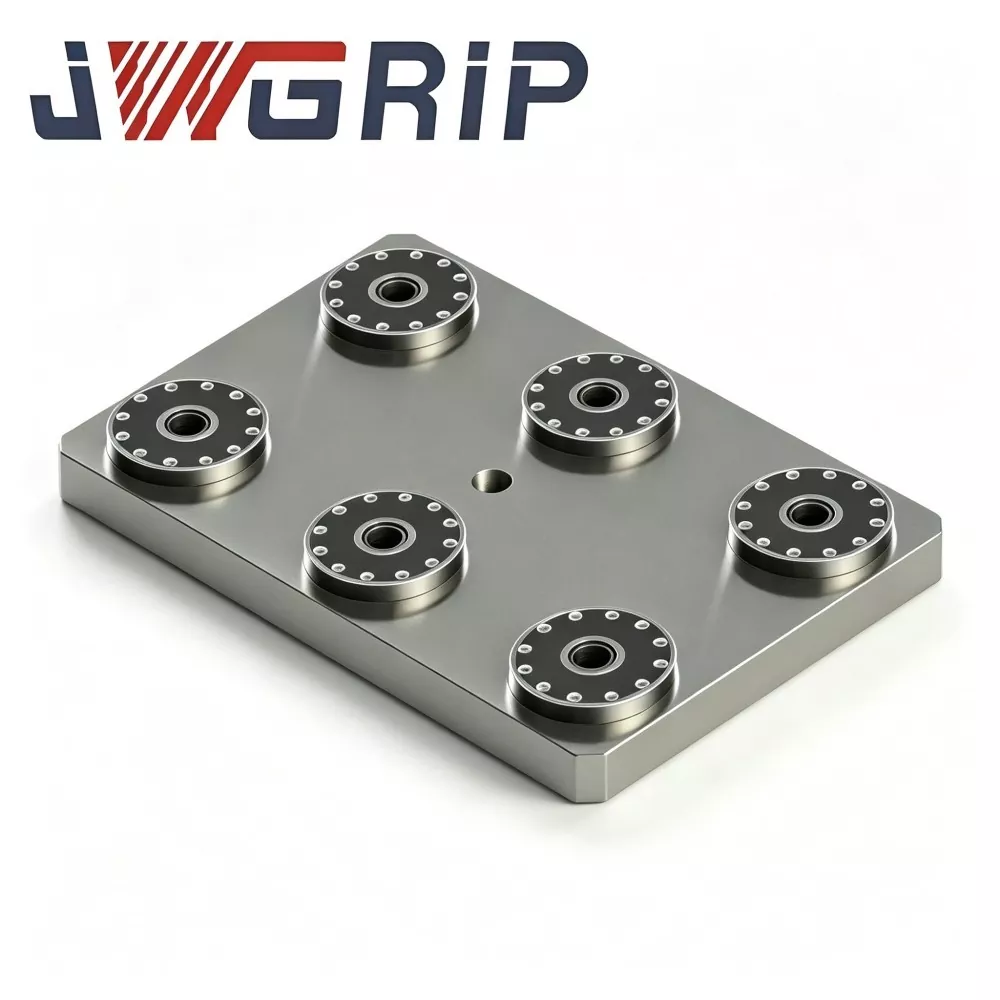
Modul 2: Modul de fixare pentru sarcini grele Multi-Chuck Array
1. Aranjați mai multe mandrine integrate cu un singur centru pe mesele de lucru cu fantă în T pentru mașini-unelte, în funcție de greutatea bazei de fixare și de dimensiunile exterioare. Mai multe unități împart sarcinile de tăiere în comun.
Notă importantă: Similar cu mandrinele modulare în stil split, relațiile de poziție relativă dintre mandrinele montate pe matrice necesită încă indicarea cadranului și alinierea pe mașină, care aparține domeniului de aplicare a clientului la fața locului.
Note de proiectare pentru materiale și precizie
Semifabricatele din oțel aliat călite și călite suferă dublă îmbătrânire după forjare. În condiții de încărcare ciclică de impact grea, eliberarea insuficientă a tensiunii cauzează deformarea lentă a substratului și scurtează durata de viață a dispozitivului de fixare.
Bucșele de poziționare din oțel pentru rulmenți de înaltă duritate primesc călire plus super-finisare de honuire a găurii interioare, oferind o precizie de repetare a localizării de ±2 μm per unitate.
Soluția de forjare dintr-o singură piesă necesită cicluri de producție mai lungi și costuri mai mari ale materialului, rezultând un preț franco fabrică mai mare în comparație cu mandrinele de tip split. Cu toate acestea, reduce foarte mult costurile ascunse cauzate de defecțiunile din etapele ulterioare ale perioadei de nefuncționare și de înlocuirea frecventă a pieselor de schimb.
Avantaj de bază
1. Eliminați riscurile de defecțiune declanșate de îmbinări și reduceți timpul neplanificat al liniei de producție. Relaxarea tensiunii în îmbinare cu șuruburi pe mandrinele de tip despicat creează defecțiuni progresive ascunse, care aduc probleme intermitente ale piesei de prelucrat în afara specificațiilor și timpi de oprire neplanificați. Forjarea monolitică fără rosturi îndepărtează aceste puncte de defecțiune și reduce pierderile de timp de muncă cauzate de depanarea procesului.
2. Prelungește durata de viață a dispozitivului de fixare și o frecvență mai mică de achiziție a pieselor de schimb La intensitatea de producție grea echivalentă, substraturile forjate monolitice evită slăbirea la îmbinările de asamblare. Durata de viață se prelungește. Utilizatorii sunt eliberați de înlocuirea frecventă a mandrinului complet și reaprovizionarea cu șuruburi de piese de schimb, atenuând presiunea pe termen lung a stocurilor de piese de schimb.
3. Păstrați flexibilitatea aspectului modular în ciuda construcției monolitice Sunt acceptate atât utilizarea autonomă într-un singur punct, cât și aspectul matricei cu mai multe mandrine. Fabricile selectează cantitatea de mandrina în funcție de cerințele reale de încărcare a piesei de prelucrat. Fără limite de stație fixă a paleților prefabricați, se adaptează la bazele de fixare grele non-standard.
4. Reutilizați elementele existente ale dispozitivelor de fixare D20 cu punct zero-punctul de tragere. Bazele interne pentru dispozitive grele pot fi reutilizate direct după montarea ulterioară a elementelor de fixare standard D20 cu punct zero. Remanufacturarea în masă a corpurilor de iluminat este inutilă, iar investiția anterioară în corpuri de iluminat este bine conservată.
5. Suport dublu pentru ateliere de lucru manual și proiecte de modernizare a automatizării Portul de aer G1/8 încorporat și interfața de ieșire a semnalului NPN permit funcționarea directă în modul manual. Pentru proiectele de automatizare, se conectează cu PLC și roboți industriali pentru a realiza încărcarea-descărcarea automată a dispozitivelor grele.
Cazuri de aplicare
Cazul 1: Fabrică de fabricare a matrițelor pentru sarcini grele
Acest client a achiziționat anterior loturi de mandrine cu un singur centru de tip split pentru degroșarea matriței. Deși prețul unitar de achiziție a fost scăzut:
· 2-3 defecțiuni ascunse legate de îmbinări au avut loc în fiecare trimestru
· Relaxarea tensiunii șuruburilor a declanșat deviația dimensională intermitentă a piesei de prelucrat
· Fiecare defecțiune a adus în medie 4-8 ore de oprire a producției plus semifabricate de matriță casate, împreună cu cheltuieli suplimentare pentru șuruburi de înlocuire sau mandrine complete
După trecerea la Mandrina de prindere cu punct zero integrat unic central JWGRIP:
· Zero defecțiuni intermitente în afara specificațiilor care provin din defecte ale îmbinărilor de asamblare în decurs de zece luni consecutive de la producție
· Chiar și cu un cost de achiziție unitar mai mare, costurile cuprinzătoare care acoperă pierderea timpului de nefuncționare, deșeurile de piese de prelucrat și achiziția de piese de schimb au scăzut semnificativ.
Cazul 2: Inginerie-Mașini-Subcontractant componente
Clientul prelucrează piese de prelucrat cu plăci groase pe mașini cu 5 axe adoptând un aspect al matricei cu mai multe mandrine.
Mandrinele vechi de tip split necesitau dezasamblarea completă și reverificarea cuplului șuruburilor la fiecare două luni, ocupând ore valoroase de producție a mașinii.
După implementarea mandrinelor monolitice JWGRIP, aceste fluxuri de lucru periodice de inspecție a cuplului sunt eliminate, deblocând un timp de prelucrare mai eficient.
Flux de lucru complet de producție
1. Forjare dintr-o singură bucată din oțel aliat
2. Prelucrare brută
3. Primul îmbătrânire pentru ameliorarea stresului
4. Semifinisare
5. Îmbătrânirea secundară pentru ameliorarea stresului
6. Șlefuire super-precizie pentru fețele de referință
7. Prelucrare cu canale pneumatice interne cu gaură adâncă
8. Bucșă prin presare
9. Ansamblul componentelor de semnal pneumatic
10. Testul de menținere a presiunii de etanșeitate la aer
11. Inspecție independentă de precizie cu o singură unitate
12. Tratament de protecție împotriva ruginii
13. Ambalaj rezistent la șocuri la export
Lista de verificare a inspecției
· Test de precizie a repetării poziționării cu mandrina unică
· test de etanșeitate a reținerii aerului de 5 minute; cădere de presiune maximă admisă ≤0,02 MPa
· Test de durabilitate de blocare-deblocare ciclică
· Verificare funcțională a logicii de ieșire a semnalului
Notă: Inspecția din fabrică garantează doar acuratețea pentru mandrina individuală. Precizia poziției reciproce după montarea matricei se bazează pe indicarea și alinierea clientului pe mașină și nu este acoperită de domeniul inspecției din fabrică. Fiecare unitate este livrată cu o fișă de date de inspecție din fabrică pentru unitatea autonomă pentru arhivarea echipamentelor clientului.


Ghid de evaluare și selecție
1. Analizați condițiile reale de tăiere: calculați proporția sarcinilor de degroșare grele și de frezare cu avans mare. Acest produs este cel mai potrivit pentru scenarii cu cotă mare de tăiere grea. Mandrinele de tip split oferă o performanță mai bună a costurilor cuprinzătoare pentru atelierele dominate de lucrări de tăiere ușoară.
2. Efectuați o evaluare a costului total de proprietate (TCO): în afară de prețul unitar de achiziție, luați în considerare potențialele ore de nefuncționare a forței de muncă, pierderea piesei deșeuri, verificarea periodică a forței de muncă și frecvența de înlocuire a pieselor de schimb.
3. Pentru implementarea matricei: calculați sarcina suportată de fiecare mandră și nu depășiți niciodată capacitatea nominală. Confirmați compatibilitatea mașinii-unelte cu fanta în T pentru amprenta flanșei Φ130 mm.
4. Mențineți o presiune stabilă a sursei de aer din atelier la 0,5-0,7 MPa. Rezervați puncte IO semnal PLC NPN pentru proiecte orientate spre automatizare.
5. Confirmați specificațiile la fața locului. Ansamblurile de bucșe personalizate sunt disponibile la cerere pentru dimensiuni non-standard ale știftului de tragere.
Specificații de instalare și întreținere
Fixați șuruburile flanșei strict conform cerințelor privind valoarea cuplului din manualul de utilizare JWGRIP. Cuplul insuficient determină micro-mișcarea întregii unități; cuplul excesiv stoarce flanșa și deformează substratul.
Instalați filtru ulei-apă la capătul frontal al admisiei de aer pentru a bloca umezeala și impuritățile, prevenind ruginirea bucșei și deviația de precizie indusă de abraziune.
Pulverizați aerosol lubrifiant uscat pe bucșe după fiecare 80-100 de ore de lucru cumulate. Uleiul lichid de motor este strict interzis, deoarece uleiul atrage așchii metalici și declanșează defecțiuni de blocare a bucșei.
Curăţaţi cu aer comprimat faţa de referinţă de localizare după fiecare schimbare de tură.
Re-indicați și recalibrați coordonatele relative ori de câte ori aspectul matricei este modificat; parametrii de coordonate vechi nu pot fi reutilizați direct.
Preveniți impactul obiectelor grele împotriva localizării feței de referință. Deformarea suportului de forjare cauzată de coliziuni nu poate fi reparată la fața locului.
Ambalare și transport
· Ambalare: Fiecare mandrina de sine stătătoare este ambalată într-o cutie individuală rezistentă la șocuri, cu grad de export, cu tampon interior din spumă. Comenzile în vrac adoptă carcase de export din lemn masiv.
· Timp de livrare standard: 16-22 zile lucrătoare. SKU-urile standard selectate sunt păstrate în stoc pentru expediere rapidă.
Asistență post-vânzare
Garanție: garanția de 12 luni acoperă defectele de fabricație numai pentru unitatea de mandrină autonomă. Precizia poziției reciproce a ansamblului de matrice după instalarea clientului la fața locului este exclusă din domeniul de aplicare a garanției.
Resurse tehnice: Sunt furnizate desene online și documente de operare.
Serviciu plătit: asistența tehnică de la distanță este disponibilă pentru comenzile în vrac.
Modificare personalizată: sunt acceptate ajustarea dimensiunii flanșei, modificarea specificațiilor de tragere.
Evaluarea probei: Eșantionul de evaluare poate fi aranjat; cumpărătorul își asumă costul de transport al eșantionului.
FAQ
Î1: Mandrina de prindere cu punct zero JWGRIP integrat unic centru realizează cifre de precizie statică mai mari comparativ cu mandrinele de tip split?
A: Precizia nominală de repetare a poziționării unei singure unități rămâne de ±2 μm. Indicele de precizie statică în sine nu este îmbunătățit. Valoarea sa de bază constă în eliminarea defecțiunilor ascunse progresive cauzate de relaxarea îmbinării șuruburilor, reducând timpul de nefuncționare și pierderea deșeurilor piesei de prelucrat. Aduce îmbunătățirea fiabilității în loc de upgrade-ul cu specificații statice.
Î2: Trebuie să aleg mandrinele integrate monolitice pentru toate scenariile grele?
R: Nu neapărat. Mandrinele de tip split sunt încă fezabile dacă sarcinile grele apar rar și se poate efectua o verificare regulată a cuplului șuruburilor pe mașină. Vă rugăm să luați decizii bazate pe un calcul complet al TCO, mai degrabă decât pe specificațiile hardware.
Î3: Este necesară o verificare periodică a cuplului șuruburilor pentru configurarea matricei?
R: Nu este necesară dezasamblarea-retorcere pentru componentele interne ale mandrinei, deoarece nu există șuruburi de îmbinare asamblate încorporate. Cu toate acestea, șuruburile cu flanșă care fixează mandrina pe masa de lucru a mașinii-unelte necesită încă o verificare periodică a cuplului în urma programelor de întreținere.
Î4: Pot funcționa bazele mele existente D20 de fixare cu punct zero cu această mandrină?
R: Bazele dispozitivului de fixare prevăzute cu știfturi standard D20 de tragere cu punct zero pot fi utilizate direct.
Perspectivă asupra deciziei de achiziție
Multe echipe de achiziții compară doar prețurile inițiale ale hardware-ului, trecând cu vederea costurile ascunse, inclusiv timpii de nefuncționare, deșeurile de piese de prelucrat, forța de muncă de întreținere și consumul de piese de schimb după ce fixările sunt conectate.
Competitivitatea de bază a mandrinei de prindere cu punct zero integrat JWGRIP nu provine din parametrii specificațiilor pe hârtie. Valoarea sa reală este îmbunătățirea fiabilității dispozitivului de fixare în condiții de tăiere grele și reducerea pierderilor cuprinzătoare cauzate de perioadele neplanificate de oprire și piese respinse.
Selecția ar trebui să fie evaluată în funcție de costul total de deținere pe ciclul de viață, mai degrabă decât de prețul unic de achiziție. Pentru liniile de producție grele de înaltă frecvență, costul suplimentar de achiziție poate fi compensat rapid prin reducerea defecțiunilor. Pentru aplicații cu frecvență joasă, raportul intrare-ieșire necesită o cântărire atentă înainte de a comanda.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri