- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






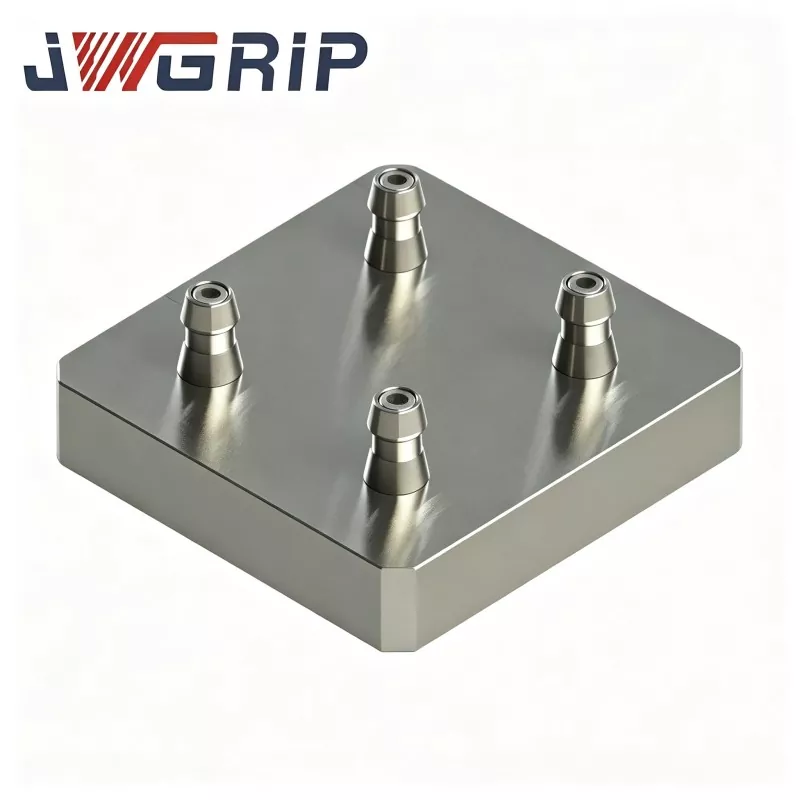
Palet cu patru centre cu punct zero pentru fixare CNC
JWGRIP este producătorul și furnizorul de paleți profesionali cu patru centre cu punct zero pentru dispozitive CNC în China. Four Center Zero Point Pallet aparține seriei Zero Point Pallet, este dezvoltat pentru scenariile de producție în mod mixt de mare amestec și volum redus, predominante în industria modernă de prelucrare. Bine ați venit să vă întrebați!
Acest palet cu patru centre cu punct zero pentru fixare CNC poate rezolva eficient problemele producției flexibile. Cele patru unități complete de poziționare cu punct zero sunt integrate într-o bază generală compactă, iar cele patru stații de lucru sunt complet independente. Utilizatorii pot prinde simultan patru piese de prelucrat identice sau pot instala patru dispozitive de fixare diferite pentru procesarea pe linii mixte. Nu este nevoie de asamblare la fața locului cu tăvi multiple. Pozițiile și înălțimile tuturor stațiilor de lucru au fost calibrate înainte de a părăsi fabrica pentru a asigura consistența.
Compoziția hardware de bază
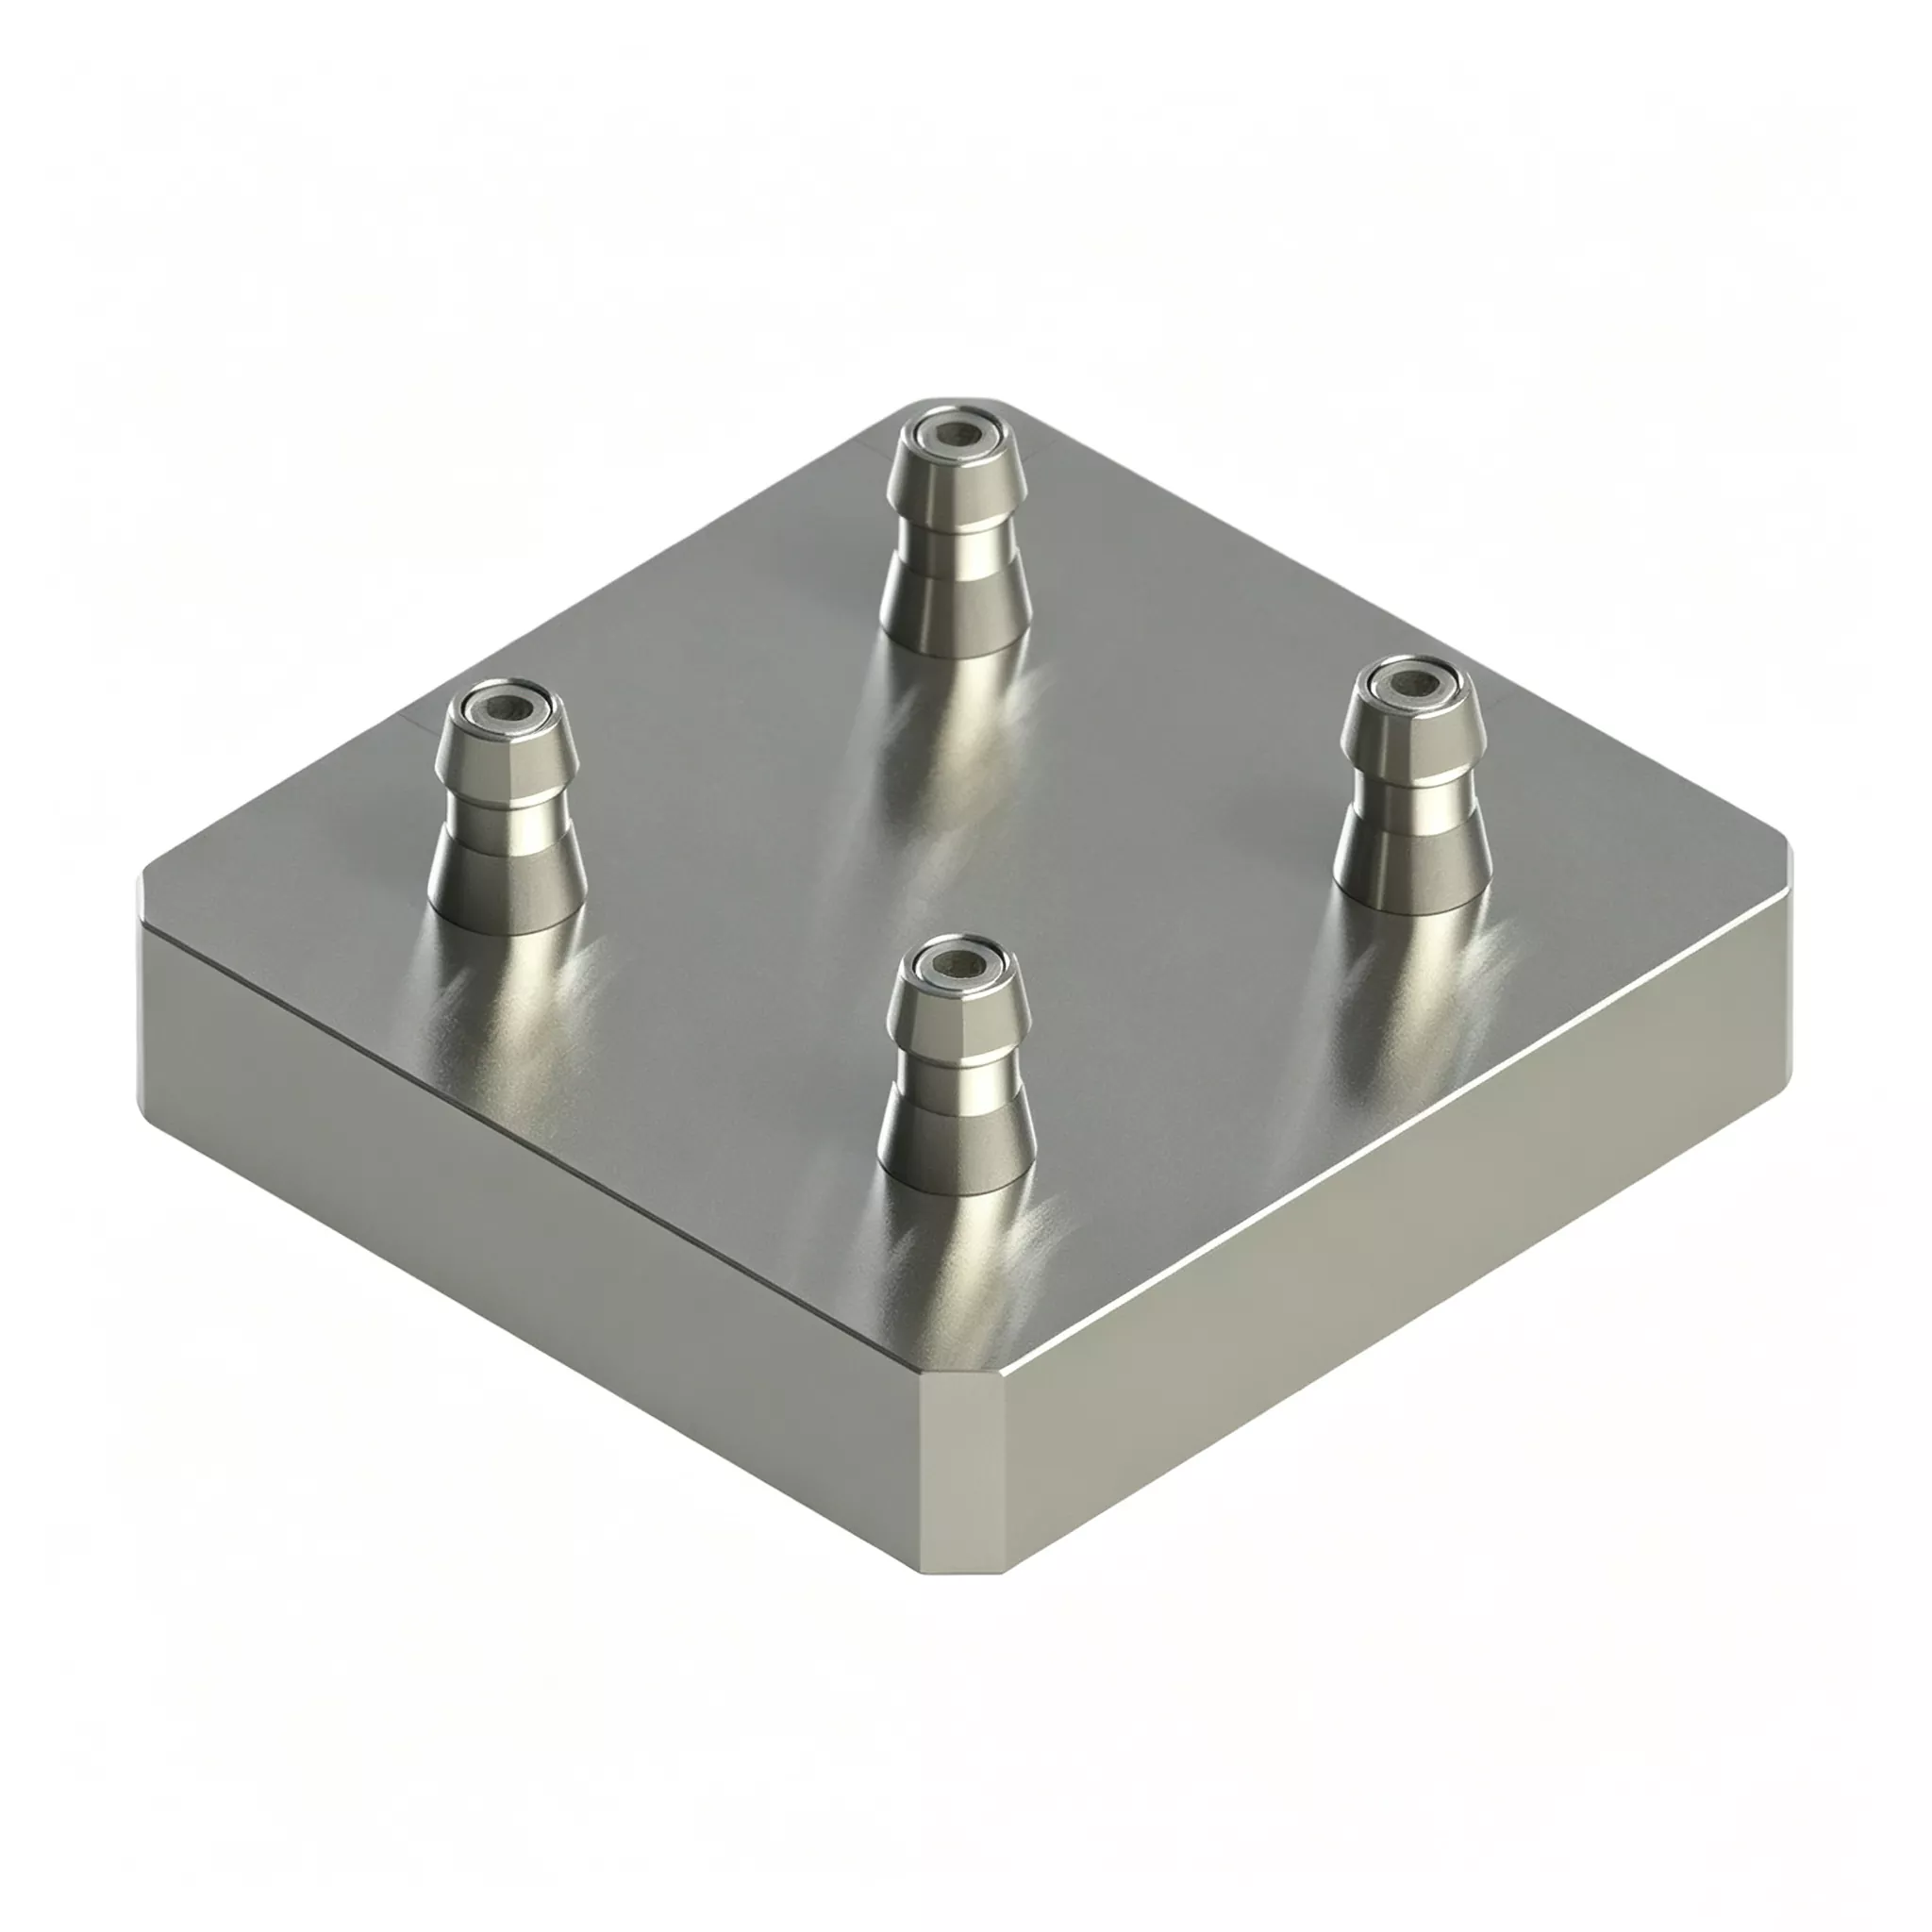
JWGRIP Four-Center Zero-Point Palet 120×120 include următoarele ansambluri:
· Bază de paleți monolitică din oțel aliat forjat și călit
· Patru ansambluri independente de blocare a bucșei cu punct zero în aspectul matricei
· Modul de distribuție pneumatică sincron încorporat
· Caneluri individuale de deviere a așchiilor pentru fiecare stație de localizare
· Port de serviciu cu aer comprimat
· Plăci de acoperire de protecție pentru a acoperi stațiile inactive
Diferența sa cheie față de dispozitivele obișnuite cu mai multe stații: patru stații funcționează complet independent unul de celălalt.
Două moduri practice de producție
Modul 1: Producție în masă cu patru stații pentru piese de prelucrat identice
1. Montați patru baze de fixare echipate cu știfturi de tragere pe toate cele patru stații.
2. Alimentează 0,5-0,7 MPa cu aer comprimat; modulul pneumatic sincron blochează toate cele patru ansambluri de bucșe în același timp.
3. Semnalul de confirmare a blocării este transmis înapoi la sistemul CNC, iar mașina execută cicluri de tăiere.
4. La terminarea prelucrării, eliberați presiunea aerului pentru deblocare. Patru piese finite sunt îndepărtate într-un ciclu pentru a crește debitul orar.
Modul 2: Prelucrare flexibilă cu linii mixte pentru diferite piese
1. Încărcați dispozitivele de fixare corespunzătoare a patru piese de prelucrat distincte pe stații separate.
2. Aplicați aer comprimat pentru a bloca toate stațiile. CNC rulează secvenţial programe de prelucrare dedicate pentru fiecare staţie.
3. Când se termină producția cu o singură comandă, înlocuiți dispozitivul doar pe stația țintă relevantă. Stațiile rămase rămân blocate fără demontare completă.
4. Reduce foarte mult timpul de nefuncționare în timpul schimbărilor frecvente de produs.
Proiectare inginerească
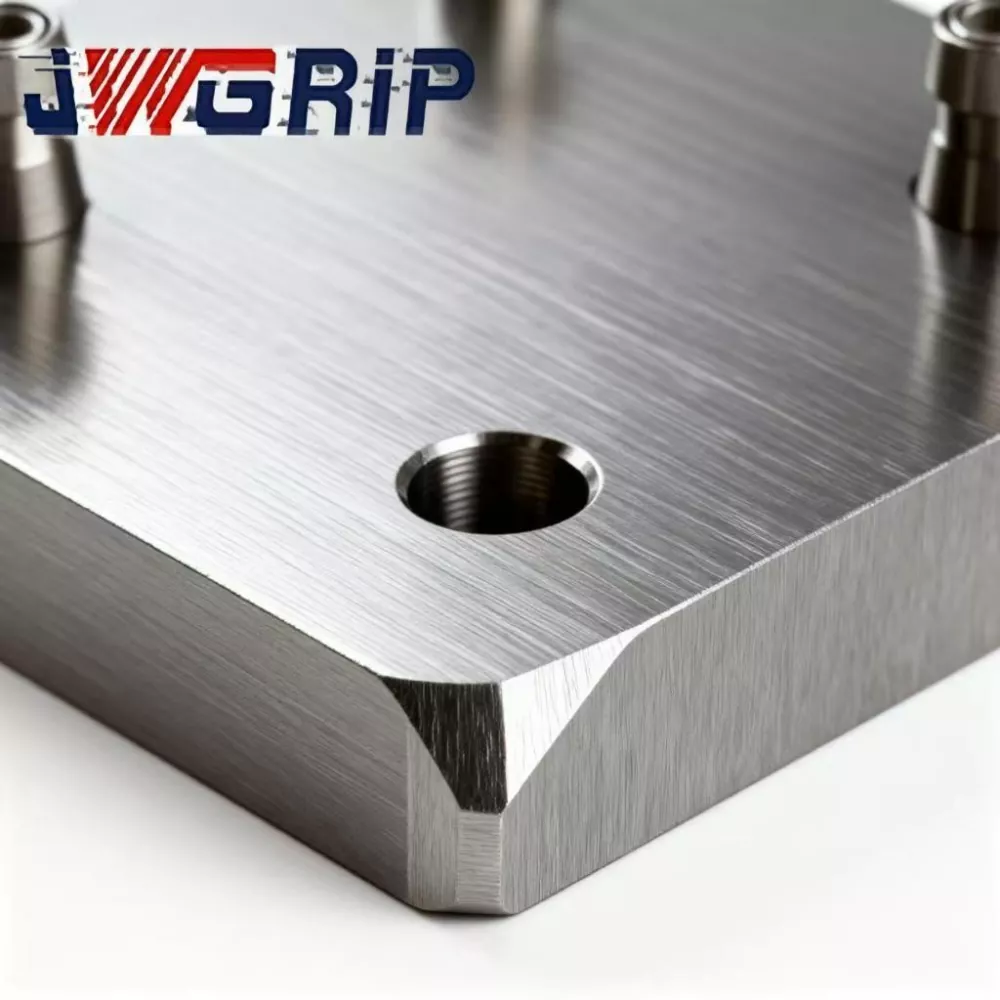
· Baza din oțel aliat este supusă îmbătrânirii în două runde pentru ameliorarea tensiunilor: prima îmbătrânire după prelucrare brută, îmbătrânire secundară după semifinisare. Tensiunile repetate de prindere, variațiile de temperatură ambiantă și vibrațiile continue de tăiere sunt frecvente în atelierele cu mod mixt. Eliberarea inadecvată a tensiunii cauzează micro-deformații invizibile și distruge precizia pozițională a mai multor stații. JWGRIP dual-aging maximizează eliberarea stresului intern pentru o geometrie stabilă pe termen lung.
· Bucșele de poziționare adoptă oțel pentru rulmenți rezistent la uzură. Alezajele interioare primesc călire plus super-finisare de şlefuire pentru a garanta o performanţă fiabilă de localizare independentă pentru fiecare staţie.
· Toleranța de poziție și diferența de înălțime de la stație la stație sunt strict controlate pentru a satisface cerințele de stabilitate a producției pe linii mixte.
Avantajele de bază
1. Reduceți la minimum timpul de nefuncționare cauzat de schimbările frecvente ale comenzilor
Nu este nevoie să dezasamblați fiecare dispozitiv în timpul comutării produsului. Numai stațiile care necesită dispozitive de comandă nouă sunt schimbate; alte stații continuă să funcționeze. Timpul de inactivitate al mașinii scade brusc pentru mediile de comandă cu amestec mare și volum redus.
2. Eliminați erorile de asamblare induse de om de la mai mulți paleți
Stivuirea manuală și montarea paleților separati cu punct zero pot crea o abatere de poziție de 7-8 μm. JWGRIP finalizează calibrarea completă a mai multor stații interne: toleranță de poziție ≤±0,004 mm, diferență de înălțime de la stație la stație ≤0,0025 mm. Economisește ore de muncă la montaj și reglaj la fața locului.
3. Un singur hardware acoperă atât sarcini cu volum de masă, cât și sarcini cu amestec mare și volum redus
Rulați prelucrarea în patru piese identice pentru un debit maxim în timpul comenzilor de loturi mari. Comutați la modul cu linii mixte pentru comenzile fragmentate. Nu este nevoie să achiziționați dispozitive separate pentru două scenarii de producție, reducând investițiile în active fixe.
4. Maximizați reutilizarea elementelor de fixare existente cu compatibilitatea standard cu borne de tragere D20 cu punct zero
Bazele de fixare cu punct zero de dimensiuni mici existente în atelier pot fi reutilizate direct după montarea ulterioară a crampoanelor standard D20. Evitați refacerea completă a corpurilor de iluminat și păstrați investiția anterioară în corpuri de iluminat.
5. Design independent de canal de deviere a cipurilor pe stație
Așchiile de tăiere din fier și aluminiu curg prin caneluri dedicate pentru fiecare stație. Prinderea așchiilor în golurile bucșei de poziționare este mult redusă. În condiții frecvente ale liniilor mixte de schimb de dispozitive, frecvența de curățare scade și riscul de eșec de poziționare declanșat de cip este atenuat.
Cazuri reale
Cazul 1: Procesor medical-dispozitiv-accesoriu
Acest client primește comenzi tipice de mix mare-volum redus, schimbând între 3-5 variante de piese miniaturale în fiecare zi lucrătoare.
· Înainte de actualizare: au fost utilizați paleți cu punct zero cu o singură stație. Fiecare schimbare a necesitat îndepărtarea, curățarea, prinderea din nou și indicarea cadranului, consumând 40-60 de minute. S-au irosit cantități mari de ore de mașină în lucrările de configurare.
· După implementarea mai multor paleți JWGRIP cu patru centre cu punct zero și adoptarea modului de prelucrare cu linii mixte: demontarea completă a dispozitivului nu mai este necesară. Numai dispozitivele de fixare a stației țintă sunt înlocuite. Timpul mediu de schimbare scade la 8-15 minute.
· Statisticile de producție pentru jumătate de an arată că utilizarea mașinilor-unelte a crescut cu 24%. Fabrica poate accepta comenzi mai fragmentate ale clienților fără a cumpăra mașini CNC suplimentare.
Cazul 2: Subcontractant pentru componente 3C în Delta râului Pearl
Acest atelier se ocupă atât de comenzi în masă de mare volum, cât și de lucrări de mostre cu loturi mici pe aceleași mașini CNC.
· În perioadele de comandă în masă: patru stații procesează piese identice pentru un randament ridicat.
· Când sosesc sarcini de mostre cu loturi mici: ocupați una sau două stații pentru producția de mostre, în timp ce alte stații continuă să funcționeze producția de masă.
· Procesarea mostrelor nu mai întrerupe ritmul producției în masă, iar timpul de livrare a mostrelor este scurtat semnificativ.
Flux de lucru complet de producție
① Forjare și călire din oțel aliat
② Prelucrare brută
③ Prima îmbătrânire pentru ameliorarea stresului
④ Semifinisare
⑤ Îmbătrânire secundară pentru ameliorarea stresului
⑥ Polizor cu 5 axe: șlefuiți toate găurile de montare a bucșei sub o configurație de prindere unică
⑦ Bucșă prin presare
⑧ Ansamblul de etanșare a circuitului de aer
⑨ Test de menținere a presiunii de etanșeitate la aer
⑩ Inspecție dimensională CMM cu stație completă
⑪ Tratament de protecție împotriva ruginii
⑫ Ambalaj rezistent la șocuri gata de export
Lista de verificare a inspecției
1. Test independent de repetare a preciziei de poziționare pentru fiecare stație
2. Măsurarea CMM pentru toleranța pozițională în patru stații, diferența de înălțime și paralelism
3. test de etanșeitate a reținerii aerului de 5 minute; cădere de presiune maximă admisă ≤0,02 MPa
4. Test funcțional de blocare-deblocare sincronă ciclică la patru stații
Ghid de selecție
· Analizați-vă structura comenzii: pentru producția de masă dominantă cu o singură variantă, executați prelucrarea de piese identice în patru stații. În cazul în care comenzile cu mix mare și volum redus reprezintă o pondere mare, evaluați cu atenție riscul de interferență fizică dintre dispozitive de fixare la patru stații pentru a evita coliziunea.
· Confirmați specificațiile pentru știfturile dvs. de tragere cu punct zero la fața locului. Versiunea standard se potrivește cu știfturile de tragere D20. Ansamblurile de bucșe personalizate pot fi dezvoltate pentru dimensiuni alternative de știfturi de tragere.
· Pentru integrarea liniei de producție automatizate: garantați o presiune stabilă a sursei de aer în atelier în intervalul 0,5-0,7 MPa și rezervați puncte de semnal IO pentru sistemul de control PLC.
· Calculați înălțimea totală de stivuire a piesei de prelucrat plus dispozitivul de fixare. Simulați traseul mișcării sculei pentru a preveni coliziunea sculă-palet în timpul tăierii. Trimiteți desenele piesei de prelucrat echipei tehnice JWGRIP pentru evaluarea interferențelor dacă aveți incertitudini.
Operație practică
1. Montați paletul pe masa de lucru a mașinii-unelte, strângând șuruburile strict conform cerințelor privind valoarea cuplului din manualul de utilizare JWGRIP. Fixarea cu cuplu excesiv este interzisă, deoarece deformarea corpului de bază va distruge precizia relativă a mai multor stații.
2. Instalați filtrul ulei-apă la capătul frontal de admisie a aerului comprimat. Umiditatea și impuritățile care intră în bucșe vor declanșa ruginirea, abraziunea și degradarea preciziei.
3. Pulverizați aerosol lubrifiant uscat în interiorul bucșelor cu punct zero după fiecare 100 de ore de lucru cumulate. Uleiul lichid de motor este strict interzis, deoarece uleiul atrage așchii metalici și duce la defecțiuni de blocare a bucșei.
4. Curățăți orificiile de localizare și canelurile de deviere a așchiilor din fiecare stație cu aer comprimat după schimbarea dispozitivului sau la fiecare schimbare de tură. Nu lăsați niciodată așchii metalici pe suprafețele de localizare a datelor.
5. Așezați plăci de acoperire de protecție pe stațiile inactiv pentru a bloca așchiile de fier și lichidul de tăiere de la invadarea ansamblurilor bucșe.
6. Evitați impactul obiectelor grele asupra fețelor de referință ale paleților. Deformarea bazei cauzată de coliziuni nu poate fi reparată de obicei la fața locului și distruge definitiv performanța pozițională a mai multor stații.
Asistență post-vânzare
1. Garanție: garanția de 12 luni pentru unitatea completă acoperă defectele de fabricație, cu excepția funcționării greșite de către om. Revendicările calificate beneficiază de servicii gratuite de reparații sau de înlocuire a pieselor de schimb.
2. Resurse tehnice: sunt furnizate documente de operare online și tutoriale video. Asistența tehnică plătită de la distanță este disponibilă pentru proiectele de comenzi în vrac.
3. Serviciul de modificare personalizat: sunt acceptate reglarea dimensiunilor exterioare, înlocuirea specificațiilor de tragere, rearanjarea stației.
4. Evaluarea eșantionului: eșantionul de evaluare poate fi aranjat; cumpărătorul își asumă costul de transport al eșantionului.
FAQ
Î1: Prelucrarea cu linii mixte a pieselor de prelucrat cu piese diferite pe patru stații va interfera cu acuratețea reciprocă?
R: Patru unități de bucșă sunt complet independente din punct de vedere fizic; acțiunile de blocare nu interferează între ele. Precizia localizării rămâne stabilă atâta timp cât dispozitivele evită coliziunea fizică. Curățarea regulată cu aer comprimat pentru fiecare stație este totuși recomandată pentru a preveni stropirea așchiilor pe suprafețele de referință ale altor stații.
Î2: Este necesar un palet cu punct zero în patru centre pentru dispozitivul CNC dacă schimbările de loturi mici au loc rar?
R: Avantajul său de schimbare a eficienței iese în evidență doar la schimbarea frecventă a variantelor în fiecare săptămână. Dacă producția este în mare parte orientată spre masă cu o singură variantă, paleții cu punct zero cu o singură stație sau cu două stații oferă o performanță mai bună a costurilor.
Î3: Pot fi reutilizate bazele mele existente de fixare pe acest palet?
R: Bazele dispozitivului de fixare prevăzute cu știfturi standard D20 cu punct zero pot funcționa direct. Ansamblurile de bucșe personalizate sunt necesare pentru alte specificații ale șuruburilor de tragere.
Î4: Poate fi instalat JWGRIP Four-Center Zero-Point Palet 120×120 pe mașini CNC cu 5 axe?
R: Este compatibil cu echipamente cu 5 axe. Calculați înălțimea totală a piesei de prelucrat plus dispozitivul de fixare pentru a evalua riscul de coliziune cu înclinarea axului. Desenele piesei de prelucrat pot fi trimise pentru evaluarea tehnică JWGRIP în faza de selecție.
Notă de referință pentru achiziții
Multe fabrici iau în considerare achiziționarea de cantități mari de corpuri de iluminat personalizate cu scop special pentru modernizarea liniei flexibile. Acest lucru aduce cheltuieli de capital mari plus riscul ca fixările să devină inactiv odată ce comenzile se modifică.
Valoarea de bază a paletului cu punct zero în patru centre JWGRIP pentru fixare CNC constă în susținerea atât a producției în masă, cât și a producției mixte mixte într-o singură unitate hardware. Maximizează reutilizarea bazelor de fixare existente ale clienților, controlează costurile de producție-retrofit și ameliorează punctele dureroase legate de schimbarea peste eficiență cauzate de comenzile fragmentate. Este potrivit pentru proiectele flexibile de upgrade pentru producătorii de dimensiuni medii și mici de procesare a componentelor.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri