- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






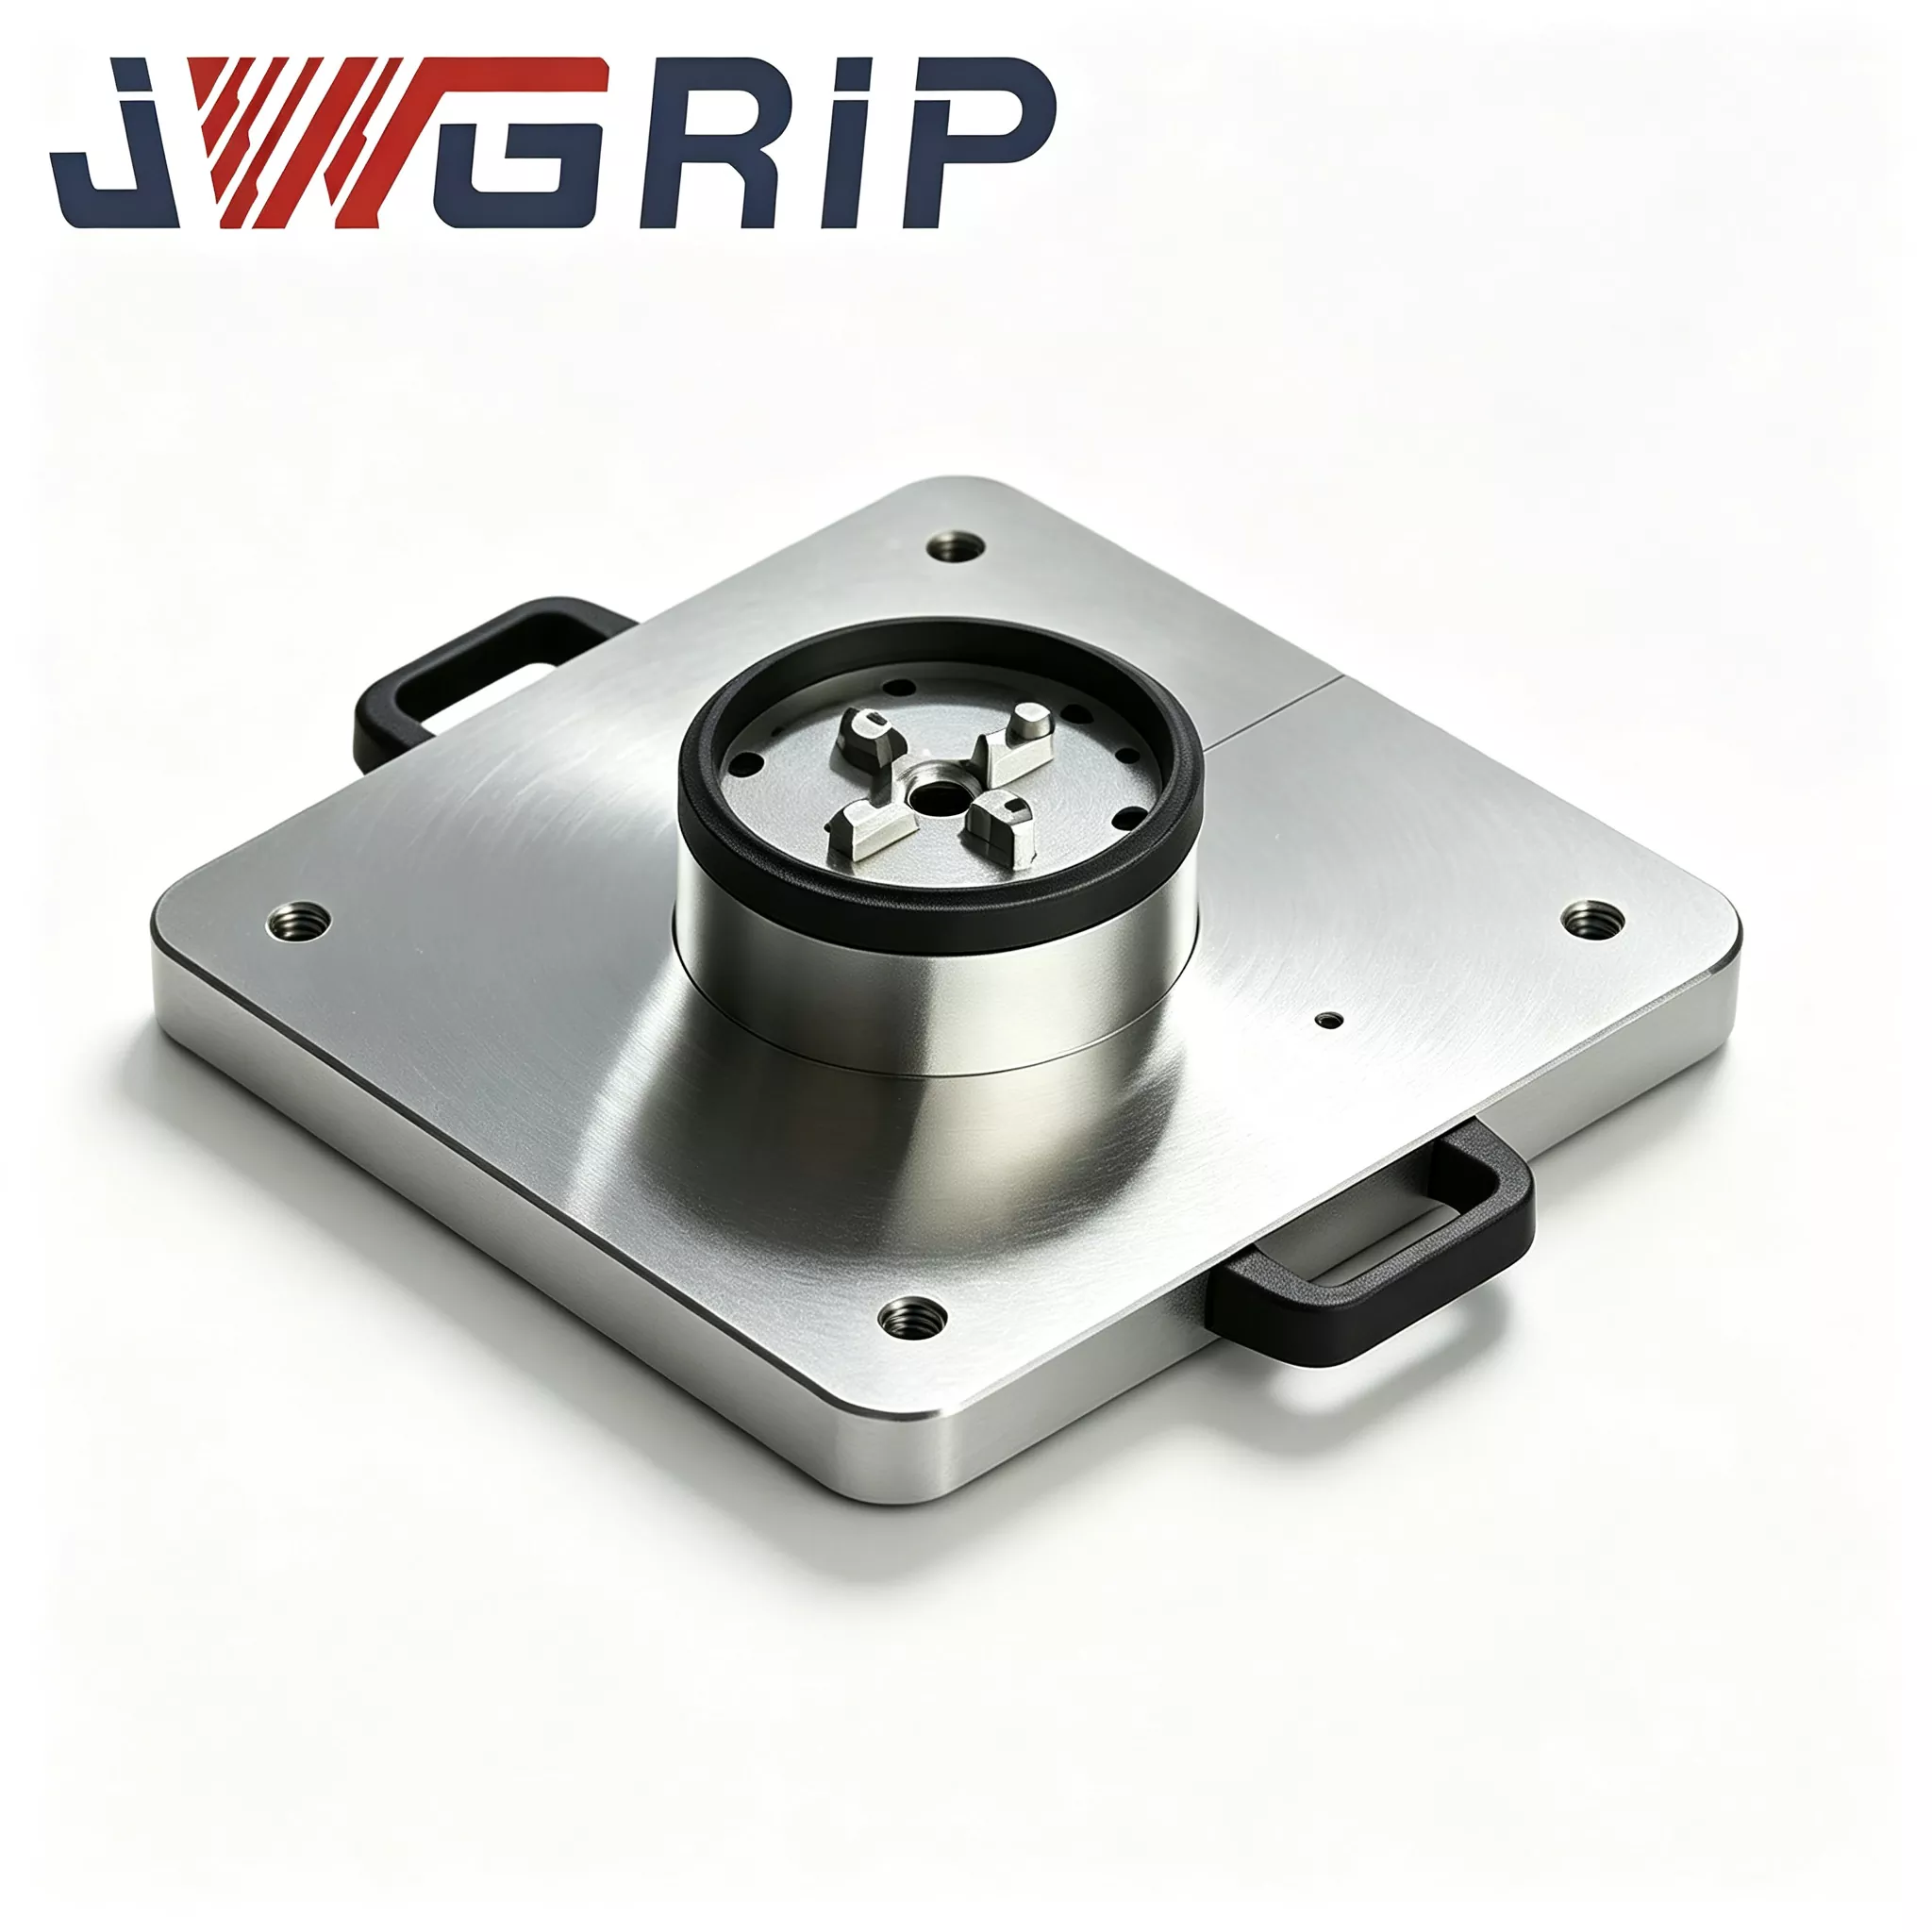
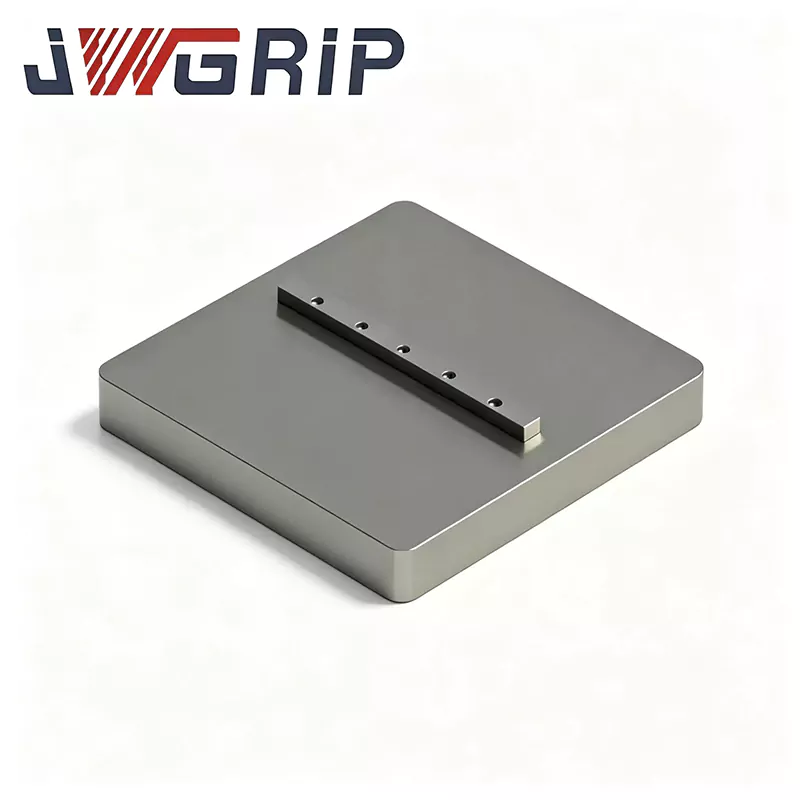
Palet cu punct zero automat cu mandrină electrică
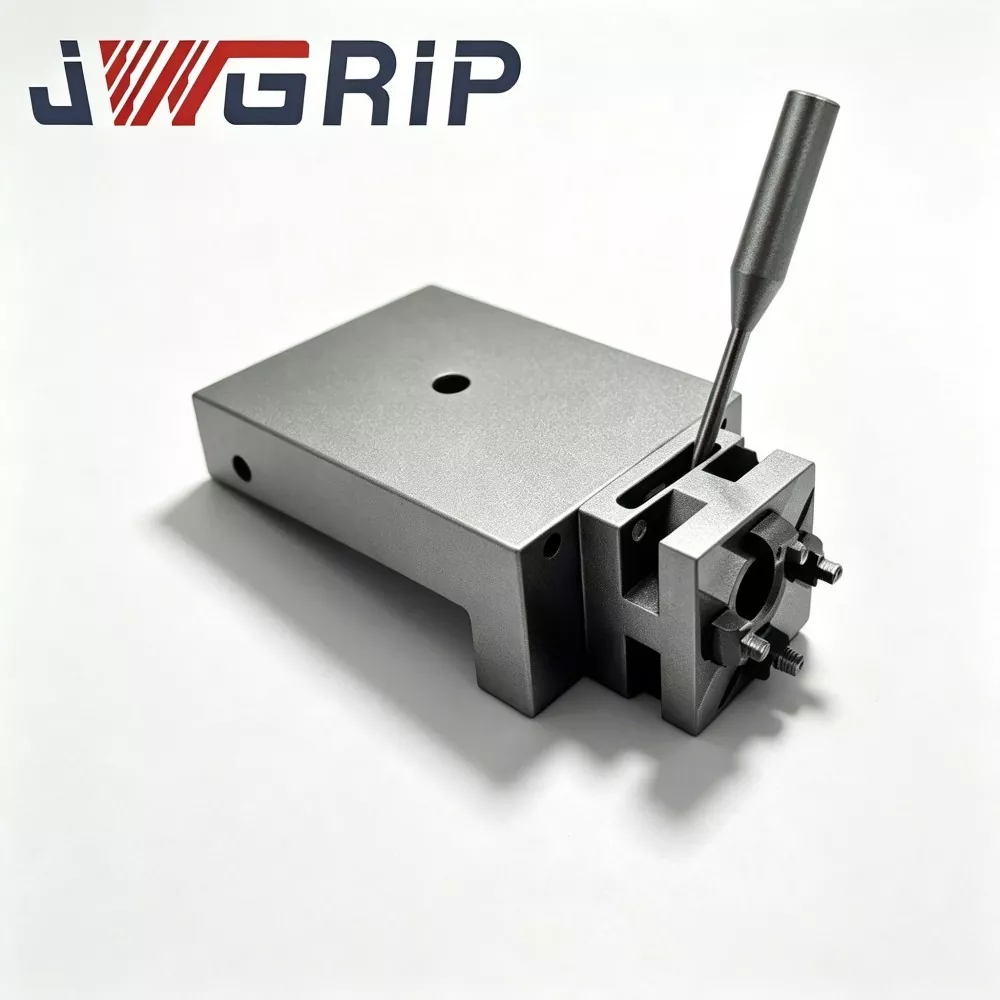
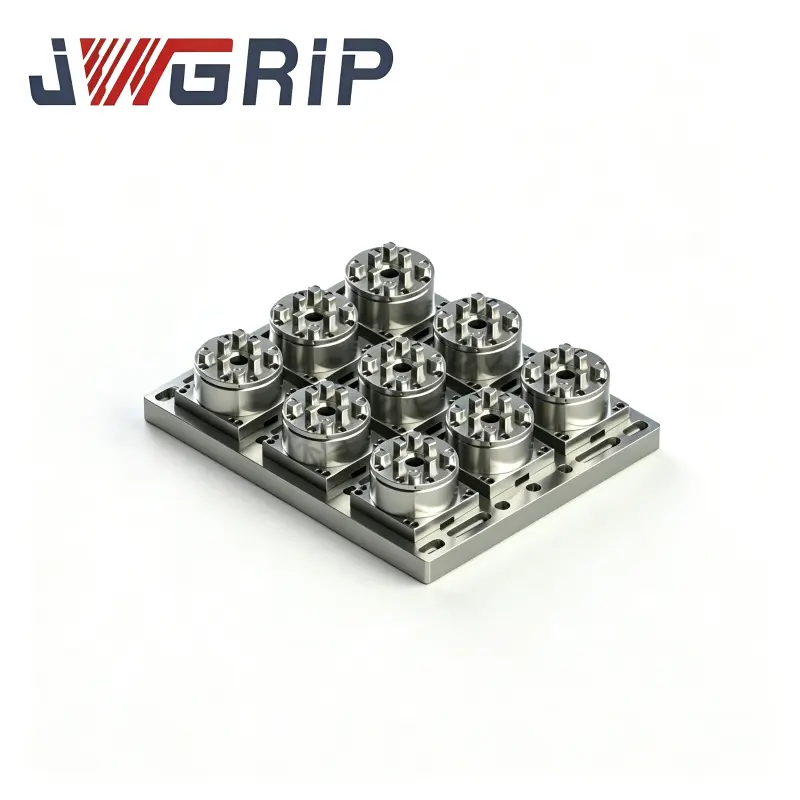
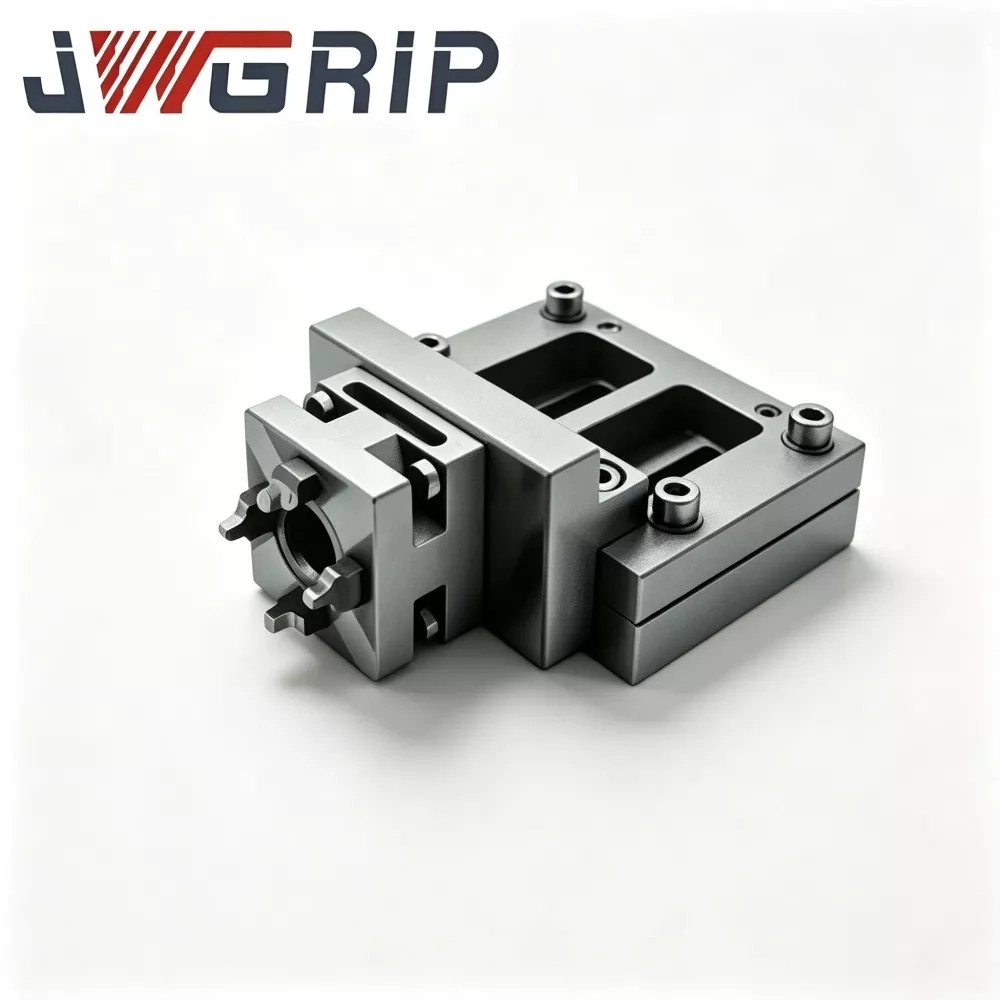
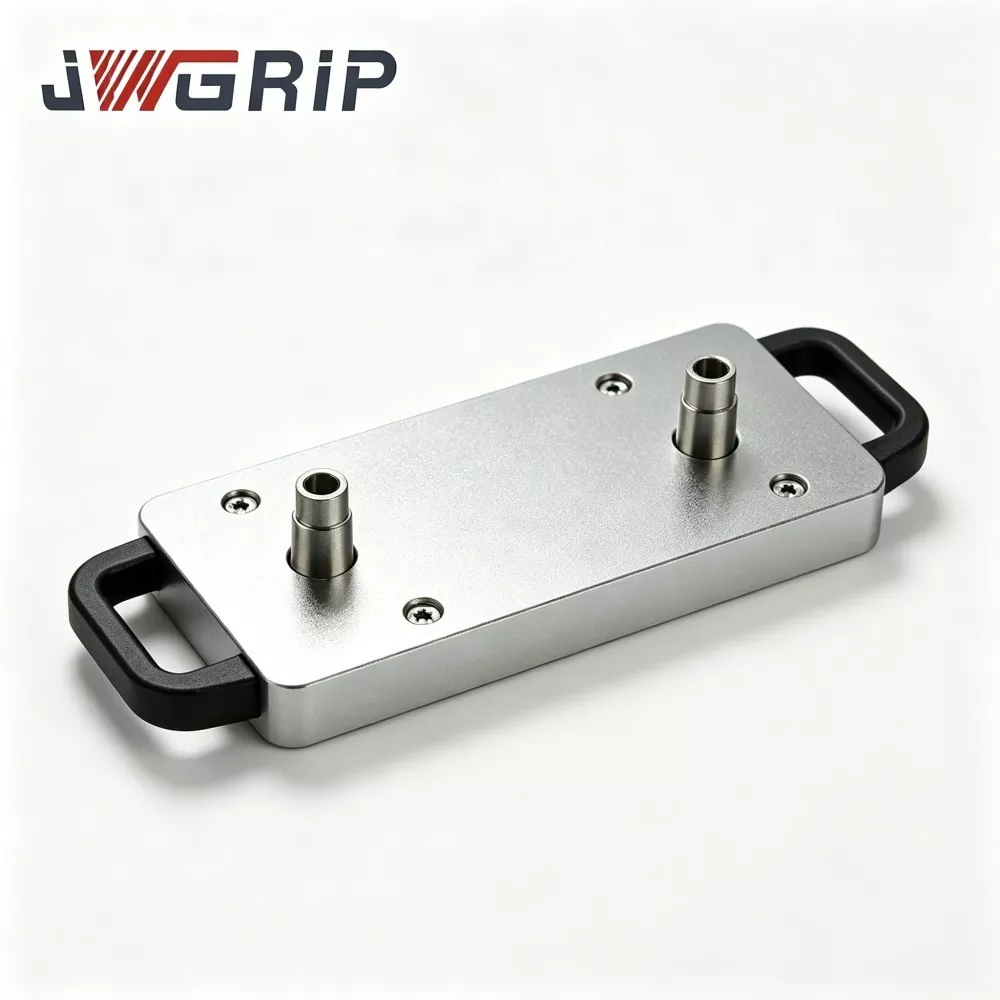
JWGRIP este producătorul și furnizorul de paleți profesionali automatizat cu punct zero cu mandrină în China. Este un dispozitiv integrat de poziționare cu punct zero special conceput pentru liniile de producție CNC flexibile fără echipaj. Acesta integrează componenta de referință de poziționare în punctul zero și unitatea de blocare pneumatică a mandrinei într-un singur dispozitiv, eliminând nevoia de a achiziționa plăci adaptoare suplimentare cu mai multe straturi sau atașamente separate pentru mandrina. Poate fi instalat și fixat direct pe masa de lucru a mașinii-unelte și conectat la roboți industriali de prindere.
Paletul automatizat cu punct zero cu mandrină poate realiza poziționarea automată, prindere automată și eliberare automată după ce piesa de prelucrat este prinsă. A fost utilizat pe scară largă în prelucrarea pieselor turnate sub presiune din aliaj de aluminiu pentru automobile, producția pe scară largă de componente structurale metalice pentru electronice de consum 3C și unități automate de procesare a electrozilor de grafit în atelierele de matriță.
Compoziția produsului și fluxul de lucru
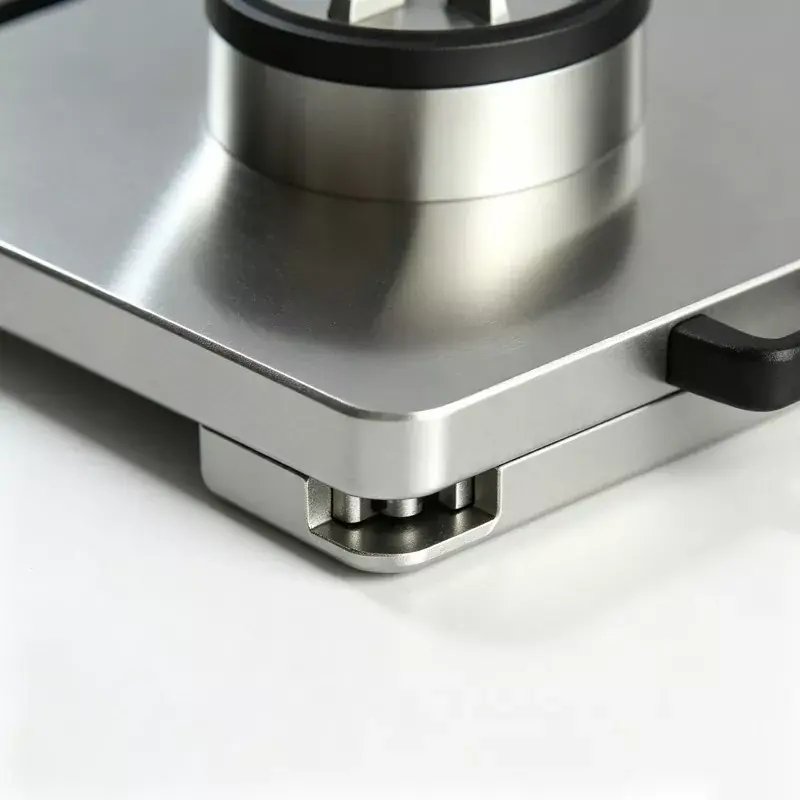
Paletul automatizat Zero Point cu Power Chuck face parte din seria Zero Point Palet. Este compus în principal din patru componente de bază: corpul bazei paletului, ansamblul manșonului de poziționare cu punct zero de înaltă precizie, modulul de antrenare pneumatică și dispozitivul de fixare a mandrinei de putere sincronă.
Fluxul complet de lucru este următorul: Robotul industrial ridică baza de fixare a piesei de prelucrat încărcate și o plasează pe planul de referință al paletului. Manșonul de poziționare cu punctul zero completează poziționarea inițială. Când senzorul încorporat detectează poziția cu precizie, acesta trimite un semnal către sistemul de control PLC.
PLC-ul pornește circuitul pneumatic, iar unitatea pneumatică încorporată conduce dispozitivul de fixare a mandrinei de alimentare pentru a se deplasa sincron spre interior, realizând o strângere radială uniformă a bazei dispozitivului de fixare.
După încheierea strângerii, un semnal electric de confirmare este trimis mașinii-unelte CNC și începe ciclul de prelucrare a tăierii.
Când programul de prelucrare se termină, mașina unealtă trimite un semnal de finalizare, iar circuitul pneumatic eliberează presiunea. Dispozitivul de fixare a mandrina se deschide sincron, iar robotul scoate piesa de prelucrat finalizată împreună cu dispozitivul de fixare, pregătindu-se pentru următorul ciclu de încărcare.
Întregul proces nu necesită strângerea manuală a șuruburilor sau indicarea și alinierea manuală.


Avantajele procesului
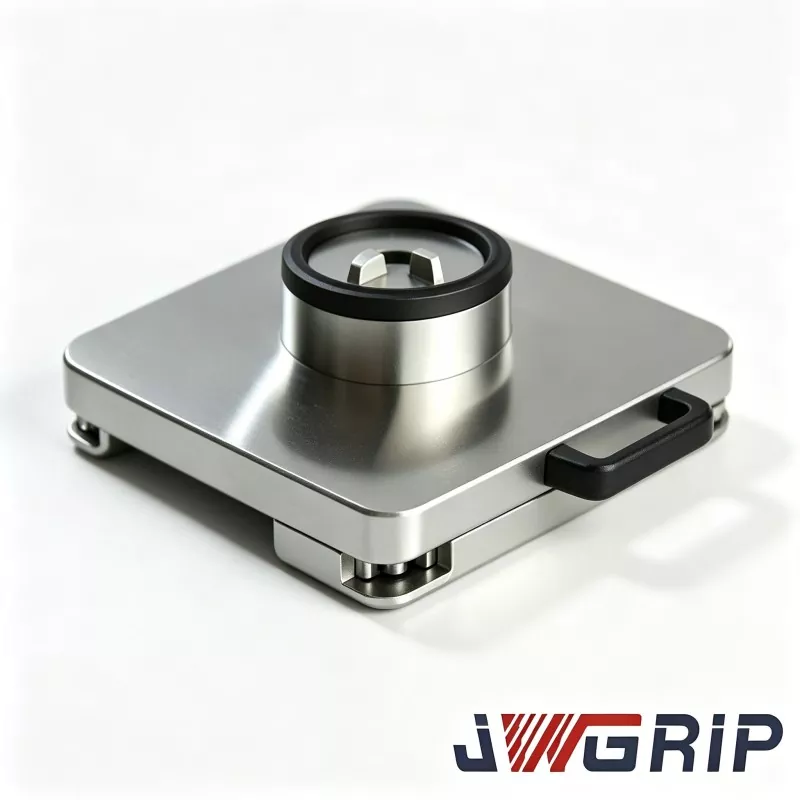
Semifabricatul plăcii de bază este fabricat din oțel aliat forjat și suferă două procese complete de tratament termic de eliberare a tensiunilor pentru a elimina stresul rezidual intern generat în timpul procesului de prelucrare CNC.
Mulți concurenți low-cost vor omite acest pas crucial. Dacă solicitarea reziduală internă în materialul de bază este semnificativă, operațiunile repetate de strângere în atelier și schimbările de temperatură datorate ciclurilor zi-noapte pot provoca deformații microscopice care sunt invizibile cu ochiul liber pe planul de referință.
Acest lucru va duce la abateri continue de dimensiune a pieselor prelucrate și va duce la o cantitate mare de pierderi de deșeuri.
Fiecare bucată de materie primă din fabrica noastră completează cu strictețe procesul complet de recoacere. Acest standard este derivat din peste zece ani de experiență practică în inginerie și servește numeroase proiecte de dispozitive automate CNC. Bucșa de poziționare este realizată din oțel pentru rulmenți cu rezistență ridicată la uzură, suferă un tratament de călire și revenire și este combinată cu șlefuirea fină a găurii interne și prelucrarea ultrafină pentru a minimiza decalajul dintre suprafețele de poziționare și pentru a asigura o performanță stabilă de poziționare chiar și după nenumărate cicluri de înlocuire.
Avantajele de bază
1. Design structural integrat dintr-o bucată
Designul integrat dintr-o singură piesă economisește spațiu de montare pe masa de lucru a mașinii-unelte și elimină erorile de asamblare acumulate cauzate de plăcile adaptoare cu mai multe straturi. Soluțiile tradiționale de tip split necesită stivuirea paleților cu punct zero, plăci de bază adaptoare și mandrine independente, unde stivuirea a 2-3 plăci poate genera o abatere de poziționare acumulată suplimentară de 3-5μm. Designul nostru integrat monolitic evită aceste surse de eroare, reduce numărul de accesorii achiziționate și reduce costurile de gestionare a pieselor de schimb pentru clienții finali.
2. Repetați precizia de poziționare
Paletul oferă o precizie stabilă de repetare a poziționării de ±2μm. Alezurile interioare ale bucșelor de poziționare sunt prelucrate prin suprafinisare de șlefuire. Fiecare palet este supus unei inspecții de precizie de 100% înainte de livrare, iar fiecare unitate este expediată cu un raport de inspecție original pe hârtie, care poate fi furnizat pentru verificare la cererea cumpărătorilor de peste mări.
3. Integrarea automată nativă
Porturile pneumatice standardizate și interfețele de ieșire a semnalului electric NPN sunt rezervate, făcând paletul compatibil cu mai multe mărci de roboți industriali de pe piață. Sprijină cu adevărat producția nesupravegheată în ture de noapte. Conform datelor reale de modernizare de la un utilizator final de piese auto autohtone, timpul ciclului de schimbare a dispozitivului a scăzut de la manualul original cu 12-15 minute până la 45 de secunde după instalarea paleților noștri, fără ca niciun operator să rămână la fața locului în timpul turelor de noapte.
4. Forță de strângere mare de ieșire
Unitatea de mandrină pneumatică de putere încorporată furnizează o forță maximă de strângere de până la 45 kN, capabilă să reziste la impactul de tăiere generat de prelucrarea cu avans greu a pieselor de prelucrat din oțel și aluminiu turnat, reducând eficient riscul deplasării și slăbirii dispozitivului de fixare în timpul operațiunilor de tăiere.
5. Întreținere convenabilă și cost controlabil al pieselor de schimb
Ansamblurile fălcilor de mandrină pot fi demontate și înlocuite individual fără a scoate întregul palet de pe masa de lucru a mașinii-unelte. Atunci când fălcile suferă abraziune sau deteriorare, clienții trebuie doar să achiziționeze piesele de schimb corespunzătoare, mai degrabă decât să înlocuiască întregul set de paleți, reducând efectiv investiția de întreținere a echipamentelor pe termen lung.

Cazuri ale clienților reale
Paletul automatizat Zero Point cu Power Chuck este aplicat în principal în trei categorii de linii de producție: linii de producție CNC fără echipaj pentru componente auto, linii de producție în masă pentru piese structurale metalice 3C și celule automate de prelucrare cu electrozi de grafit flexibile în interiorul fabricilor de matrițe.
Cazul 1:Un producător autohton de piese auto la scară largă a modernizat două linii de producție automate CNC flexibile cu un total de 16 seturi de paleți automati cu punct zero cu mandrină pentru prelucrarea turnării sub presiune a aluminiului. Înainte de modernizare, operatorii aveau nevoie de indicarea manuală și alinierea pentru fiecare schimbare a dispozitivului, consumând aproximativ 13 minute pe lot. După implementarea paleților noștri automatizați cu punct zero, robotul finalizează toate lucrările de încărcare-descărcare, poziționare și prindere. Ciclul de schimbare unică se scurtează la 42-50 de secunde. Se realizează tura de noapte nesupravegheată. Conform statisticilor de producție continuă pe trei luni, capacitatea de producție lunară la nivel de atelier crește cu 22%. Consistența dimensională între loturile de piese de prelucrat se îmbunătățește în mod evident, iar rata de rebuturi scade semnificativ.
Cazul 2:O întreprindere de fabricare a matrițelor la scară largă situată în Pearl River Delta instalează mai multe seturi de acest palet automatizat în interiorul celulelor de prelucrare automată cu electrozi de grafit. Toate bazele electrozilor adoptă dimensiuni standard unificate. Operatorii nu mai repetă indicarea manuală pentru fiecare sarcină de prelucrare a electrozilor. Consistența dimensională a electrozilor finiți se îmbunătățește foarte mult, iar intensitatea muncii repetitive pentru personalul din atelierul de matriță scade. Poziții sugerate ale imaginii: fotografii la fața locului făcute în cadrul propriului nostru atelier de procesare, imagini reale ale stației de lucru automatizate de la site-ul clientului, fotografii cu detalii explodate ale corpului paletului, fotografii capturate în timpul inspecției QC cu precizie la priza din fabrică.
Procesul de fabricație
Toți paleții automatizați trec printr-o producție completă, inclusiv forjare, prelucrare CNC, tratament termic, șlefuire și asamblare în cadrul atelierului nostru intern de fixare CNC. Nu se adoptă nicio externalizare OEM completă.
Flux de lucru complet de producție:
forjare semifabricată din oțel aliat → prelucrare brută → prima îmbătrânire de detensionare → semifinisare → îmbătrânire secundară de detensionare → șlefuire super-precizie → montaj prin presare bucșe → asamblare generală → inspecție de precizie și performanță cu mai multe articole → test de presiune de etanșeitate la aer → protecție anti-rugină → ambalare de export.
Controlul calității și certificările
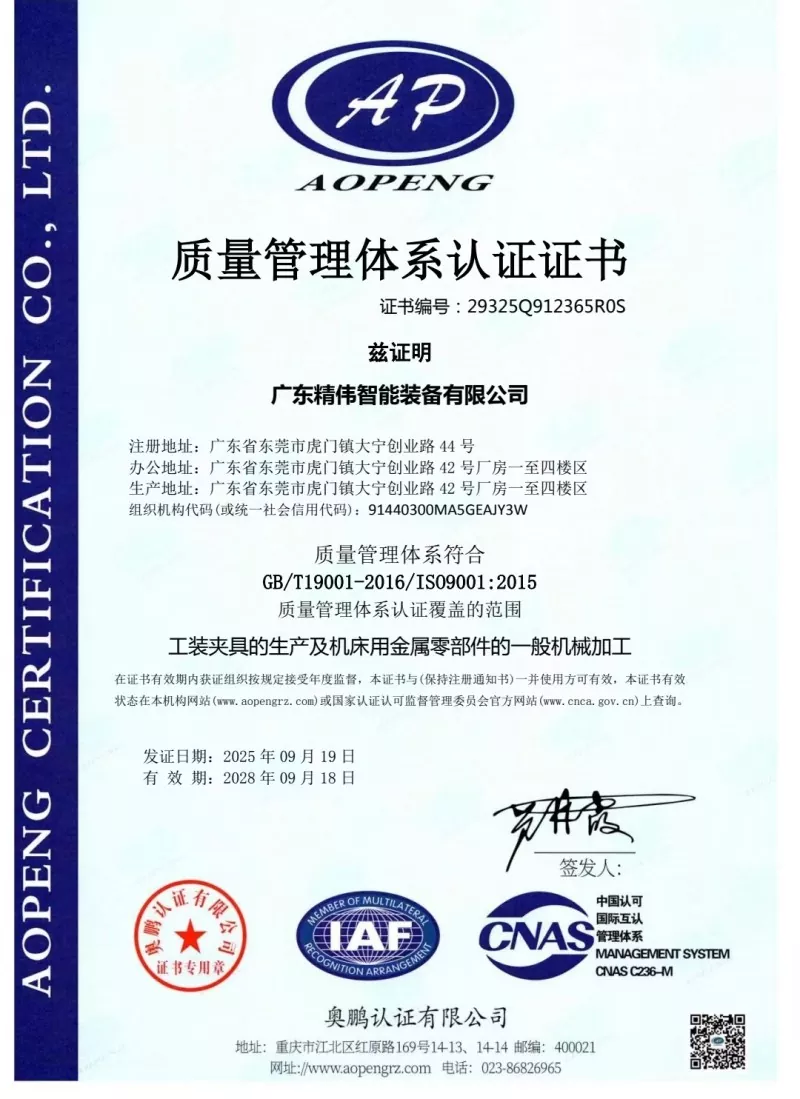
Elemente obligatorii de inspecție înainte de livrare pentru fiecare unitate: test de repetare a preciziei de poziționare, măsurare efectivă a forței de strângere a mandrinei, test de menținere a presiunii de etanșeitate la aer (cădere de presiune maximă admisă ≤0,02MPa în termen de 5 minute de menținere), test de integritate logică a semnalului electric. Fiecare unitate este livrată cu o fișă de date unică de inspecție din fabrică. Fabrica noastră deține certificarea sistemului de management al calității ISO9001. Certificatele de material sunt disponibile pentru componentele metalice cheie. Inspecția de laborator terță parte desemnată de clienți este acceptabilă.
Ghid de selecție
În primul rând, confirmați dimensiunea exterioară reală a suportului de fixare la locul clientului pentru a se potrivi cu specificațiile intervalului de prindere a paleților.
În al doilea rând, verificați starea sursei de aer din atelier. Presiunea aerului comprimat trebuie să rămână stabil între 0,5-0,7 MPa. Dacă presiunea sursei de aer fluctuează puternic, se recomandă insistent ansamblul triplu al filtrului de reglare a presiunii.
În al treilea rând, pentru achiziția de proiecte de automatizare, clarificați protocolul de comunicare IO între robot și sistemul de control PLC. Oferim gratuit documentația completă a interfeței electrice.
În al patrulea rând, asigurați greutatea maximă a piesei de prelucrat dacă sunt prelucrate piese grele. Personalul nostru tehnic va efectua evaluarea și va judeca dacă este necesar un palet ranforsat în versiunea personalizată.
Note de instalare, punere în funcțiune și operare
Când montați paletul pe masa de lucru a mașinii-unelte, strângeți șuruburile respectând strict valorile cuplului specificate în manual. Strângerea excesivă violentă este interzisă pentru a evita deformarea corpului paletului. Filtrul ulei-apă trebuie instalat la capătul frontal al admisiei de aer comprimat pentru a preveni umiditatea și resturile metalice să pătrundă în mandrina și să provoace ruginarea componentelor interne sau blocarea fălcilor. La fiecare 80-100 de ore de lucru cumulate, pulverizați lubrifiant uscat pe suprafețele de frecare glisante din interiorul mandrinei.
Uleiul lichid de motor este interzis, deoarece uleiul lichid atrage așchii masive de aluminiu și fier și declanșează erori de blocare a fălcilor. În timpul producției, evitați acumularea puternică de așchii pe planul de referință al paletului. Operatorii trebuie să sufle și să curețe orificiile de localizare și planurile de referință cu aer comprimat la fiecare schimbare de tură. Nu rulați niciodată unitatea care depășește forța maximă de strângere menționată pe fișa de specificații. Operarea la suprasarcină determină deformarea plastică permanentă a fălcilor mandrina și distruge definitiv precizia de poziționare a paleților.
Ambalare, timp de livrare și serviciu post-vânzare
Cutiile de ambalare din lemn masiv rezistente la șocuri de calitate export, cu protecție interioară din spumă groasă, sunt adoptate pentru a proteja suprafețele de date de precizie împotriva daunelor cauzate de coliziune în timpul transportului maritim pe distanțe lungi. Termen de livrare standard: 12-18 zile lucrătoare. Anumite articole standard sunt păstrate în stoc pentru livrare mai scurtă.
Garanția de 12 luni pentru unitatea completă acoperă defecte de fabricație neinduse de funcționarea greșită umană; sunt oferite reparații gratuite sau înlocuirea pieselor de schimb. Sunt disponibile ghiduri tehnice online de la distanță pentru instalare și punere în funcțiune. Serviciul plătit de punere în funcțiune la fața locului poate fi oferit pentru proiecte de comandă în vrac.
Serviciul de modificare personalizat este acceptat, inclusiv reglarea domeniului de strângere, modificarea aspectului circuitului pneumatic și schimbarea formei de ieșire a semnalului. Eșantionul gratuit este disponibil pentru testul de evaluare a clienților; costul de transport pentru mostre va fi suportat de cumpărători.
FAQ
Î1: Pot fi compatibile paletele automate Zero Point cu Power Chuck cu dispozitivele de fixare zero-point de la alte mărci terțe?
R: Dimensiunea de referință a versiunii standard se potrivește cu sistemul nostru nativ cu punct zero. Dacă pentru proiectul dumneavoastră este necesară compatibilitatea cu dispozitivele de fixare cu punct zero de altă marcă, notificați cerințele tehnice înainte de plasarea comenzii, se poate realiza prelucrarea personalizată cu dimensiunea de referință.
Î2: Presiunea instabilă a sursei de aer va influența siguranța și fiabilitatea strângerii?
R: Va aduce impact direct. Presiunea insuficientă a sursei de aer reduce forța reală de strângere a mandrinei și creează riscul de slăbire a piesei de prelucrat în timpul tăierii. Se recomandă insistent ansamblul filtrului de reglare a presiunii pentru a stabiliza presiunea în intervalul de 0,5-0,7 MPa.
Î3: Care sunt cauzele principale pentru o precizie de poziționare repetată degradată după o funcționare îndelungată?
R: Trei cauze frecvente: în primul rând, contaminanții de așchii acumulați pe suprafețele de localizare de referință; în al doilea rând, uzura normală a componentelor interne de alunecare; în al treilea rând, deformarea caroseriei paletului cauzată de un impact extern puternic. Prioritizează curățarea și întreținerea. Componentele uzate pot fi înlocuite cu piese de schimb separate în loc de reînnoirea integrală a paletului.
Î4: Acest palet poate fi aplicat pe mașini-unelte CNC cu 5 axe?
R: Este compatibil cu mașinile cu 5 axe. Înălțimea totală a dispozitivului de fixare asamblat trebuie calculată pentru a preveni coliziunea în timpul înclinării axului pe 5 axe. Furnizați modelul de mașini-unelte în faza de selecție și vom evalua riscul de interferență pentru dvs.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
Recomandări de știri