- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







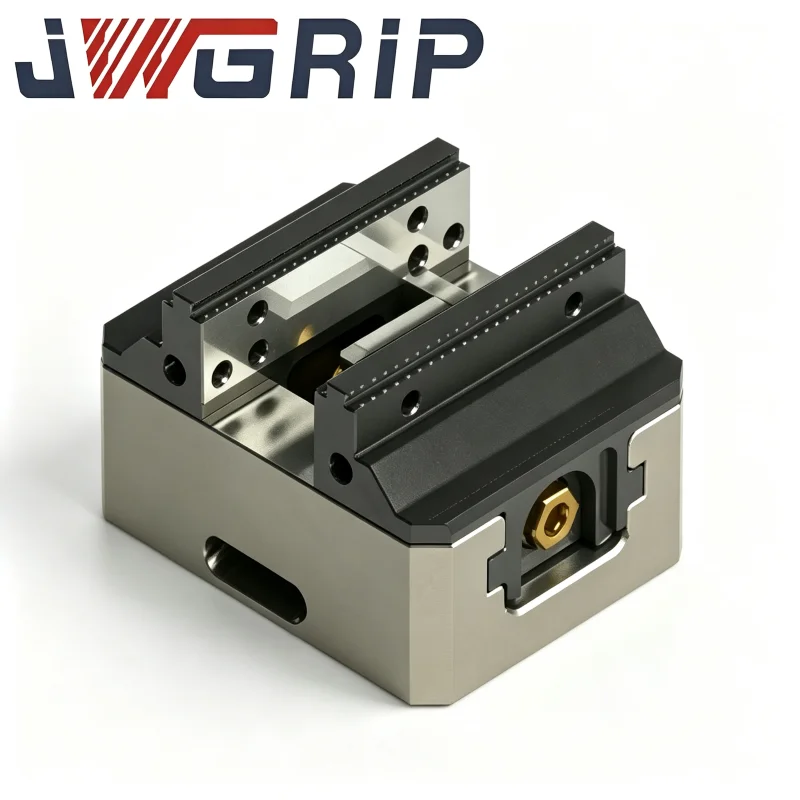
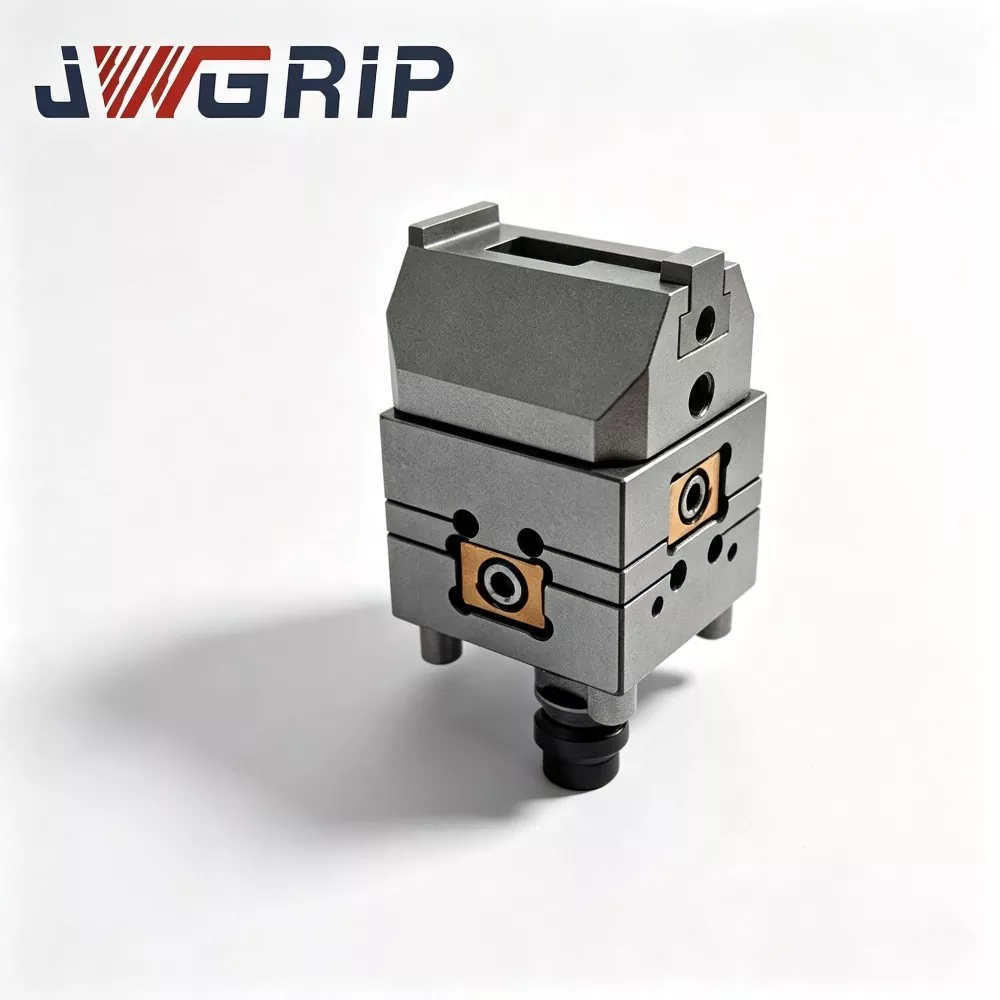
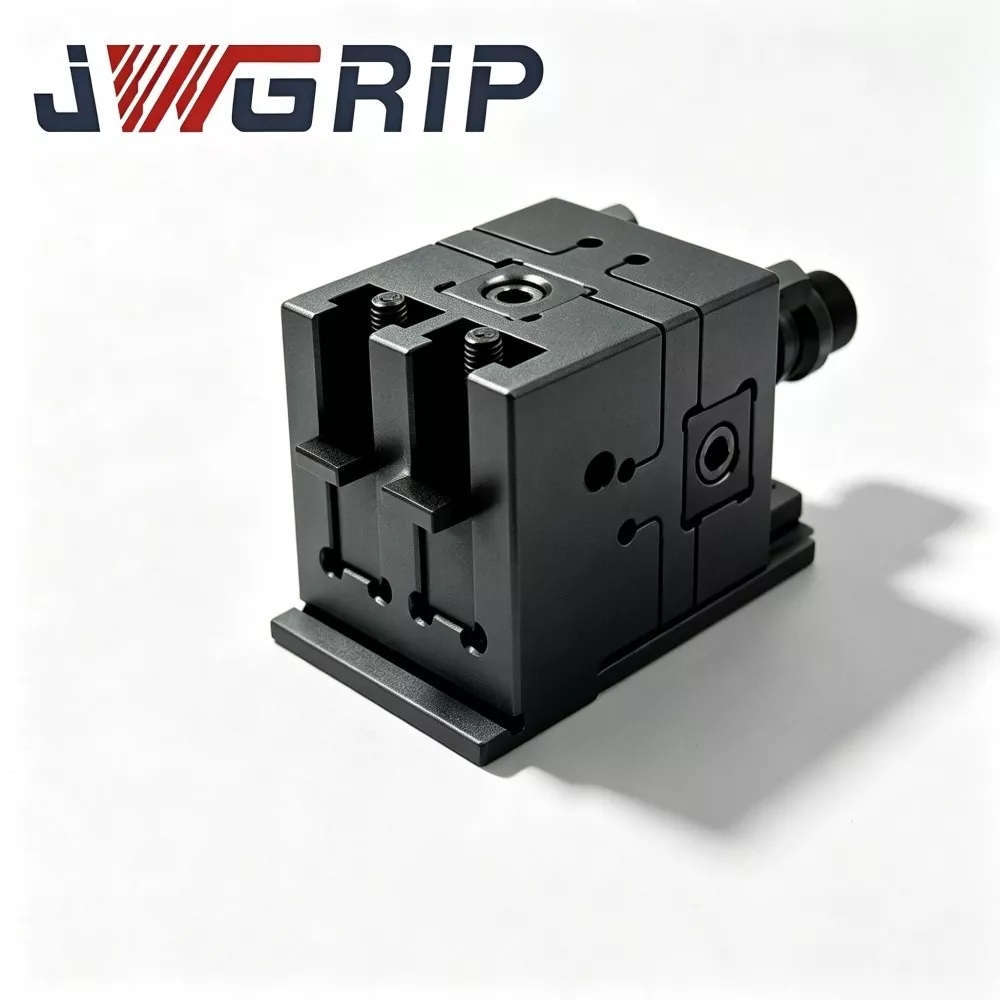
Menghină compactă de înaltă precizie, cu autocentrare, punct zero, cu fălci dure
JWGRIP este producătorul și exportatorul profesionist al menghinei compacte de înaltă precizie, cu autocentrare, punct zero, cu fălci dure, în China, oferind serviciul de vânzare directă din fabrică cu specificații standard, complet în stoc. Este un dispozitiv de prindere integrat cu schimbare rapidă în punct zero, optimizat profesional pentru prelucrarea de precizie a componentelor mici simetrice. Combinând structura integrală de blocare cu punct zero și mecanismul automat de autocentrare într-o singură unitate compactă, nu necesită plăci adaptoare suplimentare sau calibrare la fața locului și poate fi instalat direct pe mesele de lucru ale mașinilor-unelte CNC pentru a se adapta la liniile de producție flexibile manuale și fără echipaj.
Această menghină de înaltă performanță cu autocentrare cu punct zero are fălci dure din oțel complet călit și o structură monolitică all-in-one finisată cu șlefuire de precizie din fabrică și calibrare integrală. Oferă centrare automată de înaltă precizie și poziționare zero-offset cu un aspect compact care economisește spațiu, optimizând eficient utilizarea mesei mașinii. Fălcile întărite sunt supuse unui tratament strict de călire, oferind o durabilitate remarcabilă și o precizie de prindere stabilă în timpul ciclurilor repetate de tăiere pe termen lung.
Adoptând asamblarea integrală din fabrică și designul de calibrare unificat, elimină lucrările repetitive de aliniere și depanare la fața locului, simplificând foarte mult procedurile de configurare a atelierului. Compatibil cu mașinile de frezat CNC și cu centrele de prelucrare de precizie cu 5 axe, menghina compactă cu autocentrare de înaltă precizie și cu fălci dure suportă atât producția flexibilă cu amestec mare, volum mic, cât și procesarea în masă a pieselor mici simetrice. De asemenea, se poate andoca cu sisteme automate de schimbare a paleților pentru a realiza producția complet automatizată de stingere a luminii pentru atelierele digitale moderne, servind ca un dispozitiv standard eficient și modernizat pentru scenariile moderne de procesare de precizie.
Definiția de bază a produsului
Menghină compactă cu punct zero cu autocentrare de înaltă precizie, cu fălci dure, este un dispozitiv CNC integrat de înaltă precizie care combină schimbarea rapidă punct zero, autocentrarea automată și strângerea cu fălci dur întărite. Este special conceput pentru finisarea în masă de mare viteză a pieselor mici de precizie și a componentelor simetrice.
Rezolvă punctele dureroase tradiționale ale menghinei, cum ar fi:
Erori de aliniere manuală
Configurare consumatoare de timp
Rigiditate scăzută
Incapacitatea de a se adapta la liniile de producție automatizate
Menghinele obișnuite tradiționale necesită alinierea manuală a indicatorului cadran pentru fiecare prindere, ceea ce duce la un timp lung de depanare și o abatere dimensională a lotului. Menghinele obișnuite cu autocentrare nu au un punct de referință zero, necesitând recalibrare după fiecare schimbare și provocând un timp mare de inactivitate a mașinii. Menghinele cu fălci moi suferă o rigiditate de prindere insuficientă, ceea ce duce la alunecarea piesei de prelucrat și la vibrații în timpul tăierii, nereușind să îndeplinească cerințele de precizie a producției de masă.
Această menghină compactă cu autocentrare cu punct zero adoptă o structură integrată ultra-compactă pentru a economisi spațiu de deplasare a mașinii, permițând prinderea densă cu mai multe stații. Fălcile dure din oțel întărit în general oferă rezistență la uzură ultra-înaltă și rigiditate de prindere. Mecanismul de autocentrare sincronă încorporat asigură alimentarea simetrică a fălcilor și centrarea automată a piesei de prelucrat fără corecție manuală. Interfața cu punct zero integrată de jos acceptă andocare rapidă cu toate mandrinele și paleții standard cu punct zero, realizând schimbarea rapidă de al doilea nivel. Este aplicat pe scară largă în electronica 3C, piesele de precizie medicală și procesarea micro matriței, îmbunătățind considerabil eficiența prelucrării și consistența lotului.


Proiectare structurală
Menghina constă din următoarele componente cheie:
① Cors integrat din oțel aliat eliberat de tensiuni
② Mecanism de transmisie sincron cu autocentrare
③ Fălci din oțel dur complet stins
④ Baza de poziționare în punctul zero
⑤ sistem de etanșare rezistent la umiditate
⑥ Componente fine de blocare
Structura compactă integrată elimină volumul redundant și maximizează deplasarea eficientă a mașinii. Corpul menghinei este supus unei reduceri profesionale a stresului de imbatranire pentru a preveni deformarea pe termen lung. Fălcile dure sunt complet stinse și șlefuite cu precizie, cu duritate și planeitate uniforme pentru o precizie de strângere de durată.
Principiul de lucru
1. Autocentrare automată:
Sistemul intern de transmisie sincronă antrenează fălci duble pentru a se alimenta simetric. Piesele de prelucrat sunt centrate automat indiferent de poziția de plasare, obținând o precizie de centrare la nivel de microni și eliminând erorile de aliniere manuală.
2. Schimbare rapidă la punctul zero:
Interfața standard de jos cu punct zero se blochează ferm cu mandrine cu punct zero. Schimbarea sculelor nu necesită realiniere, reducând considerabil timpul de nefuncționare a mașinii și susținând încărcarea și descărcarea automată a robotului.
Avantajele de bază ale produsului
1. Tehnologie hard-jaw complet întărită.
HRC60-64 duritate ultra-înalta. Rezistența la uzură este de peste 3 ori mai mare decât fălcile obișnuite. Menține o precizie stabilă în condiții de strângere de înaltă frecvență și impact de tăiere pe termen lung, fără așchiere sau deformare.
2. Centrare automată la nivel de microni.
≤0,003mm toleranță de centrare. Alimentarea sincronă simetrică elimină complet erorile de aliniere manuală și îmbunătățește consistența dimensională a lotului.
3. Structură ușoară ultra-compactă.
Economisește spațiul de deplasare al mașinii și acceptă instalarea densă cu mai multe menghine și mai multe stații, maximizând utilizarea mașinii și eficiența producției de masă.
4. Interfață integrată de schimbare rapidă punct zero.
Permite înlocuirea rapidă plug-and-play. Compatibil cu liniile de producție automate flexibile FMS și manipularea automată cu robot.
5. Protecție complet etanșă împotriva prafului.
Izolează așchiile, lichidul de răcire și praful, prevenind blocarea transmisiei și eșecul de poziționare. Potrivit pentru medii dure de atelier de prelucrare cu frecvență scăzută de întreținere.
6. Corp integrat de mare rigiditate.
Asigură o strângere stabilă fără vibrații sau alunecarea piesei de prelucrat în timpul finisării la viteză mare și al tăierii cu stoc mediu, îmbunătățind finisarea suprafeței și randamentul produsului.
7. Suport eficient pentru achiziții în vrac.
Vânzările directe din fabrică și politicile favorabile de reducere a comenzilor în vrac îndeplinesc cerințele de producție în masă pe termen lung ale atelierelor mari.
Scenarii de aplicare
1. Producție în masă de componente de precizie 3C: piese structurale micro hardware simetrice care necesită o precizie ridicată de centrare constantă pentru frezarea de mare viteză.
2. Prelucrarea pieselor de precizie medicală: accesorii medicale simetrice la standarde înalte și piese auxiliare pentru implant, evitând erorile de aliniere manuală pentru a asigura precizie de calitate medicală.
3. Prelucrare micro matrițe și inserții: miezuri și inserții mici de matriță, care acceptă prinderea intensivă cu mai multe stații pentru a îmbunătăți randamentul pentru o singură mașină.
4. Finisare de precizie pe 5 axe: Structura compactă evită interferența deplasării, potrivind cerințele frecvente de schimbare a echipamentelor cu 5 axe.
5. Linii automate flexibile FMS: cooperează cu încărcarea și descărcarea roboților pentru a realiza comutarea automată a sculelor fără echipaj și producția continuă de înaltă frecvență.
6. Ateliere de precizie cu amestec mare și volum redus: funcțiile de centrare automată și schimbare rapidă scurtează foarte mult timpul de configurare și depanare pentru schimbarea frecventă a produsului.
Ghid de întreținere
1. Curăţare înainte de instalare: Curăţaţi suprafaţa mandrinei cu punct zero şi menghineţi bine datele de bază pentru a elimina aşchiile, uleiul şi impurităţile care ar putea cauza abateri de poziţionare.
2. Montare: Așezați menghina cu precizie pe mandrina cu punct zero. Activați mecanismul de blocare și confirmați fixarea fermă fără agitare înainte de operare.
3. Încărcarea piesei de prelucrat: Așezați în mod arbitrar piesa de prelucrat în mijlocul fălcilor. Fălcile duble dure se vor centra și se vor fixa automat simetric. Verificați fermitatea prindere înainte de tăiere.
4. Reglarea forței de strângere: Reglați forța de strângere în funcție de materialul piesei de prelucrat. Forță ușoară pentru piese dure subțiri; strângerea corespunzătoare a materialelor dure din oțel pentru a evita deformarea sau alunecarea.
5. Curățare după schimbare: Curățați reziduurile de suprafață a falcii după fiecare schimbare a producției pentru a preveni extrudarea impurităților care cauzează deformarea piesei de prelucrat și eroarea de poziționare.
6. Întreținere periodică: lubrifiați regulat structura internă de transmisie sincronă pentru a menține alimentarea lină; calibra periodic precizia de centrare.
7. Operațiuni interzise: Nu supraîncărcați sau nu supraîncărcați clema pentru a preveni deformarea maxilarului și deteriorarea structurii de transmisie.
Defecte comune și soluții
1. Defecțiune: acuratețe dimensională inconsecventă a piesei de prelucrat
Cauză: așchii reziduale pe fălci, blocare a transmisiei, blocare incompletă la punctul zero, uzură ușoară a fălcilor
Soluție: Curățați suprafața fălcilor, lubrifiați piesele transmisiei, reblocați punctul zero, înlocuiți fălcile uzate.
2. Defecțiune: Piesa de prelucrat alunecă în timpul tăierii
Cauză: forță de strângere insuficientă, originea neuniformă a piesei de prelucrat, impurități de suprafață cu punct zero, prindere prin suprasarcină
Soluție: Măriți forța de strângere în mod corespunzător, curățați datele piesei de prelucrat, reinstalați și calibrați poziția punctului zero.
3. Defecțiune: blocaj de alimentare a maxilarului și netezime slabă de centrare
Cauză: pătrunderea prafului și a așchiilor, lipsă de lubrifiere, deviație a spațiului de transmisie
Soluție: Curățați impuritățile interne, umpleți cu unsoare specială lubrifiantă, reglați jocul transmisiei.
4. Defecțiune: Precizia de poziționare a scăzut după schimbarea repetată
Cauză: Date inferioare deteriorate, interfață de punct zero uzată, deformare a corpului menghinei
Soluție: Protejați suprafața de referință împotriva coliziunii, inspectați componentele cu punct zero, calibrați sau înlocuiți menghina la timp.
Ambalare
Fiecare menghină este supusă unui test de precizie complet cu un raport de inspecție oficial. Fălcile dure primesc tratament anti-rugină. Unitățile unice sunt ambalate cu bumbac perlat și o cutie de carton dur. Comenzile în vrac sunt ambalate în cutii din lemn rezistente la șocuri cu protecție despărțitoare pentru a evita deteriorarea de precizie în timpul transportului. Specificațiile standard sunt păstrate în stoc pentru livrare rapidă.
FAQ
Î1: Pot fălcile dure să prindă piesele de prelucrat cu pereți subțiri?
A: Potrivit pentru piese subțiri din oțel dur, cu forță de strângere reglabilă pentru a evita deformarea. Pereții subțiri ultra-moale din aluminiu și cupru necesită versiuni personalizate cu falci moi.
Î2: Precizia autocentrarii este durabilă în timp?
A: Da. Fălcile dure complet întărite și o structură complet etanșă mențin o precizie de centrare ≤0,003 mm pe termen lung, cu o rezistență excelentă la uzură.
Î3: Este menghină compactă de înaltă precizie cu autocentrare punct zero cu fălci dure compatibile cu sistemele vechi de punct zero?
R: Interfața standard se potrivește universal cu mandrine și paleți cu punct zero, fără modificarea mașinii.
Î4: Pot fi instalate mai multe menghine una lângă alta fără interferențe?
A: Da. Designul ultra-compact acceptă instalarea densă cu mai multe stații pentru a maximiza capacitatea de procesare a mașinii.
Î5: Schimbarea necesită realiniere?
R: Nu. Este necesară o aliniere manuală zero. Designul cu schimbare rapidă cu punct zero permite utilizarea instantanee după înlocuire, economisind timp masiv de depanare.
Ghid pentru achiziții în vrac și selecție
Această menghină compactă, cu autocentrare, cu fălci duri, cu punct zero, rezolvă trei puncte dureroase din industria de bază:
1. Eficiență scăzută de prindere
2. Eroare de aliniere manuală
3. Uzură ușoară a sculei
Sfaturi de selecție:
① Selectați cursa de strângere adecvată în funcție de dimensiunea piesei de prelucrat.
② Liniile de producție automate de înaltă frecvență sunt recomandate pentru a pregăti inventarul în vrac pentru o funcționare continuă stabilă.
③ Aprovizionarea directă din fabrică cu reduceri favorabile pentru comenzile în vrac minimizează costurile de achiziție.
④ Versiunea cu fălci dur întărite complet este cea mai bună alegere pentru prelucrarea de înaltă frecvență pe termen lung, reducând costurile ulterioare de întreținere și înlocuire.
⑤ Această menghină servește ca un accesoriu ideal îmbunătățit pentru atelierele de prelucrare de precizie.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
produse asemanatoare

Recomandări de știri