- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






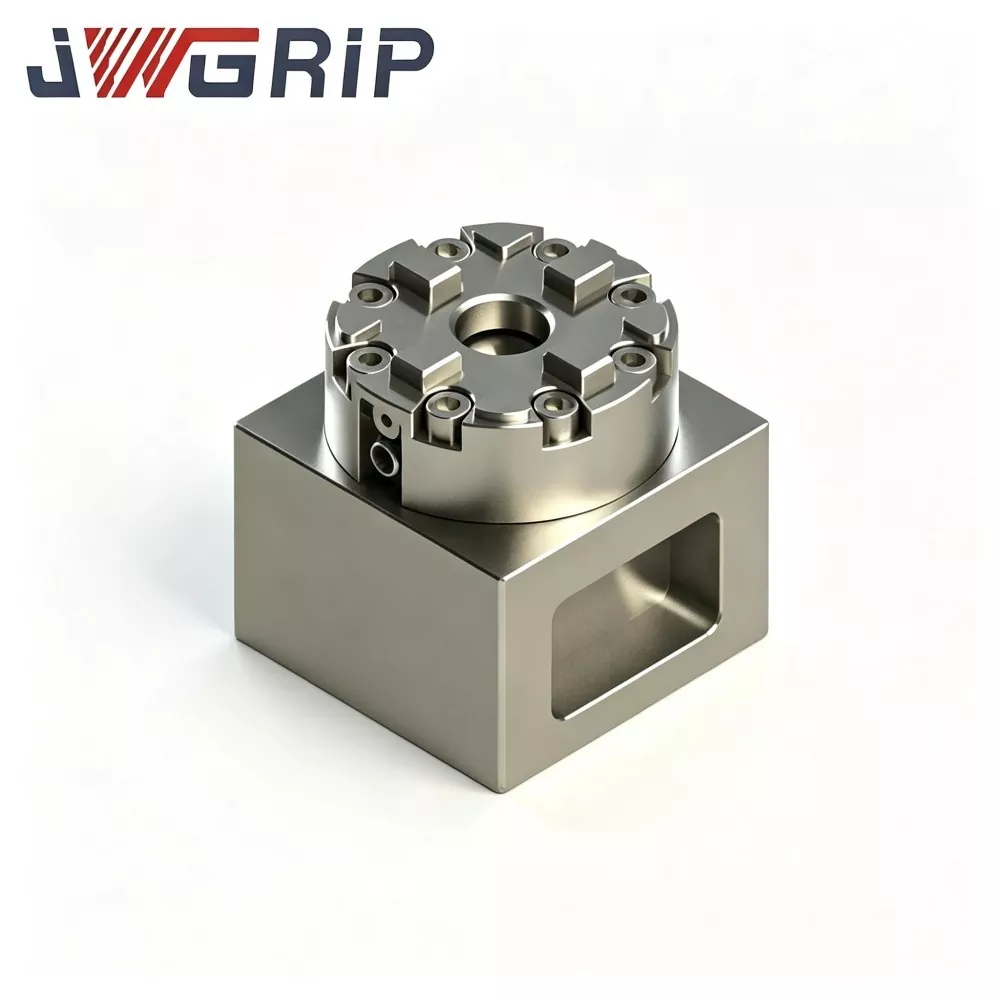
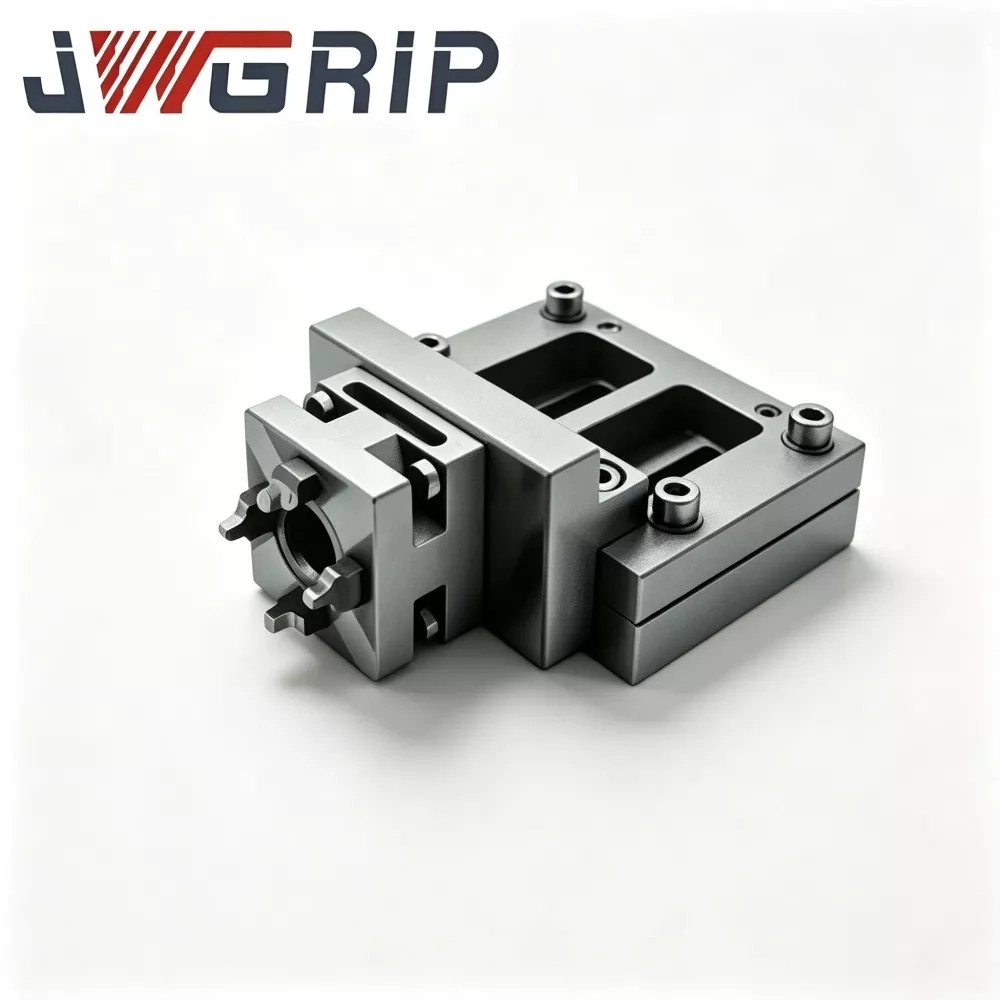
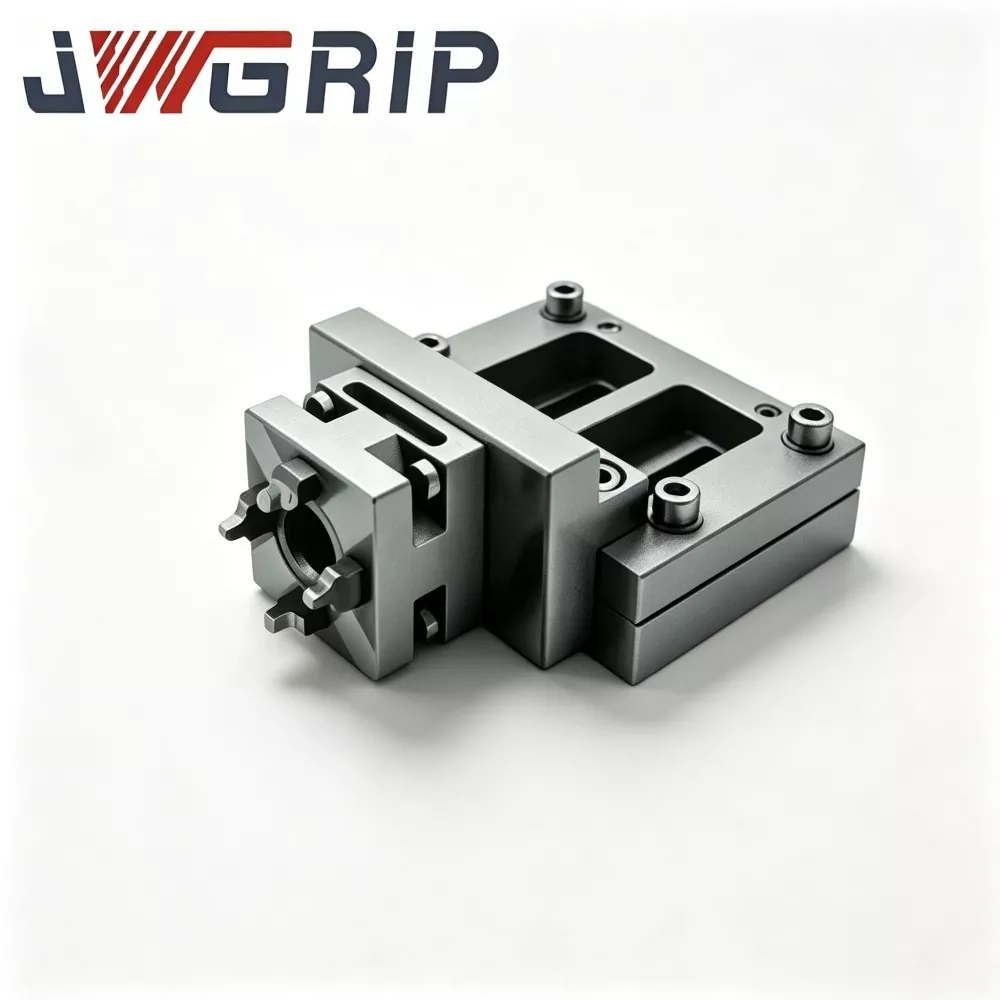
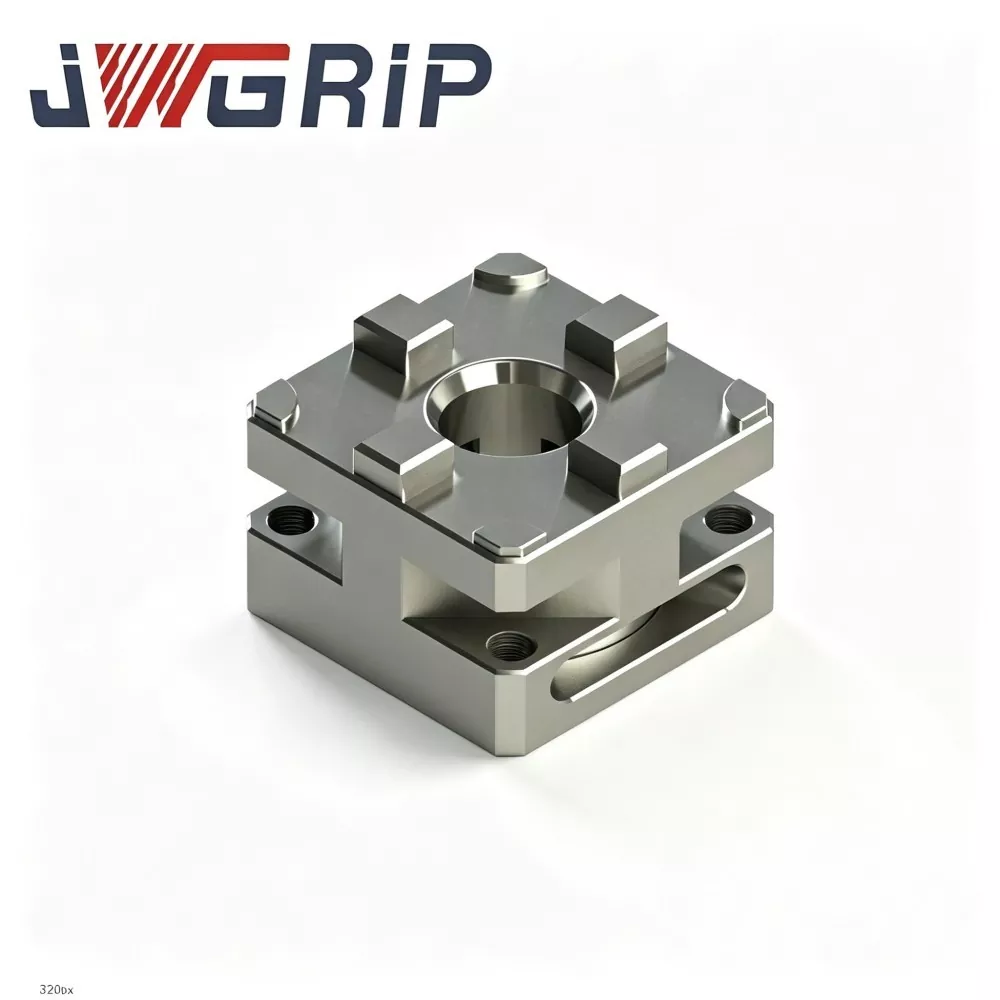
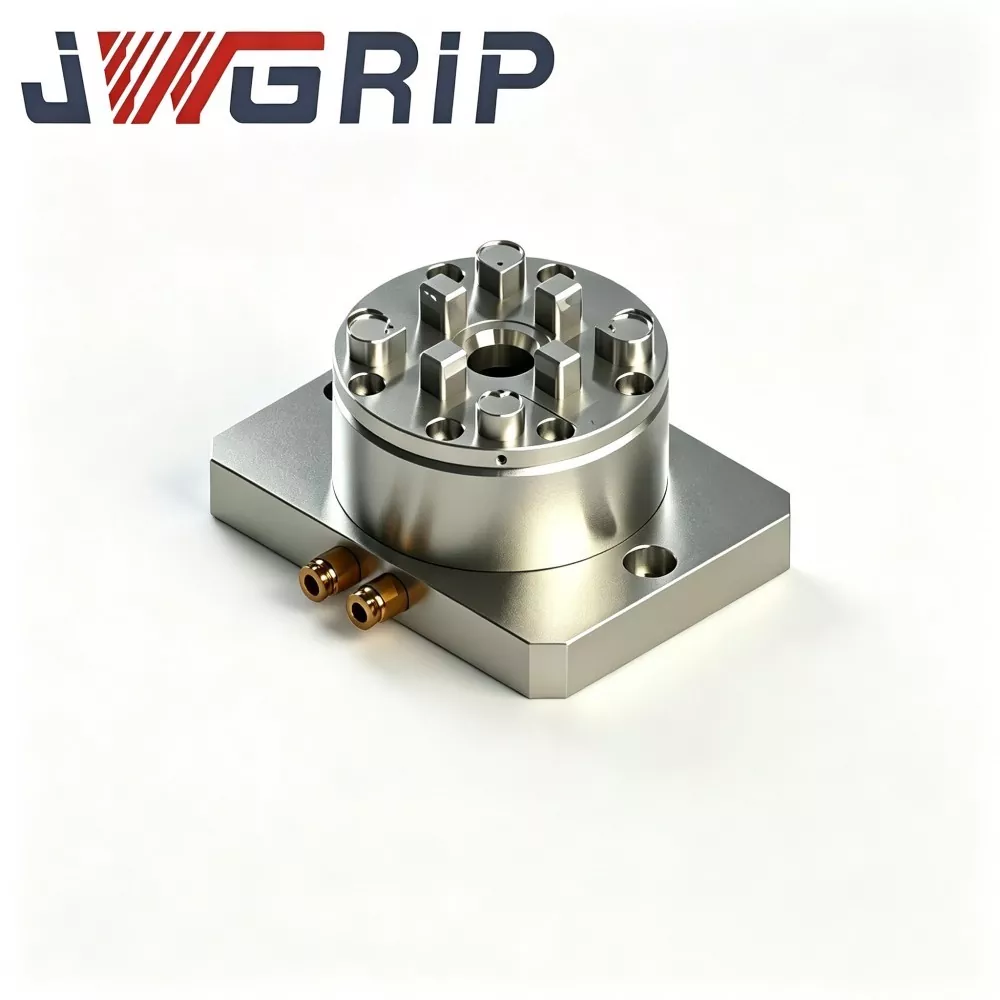
Mandrină manuală EDM CNC MacroStd R-Type D75
JWGRIP este producătorul și furnizorul profesionist de mandrină manuală EDM manuală CNC R-Type D75 MacroStd în China, oferind aprovizionare directă din fabrică pentru a sprijini proiectele de licitare de volum global și afacerile de consignație spot. Este un dispozitiv de prindere manual integrat, de înaltă precizie, care respectă standardele dimensionale MacroStd, special conceput pentru EDM prin scufundare, EDM tăiat cu sârmă și ateliere profesionale de fabricare a electrozilor de matriță. Integrând structura din oțel întărit anticoroziune și un punct de referință de poziționare de precizie unificată într-o singură unitate compactă, elimină calibrarea repetă plictisitoare a indicatorului cadran și erorile de poziționare cumulative ale instrumentelor de prindere tradiționale.
Această mandrină manuală EDM CNC de tip R-Type D75 MacroStd de înaltă performanță adoptă un material din oțel aliat anticoroziv complet întărit, cu forță de strângere mecanică stabilă, abatere de concentricitate ultra-scăzută și rezistență excelentă la uzură pe termen lung în cadrul unor cicluri manuale frecvente de blocare. Toate suprafețele cheie de referință de prindere sunt prelucrate prin tehnologie de prelucrare de ultra-precizie pentru a asigura o precizie constantă a poziționării în operațiunile de strângere ciclică pe termen lung.
Spre deosebire de mandrinele manuale obișnuite cu atenuare ușoară de precizie, evită în mod eficient decalajul electrodului și neuniformitatea texturii cavității mucegaiului cauzate de deviația de precizie. Reduce foarte mult timpul de calibrare auxiliară fără procesare, optimizează eficiența înlocuirii electrozilor și stabilizează ritmul general de producție al atelierelor de matriță. Cu o performanță de strângere fiabilă și repetabilă, este aplicabilă pe scară largă pentru prelucrarea matrițelor în loturi mici și medii, oferind soluții de strângere manuală stabile și de înaltă precizie pentru producătorii globali de matrițe, subcontractanții EDM și integratorii de sisteme de mașini-unelte.
Abordarea punctelor dureroase
Prinderea manuală tradițională cu șurub aduce mai multe batai de cap pentru atelierele de electrozi de matriță:
· Soluțiile simple de prindere pe bază de șuruburi obligă operatorii să petreacă mult timp ajustând cuplul șurubului și corectând datele de fiecare dată când electrozii sunt schimbati.
· Operarea manuală depinde în mare măsură de abilitățile operatorului. Cuplul de strângere neuniform poate declanșa alunecarea electrodului, deplasarea concentricității și acuratețea repetată instabilă, în special pentru comenzile de electrozi de varietate mixtă cu loturi mici.
· Mandrinele manuale obișnuite la preț redus de pe piață nu pot susține concentricitatea stabilă după prindere ciclică de lungă durată. Deplasarea minoră a electrodului duce la o textură neuniformă a cavității mucegaiului și la piesele finite.
JWGRIP optimizează mandrina manuală R-Type D75 MacroStd împotriva punctelor dureroase menționate mai sus:
1. Se adoptă structura standard strictă a datelor de localizare MacroStd. After one-time datum calibration on EDM machine platform, electrode-holder locking and release can be finished with manual torque wrench, without repeated dial-gauge readjustment.
2. Transferul de date între mașini este realizat pentru electrozi și inserții de matriță, reducând efectiv timpul auxiliar de non-procesare pentru echipamentele EDM.
3. Corpul principal din oțel aliat anticoroziv, întărit complet, plus suprafețele de referință de strângere prelucrate cu ultra-precizie elimină erorile de poziționare cumulate cauzate de configurarea manuală repetă. Precizia de prindere repetabilă stabilă este garantată pentru procesarea matriței în loturi mici și medii pe termen lung.


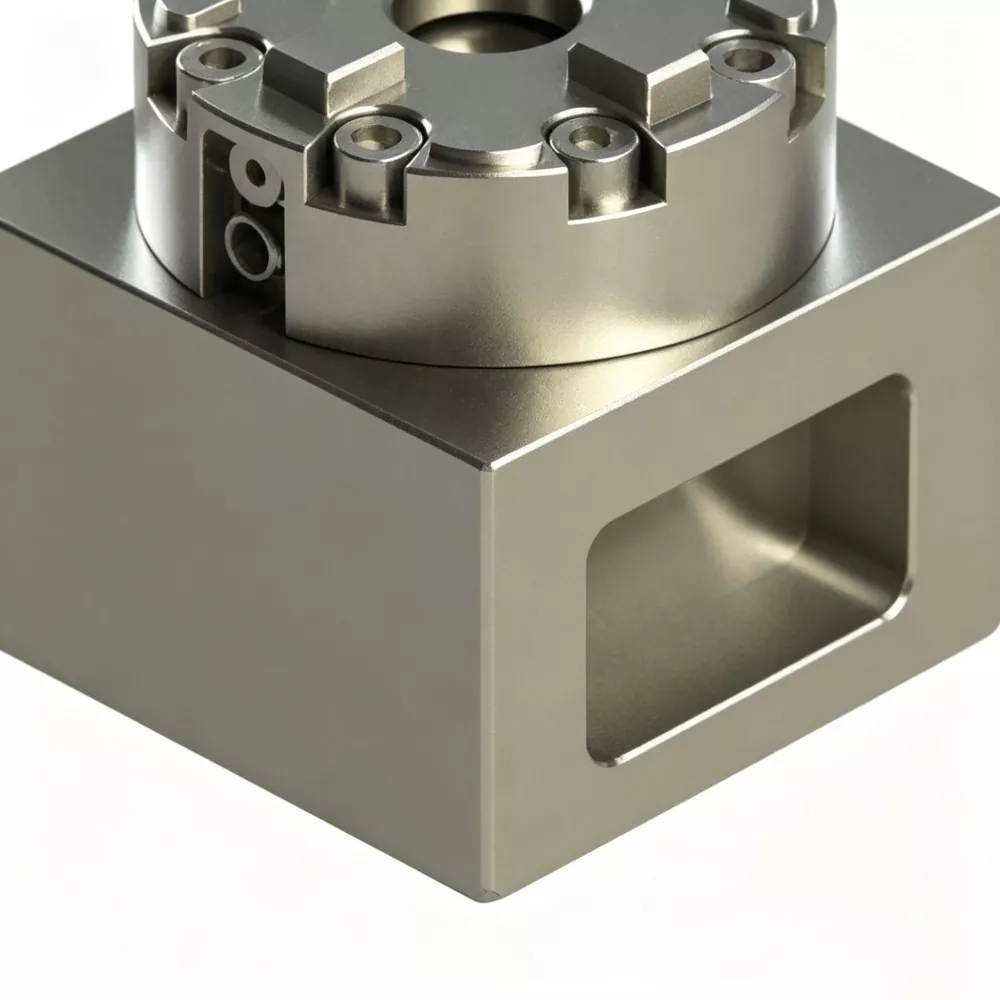
Logica de lucru
Mandrinul manual JWGRIP R-Type D75 MacroStd CNC EDM folosește arhitectura de prindere cu centrare cu mai multe fălci care respectă specificațiile MacroStd:
1. Dama de montare inferioară urmează strict valoarea de referință pentru dimensiunea exterioară D75; se poate monta direct pe masa de lucru EDM sau se poate împerechea cu plăci adaptoare de tranziție.
2. Fălcile de strângere mobile sunt antrenate de un set de transmisie mecanică cu came internă. Operatorii aplică un cuplu standardizat prin cheia dinamometrică manuală externă. Componentele cu came cu pană împing fălcile radial către orificiul central de localizare pentru centrarea strângerii tijelor electrozilor sau suporturilor standard MacroStd.
3. Rotirea inversă a cheii eliberează preîncărcarea camei cu pană; fălcile de prindere se deschid astfel încât dispozitivele de fixare sau electrozii să poată fi demontați.
Principalele aspecte ale designului structural:
· Toate planurile de referință de localizare a miezului sunt finisate cu șlefuire de precizie cu o singură clemă, cu mai multe treceri, scăzând toleranța acumulată cauzată de ansamblu.
· Nervurile ranforsate ale carcasei interioare distribuie uniform solicitarea de strângere generată de cuplul manual pe carcasa mandrinei, evitând concentrarea tensiunilor în pozițiile de montare parțială a fălcilor și îmbunătățind performanța anti-deformare în timpul blocării manuale ciclice pe termen lung. Designul menține concentricitatea stabilă și performanța de repetare a poziționării, atât pentru site-urile de producție cu licitații în volum, cât și pentru atelierele de matrițe pentru utilizatorii finali cu livrare spot.
· Suprafețele de contact în mișcare ale fălcilor primesc un tratament special de suprafață anti-uzură pentru a încetini abraziunea indusă de contaminarea sedimentelor de carbon din mediul de lucru în baie de ulei cu eroziune prin scânteie.
Performanța tehnică de bază
1. Capacitate de centrare și repetare de încredere Suprafețele funcționale de localizare cheie sunt supuse șlefuirii de precizie repetate. Concentricitate ≤0,004 mm și precizie de poziționare repetă ≤0,003 mm. Nicio abatere de poziționare nu se acumulează chiar și după cicluri manuale de blocare-deblocare de mii de ori, satisfăcând cerințe stricte de toleranță pentru fabricarea electrozilor de matriță cu mai multe cavități.
2. Corpul principal din oțel aliat de înaltă rezistență Corpul principal adoptă oțel aliat premium 41Cr4 cu tratament termic de călire și revenire integrală, duritatea suprafeței ajunge la HRC 53-57. Oferă rezistență excelentă la impact, anti-deformare și rezistență la coroziune a uleiului dielectric, adaptându-se la strângerea manuală ciclică de lungă durată în condiții EDM cu scufundare în ulei. Bine acceptat în rândul întreprinderilor de fabricare a matrițelor de ultimă generație, conștiente de costuri.
3. Experiență stabilă de strângere manuală reglată cu cuplu Operatorii se blochează cu cheie dinamometrică standard, cuplu de strângere recomandat: 5-7 Nm. Funcționarea cu cuplu constant previne forța de strângere fluctuantă cauzată de forța inconsecventă aplicată manual. După o singură calibrare a datei de referință pe tabelul mașinii, sarcina de lucru de retrasare în timpul schimbului de electrozi scade brusc. Utilizarea eficientă a mașinii EDM crește pentru comenzile de matrițe cu variante frecvente de loturi mici și sarcini repetitive de procesare a electrozilor.
4. Dimensiunile exterioare D75 și dimensiunile de localizare interioare, compatibile cu MacroStd, respectă pe deplin standardul industrial MacroStd. Compatibil cu majoritatea suporturilor de electrozi din seria MacroStd, paleți de localizare și adaptoare de fixare pe piața globală de scule. Modificarea structurală bazată pe desen este disponibilă pentru nevoi speciale de înălțime, decupaje de evitare rezervate și dispoziție non-standard a găurilor de montare pentru a satisface cerințele tehnice personalizate din proiectele de licitație de volum.
5. Conformitatea industrială autorizată și inspecția loturilor Fiecare lot de producție efectuează inspecție dimensională, testare de duritate, simulare ciclică a uzurii și test de stabilitate a concentricității. Documentele de raport de inspecție CE și ISO9001 pot fi furnizate clienților întreprinderi care finalizează procedurile formale de licitare în volum.
Lista de verificare a evaluării
1. Măsurați dimensiunile de instalare disponibile ale platformei de lucru ale mașinii EDM. Confirmați spațiul liber vertical și orizontal rezervat; preveniți interferența mecanică între mandrina și axul mașinii-unelte sau axele în mișcare.
2. Pregătiți cheia dinamometrică standard potrivită pentru blocarea manuală. Cuplul excesiv va duce la deformarea permanentă a maxilarului; un cuplu insuficient creează riscul de alunecare a electrodului în timpul tăierii prin eroziune prin scânteie.
3. Verificați standardul dimensional al suporturilor de electrozi existente. Confirmați dacă uneltele actuale urmează standardul MacroStd. Suporturile modificate non-standard necesită componente suplimentare adaptoare de tranziție.
4. Păstrați o distanță adecvată între pozițiile principale ale șuruburilor de montare și nivelul lichidului de ulei dielectric, pentru a reduce acumularea de sedimente pe piesele filetate.
5. Pentru clienții care fac licitații în volum de întreprindere sau distribuitorii de expediere spot, trimiteți parametrii de mediu complet la fața locului și cerințele de performanță în avans pentru a obține o potrivire exactă a configurației produsului.
Puncte de întreținere
În timp ce utilizați mandrinul manual JWGRIP R-Type D75 MacroStd CNC EDM, acordați atenție pericolelor de utilizare greșită și instrucțiunilor de întreținere de rutină de mai jos:
1. Urmați cu strictețe intervalul recomandat de cuplu de strângere de 5-7 Nm. Forța excesivă a cheii va cauza deformarea permanentă a fălcilor. Cuplul insuficient creează riscuri de alunecare a electrodului în procesarea eroziunii prin scânteie.
2. Evitați acumularea de sedimente de carbon în interiorul canelurilor de ghidare a maxilarului. Contaminanții cu particule de carbon abrazează suprafețele de împerechere în mișcare și degradează precizia de poziționare. Stabiliți un flux fix de lucrări de curățare periodică pentru operatorii de la fața locului.
3. Protejați orificiul central de localizare și suprafețele de lucru ale fălcilor de strângere împotriva coliziunilor mecanice puternice. Impactul puternic dăunează preciziei datelor și afectează direct performanța concentricității.
4. Inspectați în mod regulat starea filetului de montare-șuruburi-găuri; rugina limpede și sediment de ulei. Aplicați o cantitate mică de unsoare anti-rugină pentru depozitare pe termen lung nefuncțională.
5. Pentru clienții proiectelor de licitație care fac licitații în volum, unificați cerințele de configurare a instrumentelor de operare la fața locului ale diferitelor ateliere-sucursale în timpul comunicării tehnice din faza inițială.
6. Pentru dealerii de expediere la fața locului, implementați o inventariere reciprocă regulată pentru a sincroniza datele bilaterale privind cantitatea de inventar.
FAQ
Î1: Sunteți producător sau furnizor comercial pentru mandrina manuală EDM CNC R-Type D75 MacroStd?
A1: JWGRIP este un producător autentic de dispozitive de fixare situat în China. Toate procedurile de producție sunt finalizate intern. Oferim asistență pentru modificarea bazată pe desen, serviciul de potrivire a licitației cu documentele de licitație și cooperare la consignație la fața locului, în loc să lucrăm ca un simplu comerciant intermediar.
Î2: Poate această mandrina de tip manual să mențină o performanță stabilă în condiții de imersie îndelungată în ulei dielectric EDM?
A2: Versiunea standard suprafețele mobile care se potrivesc primesc un tratament de suprafață anti-uzură adaptat pentru mediul în baie de ulei EDM. Vă rugăm să efectuați cu strictețe întreținerea periodică de curățare a sedimentelor de carbon pentru a prelungi durata de viață generală.
Î3: Ce sunt concentricitatea și precizia repetă de poziționare a mandrinului manual EDM manual CNC R-Type D75 MacroStd cu specificații standard?
A3: Concentricitatea produsului standard ≤0,004 mm, precizie de poziționare repetă ≤0,003 mm. Variante de precizie mai mare pot fi realizate prin modificarea tehnică bazată pe desen.
Î4: Ce daune sunt excluse din domeniul de acoperire a garanției?
A4: Two-year warranty covers manufacturing-caused defects under rated-torque and correct-installation conditions. Damage caused by over-torque operation, hard mechanical collision, abrasive-particle wearing and improper manual-maintenance is not covered. Clamping jaws belong to consumable wearing-parts.
Î5: Pot obține documente formale de cotație comercială pentru utilizare la licitație?
A5: Da. Vă rugăm să contactați departamentul de vânzări JWGRIP. Pregătim documente formale de cotație comercială bazate pe configurația produsului, scara comenzii și modul de activitate specific, inclusiv licitație-proiect de volum sau cooperare la consignație.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri