- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






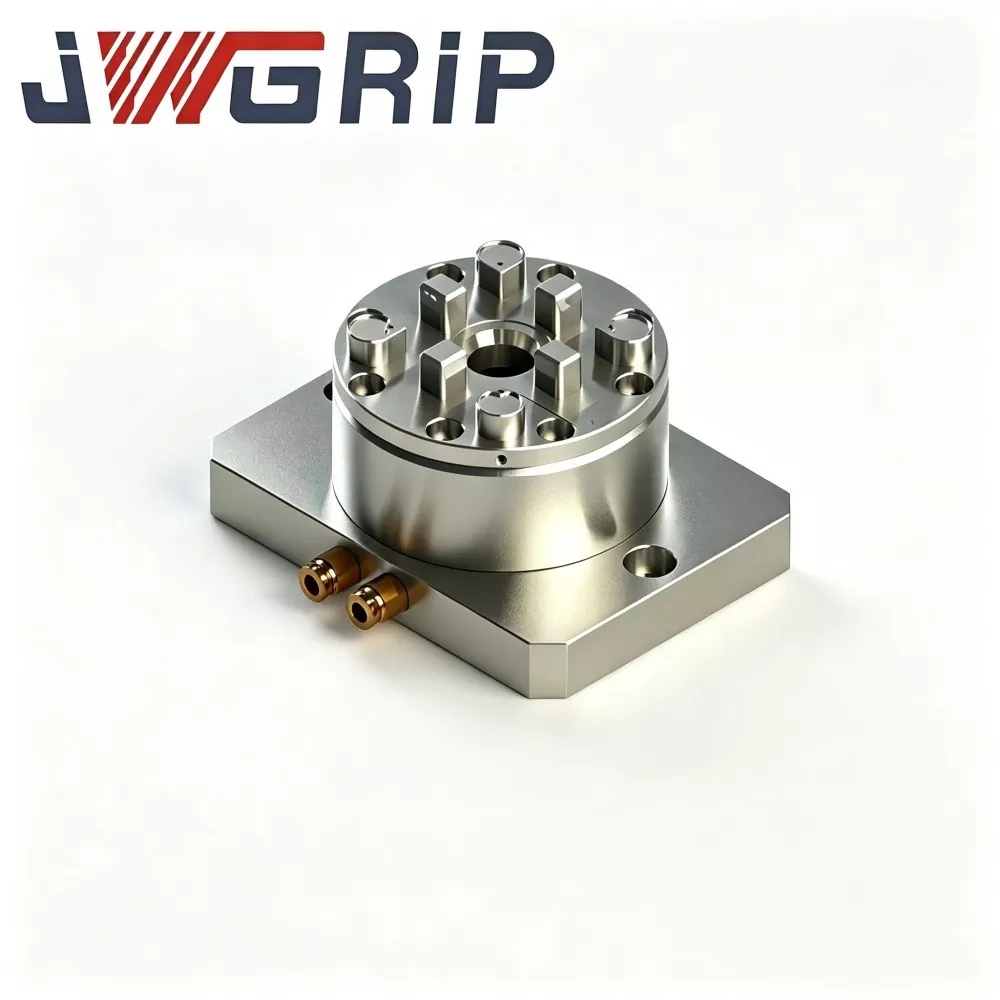
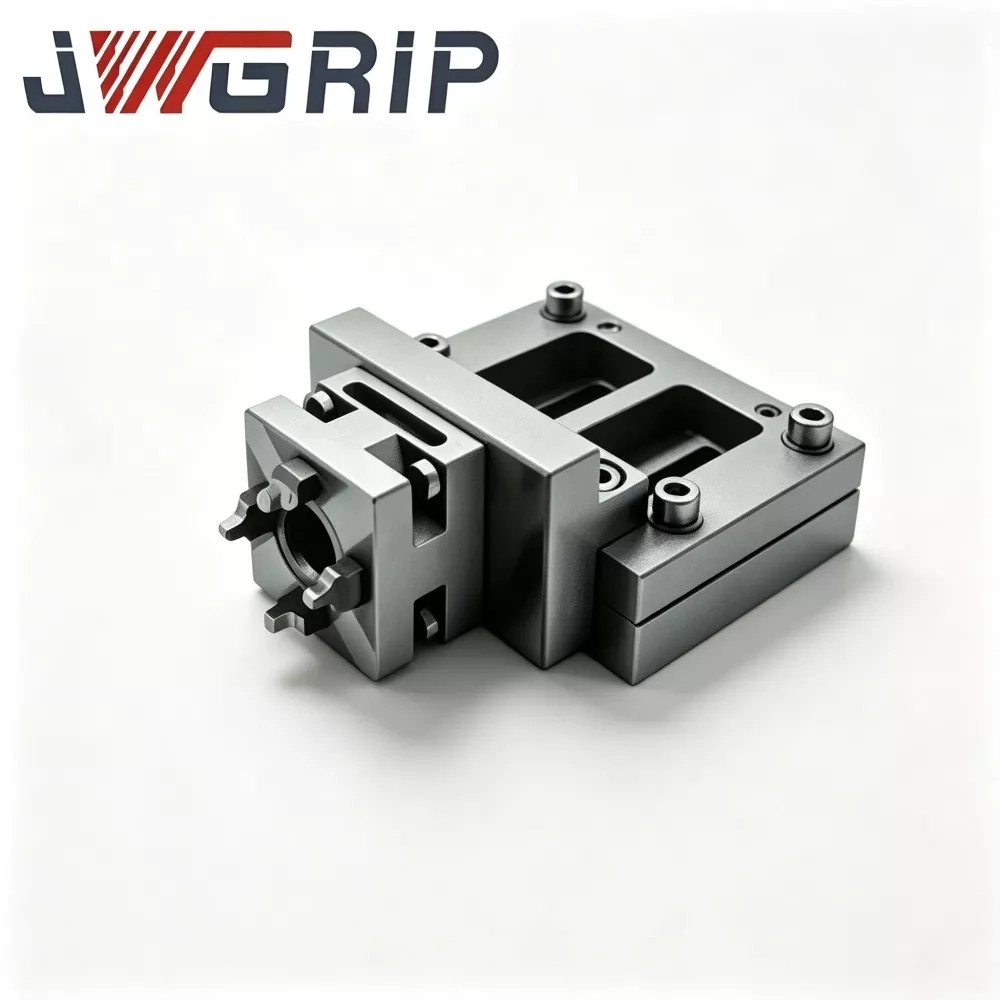
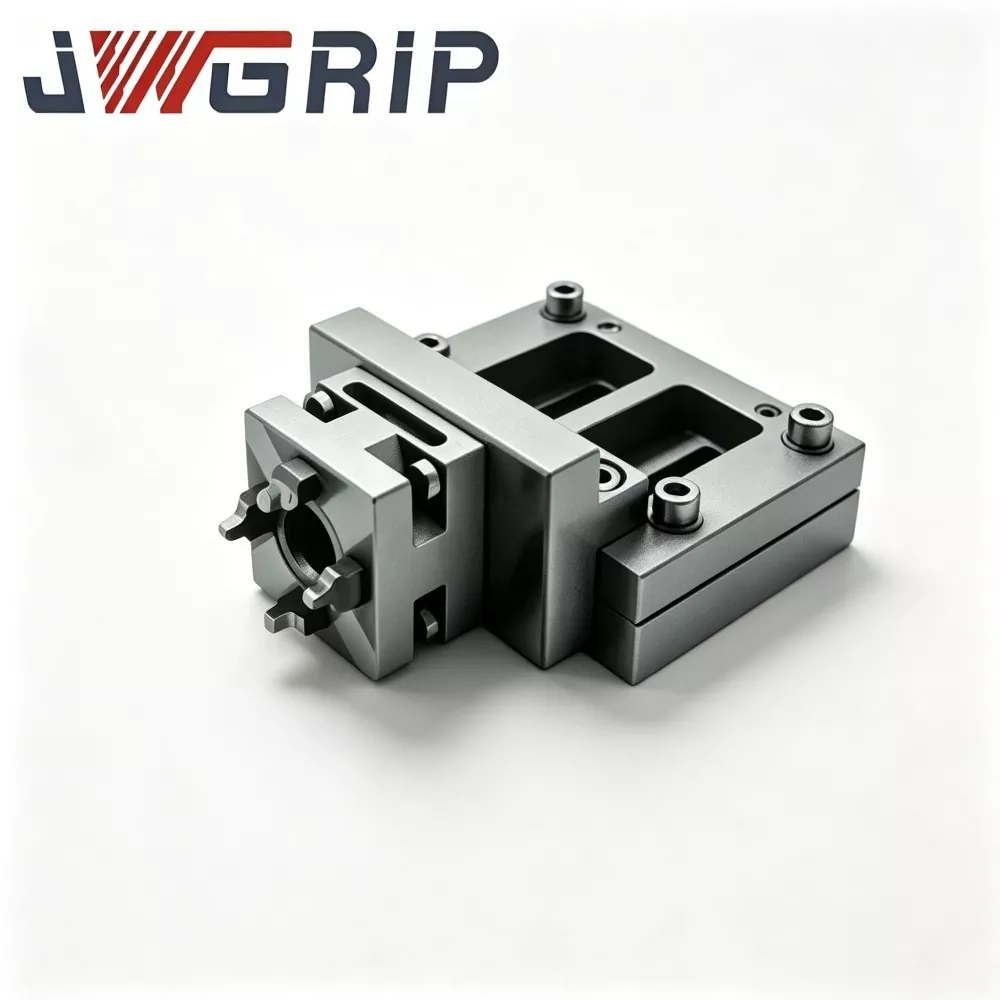
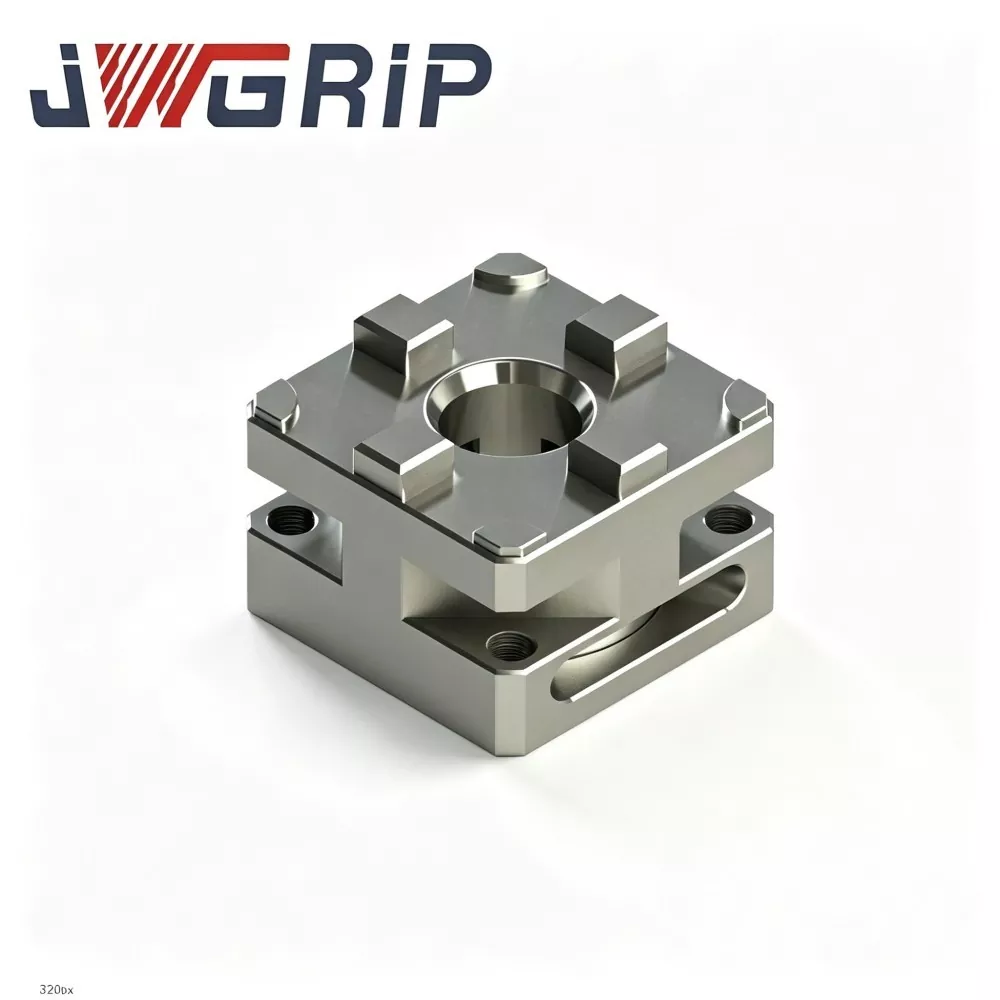
Mandrină pneumatică EDM de tip R D150
JWGRIP este producătorul și furnizorul profesionist de mandrină pneumatică EDM R-Type D150 în China, cu specificații standard în stoc pentru a sprijini cooperarea în acordul-cadru global și implementarea comenzilor de expediere. Este un dispozitiv de prindere pneumatic integrat de înaltă eficiență, personalizat și dezvoltat profesional pentru EDM cu matriță, EDM tăiat cu sârmă și scenarii de prelucrare cu electrozi de matriță de precizie. Acesta integrează o structură optimizată a circuitului de aer intern și o unitate de prindere de poziționare de înaltă precizie într-un singur dispozitiv, eliminând alinierea manuală obositoare și procedurile repetate de calibrare cerute de dispozitivele tradiționale.
Această mandrină pneumatică EDM R-Type D150 de înaltă performanță este fabricată din oțel aliat călit de înaltă calitate, având forță de strângere ultra-stabilă, concentricitate excelentă și performanțe remarcabile împotriva oboselii pe termen lung sub ciclu pneumatic continuu. Suprafețele de referință de poziționare a miezului adoptă tehnologia de prelucrare integrală cu prindere unică, iar componentele cheie de potrivire sunt șlefuite cu precizie după tratamentul de călire pentru a asigura un spațiu de fixare constant și precizie de asamblare. Circuitul de aer interior optimizat reduce eficient pierderile de presiune în timpul acțiunilor pneumatice repetate, menținând starea de strângere stabilă pentru o funcționare ciclică continuă pe termen lung și evitând fluctuația forței de strângere și deviația concentricității.
Mandrinul pneumatic EDM R-Type D150 acceptă presetarea offline și înlocuirea rapidă a electrozilor, reducând foarte mult timpul de depanare auxiliară și reducând abaterea de poziționare manuală. De asemenea, poate fi conectat cu module automate de manipulare a roboților pentru a realiza schimbul de electrozi fără echipaj. Aplicabil pe scară largă la prelucrarea de precizie a matrițelor EDM, oferă soluții de strângere fiabile de înaltă precizie pentru producătorii de matrițe, subcontractanții de prelucrare EDM și întreprinderile de producție automată.
Soluție de prindere
În atelierele de fabricare a matrițelor din lumea reală, strângerea electrozilor este un blocaj major care limitează eficiența procesării EDM:
· Dispozitivele manuale convenționale necesită prindere repetată, aliniere a cadranului și calibrare a poziției pentru fiecare înlocuire a electrodului. Costul de timp auxiliar este mare, iar precizia de poziționare depinde în mare măsură de experiența operatorului la fața locului.
· Pentru matrițele complexe care necesită schimbarea continuă a mai multor grupuri de electrozi, re-configurarea frecventă prelungește semnificativ timpul general de producție.
· Multe mandrine pneumatice comerciale ieftine generează fluctuații de presiune după mii de cicluri. Forța de prindere și deriva de concentricitate vor deteriora calitatea formării suprafeței finale a cavității matriței.
JWGRIP optimizează structura produsului pentru a aborda problemele menționate mai sus:
1. Suprafețele de referință pentru poziționarea miezului adoptă un proces de prelucrare completă cu o singură prindere. După tratamentul de călire, piesele de potrivire critice trec printr-o șlefuire de precizie pentru a garanta un spațiu de montaj constant.
2. Circuitul de aer interior optimizat reduce pierderea de presiune în timpul acționării pneumatice repetate, menținând starea de prindere stabilă pentru lucru ciclic de lungă durată.
3. Este acceptată presetarea electrodului offline. Operatorii termină instalarea electrozilor și depanarea în afara echipamentului EDM. Schimbarea rapidă după andocare evită eroarea de poziționare din ajustările manuale repetate.
4. Compatibil cu modulele automate de încărcare-descărcare a robotului pentru a realiza schimbarea electrodului fără echipaj, furnizând prindere fiabilă de înaltă precizie pentru EDM cu matriță, EDM tăiat cu sârmă și procesarea electrodului de matriță în masă.


Arhitectură internă
Mandrinul pneumatic pentru electroerozare JWGRIP R-Type D150 aplică arhitectura de prindere tip pană, închisă, acţionată de aer:
1. Aerul comprimat din atelier curge în camera de aer interioară prin orificiul de admisie a aerului montat lateral. Presiunea aerului împinge blocul de alunecare cu pană și creează forță de antrenare radială pentru a antrena mai multe fălci de strângere pentru centrarea strângerii spre originea centrală.
2. Când alimentarea cu aer este eliberată, arcul de retur încorporat împinge blocul de pană înapoi, fălcile de strângere se deschid pentru dezasamblarea tijei electrodului sau a dispozitivului de fixare.
Principalele aspecte ale designului structural:
· Toate suprafețele de referință de localizare a miezului sunt finisate prin șlefuire unică de înaltă precizie, minimizând toleranța acumulată de asamblare.
· Canalele de aer sunt integrate în corpul principal al mandrinei în locul conductelor exterioare expuse, prevenind daunele provocate de coliziune în mediul EDM scufundat în ulei.
· Nervurile interioare ranforsate distribuie tensiunea de prindere uniform pe carcasa mandrinei pentru a evita concentrarea locală a tensiunilor în cazul strângerii ciclice pe termen lung. Concentricitatea stabilă și performanța de strângere sunt valabile atât pentru locațiile de utilizare a loturilor din acord-cadru, cât și pentru atelierele utilizatorilor finali cu comandă de expediere.
· Componentele interioare de etanșare adoptă un material de cauciuc special rezistent la ulei, realizat la comandă pentru condițiile de lucru în baie dielectrică de ulei pentru a încetini îmbătrânirea etanșării în timpul prelucrării continue cu eroziune prin scânteie.
Performanța tehnică de bază
1. Capacitate superioară de centrare și repetare a poziționării Suprafețele de localizare cheie trec prin șlefuire de precizie cu mai multe treceri. Concentricitate ≤0,003 mm și precizie de poziționare repetă ≤0,005 mm. Nicio abatere de poziționare acumulată chiar și după cicluri continue de strângere de mii de ori, îndeplinind cerințe stricte de toleranță pentru prelucrarea complexă cu electrozi de matriță cu mai multe cavități.
2. Corpul principal din oțel aliat anti-oboseală de înaltă calitate. Corpul principal adoptă oțel aliat premium 40CrNiMo cu tratament termic integral de călire și revenire, duritate a suprafeței HRC 52-56. Performanță excelentă anti-impact, anti-deformare și rezistentă la coroziune a uleiului, se potrivește strângerii ciclice pe termen lung sub imersie EDM în ulei dielectric. Cu mare încredere în rândul întreprinderilor de fabricare a matrițelor de vârf.
3. Câștig semnificativ de productivitate pneumatică cu schimbare rapidă După o singură calibrare a datelor de referință pe masa mașinii EDM, înlocuirea suportului de electrod costă doar 5-10 secunde prin manipularea supapei de control pneumatice. Strângerea manuală a șuruburilor și trecerea repetată a cadranului sunt eliminate. Timpul auxiliar fără tăiere scade brusc, crescând utilizarea mașinii EDM pentru comenzile de matrițe cu mai multe varietăți cu loturi mici și proiectele de prelucrare a electrozilor la scară largă.
4. Adaptabilitate deplină la scenariul de lucru EDM cu scufundare în ulei. Circuitul de aer integrat ascuns evită deteriorarea conductei cauzată de coliziunea electrodului sau manipularea pieselor de matriță. Funcționare stabilă de lungă durată cu ulei, fără întreținere frecventă a îmbinărilor conductelor de aer.
5. Conformitatea industrială completă și inspecția lotului Fiecare lot de producție efectuează verificarea dimensiunilor, testul de concentricitate, testul de oboseală ciclică de prindere și inspecția de etanșeitate la aer. Documentele de testare CE și ISO9001 pot fi furnizate clienților întreprinderi care semnează contracte-cadru de achiziții centralizate.
Lista de verificare a evaluării
Finalizați următoarea pre-evaluare înainte de a cumpăra mandrină pneumatică EDM JWGRIP R-Type D150 pentru a preveni obstacolele de aplicare la fața locului:
1. Confirmați spațiul disponibil pentru instalarea mesei de lucru a mașinii EDM. Măsurați spațiul rezervat vertical și orizontal pentru a evita interferența mecanică între mandrina, axul și axele mobile.
2. Verificați alimentarea stabilă cu aer comprimat. Presiunea aerului de lucru trebuie să se mențină stabilă între 0,4-0,6 MPa. Sursa de aer trebuie să fie echipată cu separator ulei-apă pentru a filtra umiditatea și impuritățile.
3. Verificați intervalul de diametre a tijei electrodului procesat zilnic, asigurați-vă că dimensiunea reală a electrodului se încadrează în domeniul de strângere nominal al acestei mandrine.
4. Acordați atenție adâncimii de scufundare a uleiului dielectric EDM. Articulația de admisie a aerului trebuie să rămână deasupra nivelului lichidului pentru a preveni intrarea în circuitul de aer intern a refluxului de ulei.
5. Pentru clienții cu acord-cadru de întreprindere sau distribuitorii de comandă în consignație, trimiteți parametrii de mediu complet la fața locului și cerințele de performanță în avans pentru potrivirea corectă a configurației produsului.
Inspecția calității
Toate mandrinele pneumatice EDM JWGRIP R-Type D150 sunt fabricate și inspectate în atelierul nostru de montaj din China, urmând un flux de lucru standardizat în mai multe faze:
1. Inspecția de intrare a materiei prime: bară de oțel aliat 40CrNiMo pentru analiza compoziției chimice și testul de duritate; se atașează certificarea completă a materialului. Materiile prime descalificate sunt respinse direct.
2. Prelucrare CNC brută: contur exterior brut, cavitate interioară a blocului de pană, pasaje pentru canalele de aer și găuri de premontare, lăsând permisiunea de finisare pentru toate suprafețele funcționale legate de localizare.
3. Tratament termic de călire și revenire: controlați cu precizie curba de încălzire, menținere și răcire pentru a atinge duritatea țintă HRC 52-56 și pentru a elibera stresul intern. Acest pas este esențial pentru performanța anti-oboseală împotriva forței de strângere ciclică pe termen lung.
4. Prelucrare CNC fină: gaură de localizare centrală a mașinii, suprafețe de împerechere a blocurilor de pană, orificii filetate de admisie a aerului și găuri de montare. Toleranța dimensiunii cheie este controlată în intervalul ±0,006-0,010 mm.
5. Slefuire de precizie cu mai multe runde pentru localizarea miezului planurilor de referință pentru a satisface cerințele de concentricitate și planeitate.
6. Asamblarea componentelor și punerea în funcțiune a circuitului de aer: instalați grupul de blocuri cu pană, arcuri de retur, garnituri speciale rezistente la ulei și fălci de strângere. Testul ciclic repetat de deschidere-închidere plus inspecția completă a etanșeității la aer îndepărtați bavurile de asamblare și verificați antrenarea pneumatică stabilă.
7. Inspecție finală cuprinzătoare: dimensiunea testului, duritatea, concentricitatea, precizia repetării poziționării, stabilitatea forței de strângere și performanța etanșeității circuitului de aer. Fiecare unitate primește un număr de serie exclusiv de trasabilitate. Mărfurile neconforme merg la reprelucrare în loc de ambalare.
8. Curățare antirugină, tratament anticoroziv al suprafeței și ambalaj din placaj rezistent la șocuri la export.
De ce să ne alegeți ca partener
1. Real Factory Source JWGRIP este un producător propriu de corpuri de iluminat în loc de intermediar comercial pur. Întreaga producție pentru mandrina pneumatică EDM R-Type D150 este finalizată intern. Echipa noastră de inginerie mecanică deține mai mult de 11 ani de experiență în cercetare și dezvoltare în domeniul EDM și înțelege pe deplin aspectele practice ale atelierului de fabricare a matrițelor.
2. Modurile de cooperare flexibile plus personalizarea OEM Opțiunile de modificare OEM includ reglarea intervalului de prindere, conversia interfeței speciale și marcarea logo-ului mărcii clientului. Achiziția de probă pentru loturi mici, dezvoltarea OEM personalizată, acordul-cadru de întreprindere pe termen lung și proiectele de comandă de expediere a distribuitorului sunt toate modele de afaceri acceptabile.
3. Prețuri transparente și urmăribile Oferim liste de prețuri clare în funcție de configurația produsului, complexitatea modificării și diferitele tipuri de cooperare, fără costuri suplimentare ascunse care apar în timpul execuției proiectului.
4. Mecanism complet de garantare a calității Fiecare mandrina poartă un număr de serie unic de trasabilitate. Garanția de doi ani acoperă defecte cauzate de fabricație în condiții de presiune nominală a aerului și de instalare corectă. Echipa tehnică furnizează documente de ghidare pentru instalare și sfaturi pentru depanarea defecțiunilor comune. Piesele consumabile de etanșare uzate sunt excluse din acoperirea garanției.
5. Programe de livrare fiabile și previzibile Produsele cu specificații standard urmează cicluri de producție fixe. Pentru livrarea în loturi de acord-cadru sau cererea de stocare în consignație, oferim feedback periodic despre progresul producției pentru a garanta un ritm stabil de aprovizionare.
FAQ
Î1: Sunteți producător sau furnizor comercial pentru mandrina pneumatică EDM R-Type D150?
A1: JWGRIP este un producător autentic de corpuri de iluminat cu sediul în China. Toate fluxurile de lucru de producție sunt finalizate intern. Oferim dezvoltare OEM, servicii de sprijin pentru acorduri-cadru și cooperare în consignație-comandă, mai degrabă decât să lucrăm ca un simplu comerciant intermediar.
Î2: Poate această mandrină pneumatică să mențină o performanță stabilă în condiții de imersie pe termen lung în ulei dielectric EDM?
A2: Unitatea standard adoptă componente speciale de etanșare rezistente la ulei concepute pentru mediul în baie de ulei EDM. Vă rugăm să respectați cu strictețe specificațiile de instalare pentru a preveni returul uleiului dielectric în circuitul de aer pentru o durată de viață mai lungă.
Î3: Care sunt concentricitatea și precizia de repetare a poziționării mandrinei pneumatice EDM standard R-Type D150?
A3: Concentricitatea produsului standard ≤0,003 mm, precizie de poziționare repetă ≤0,005 mm. Variante de mai mare precizie pot fi realizate prin ajustarea tehnică OEM.
Î4: Ce daune sunt excluse din domeniul de aplicare a garanției?
A4: Garanția de doi ani se aplică pentru defecte cauzate de fabricație sub presiunea nominală a aerului și instalarea corectă. Deteriorările cauzate de supraîncărcarea presiunii aerului, coliziunea mecanică dură, îmbătrânirea naturală a părții de etanșare și întreținerea manuală necorespunzătoare nu sunt acoperite.
Î5: Pot obține documente oficiale cu lista de prețuri?
A5: Da. Vă rugăm să contactați departamentul de vânzări JWGRIP. Pregătim o listă formală de prețuri bazată pe configurația produsului, volumul de achiziții și modurile de cooperare, inclusiv proiecte de acord-cadru sau de comandă de transport.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.

Recomandări de știri