- Acasă
- Despre noi
- Produse
- Aplicații
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne

Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






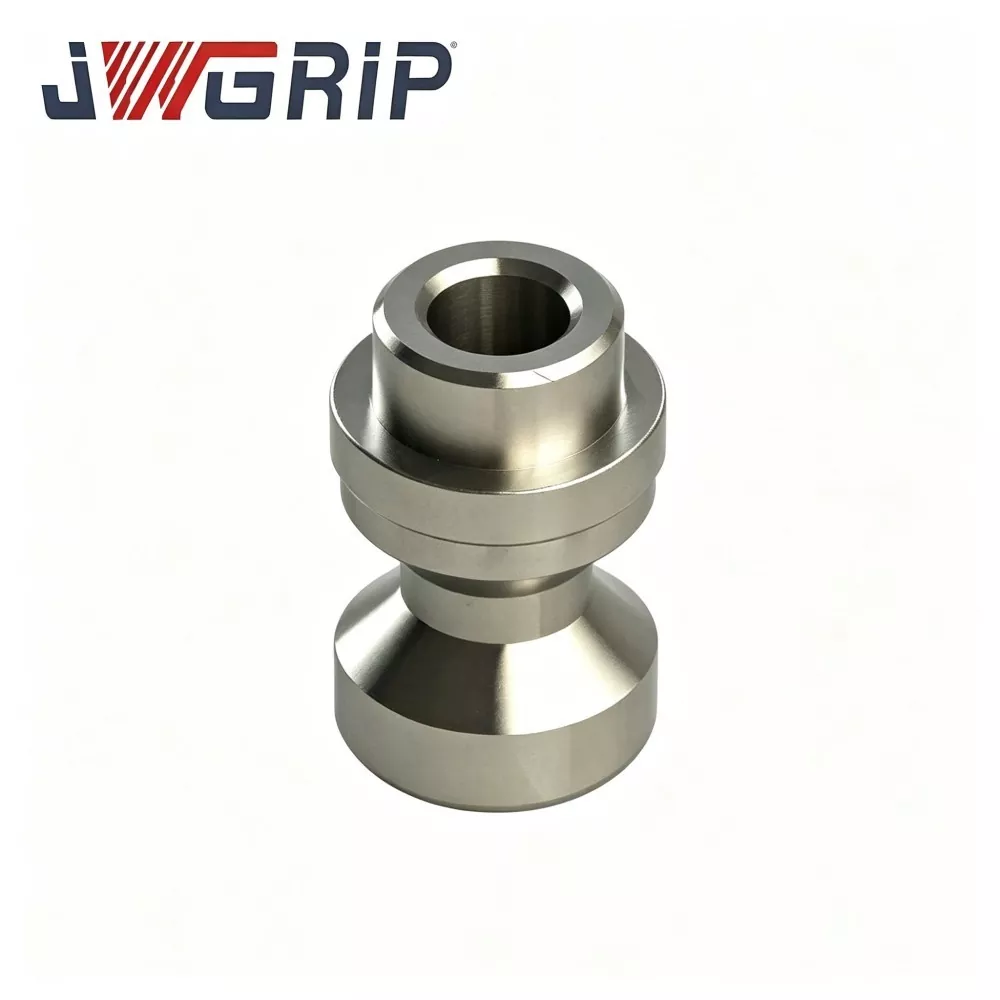
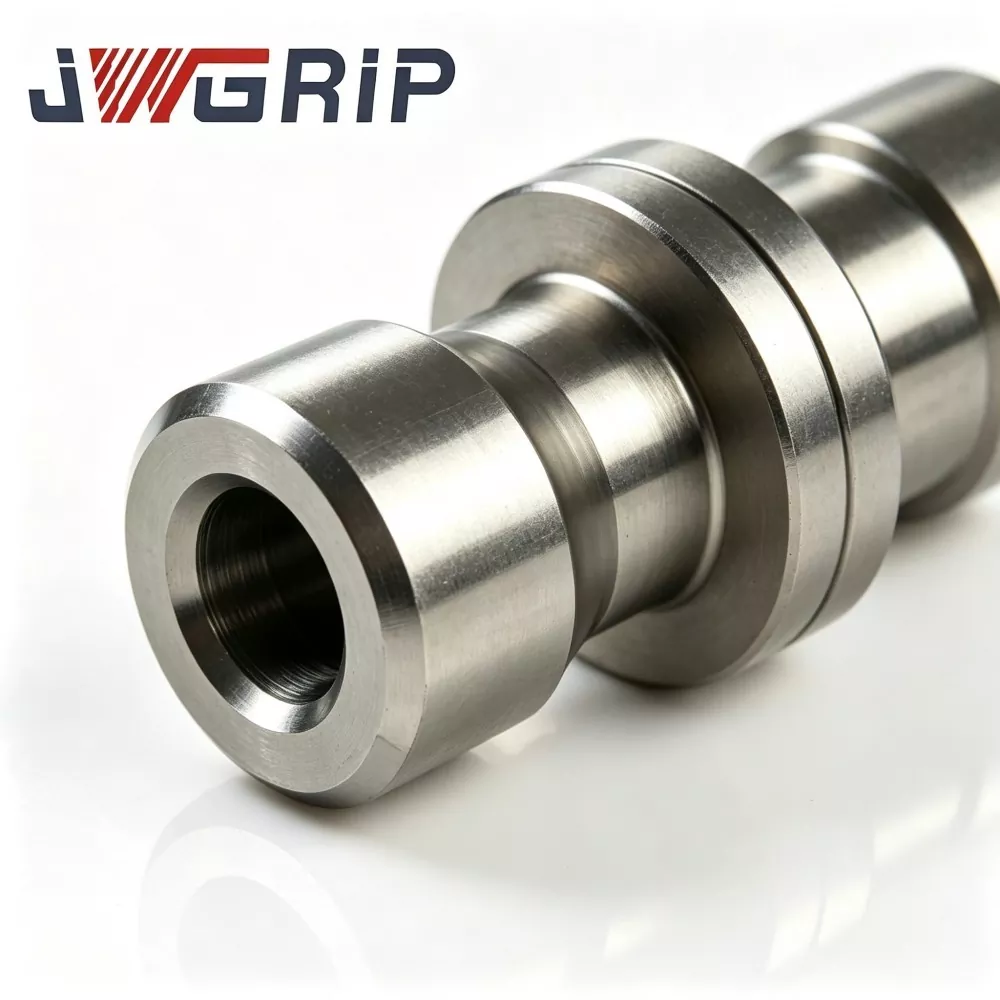
Precision D16 Zero Point Pull Stud pentru prindere CNC
JWGRIP este producătorul și furnizorul profesionist de Stud Precision D16 Zero Point Pull Stud for CNC Workholding în China, cu specificații standard complet în stoc și acceptând comandă globală în vrac pentru fabricile de prelucrare CNC, integratorii de dispozitive și echipele de întreținere a camerei de scule. Este o componentă de poziționare și blocare a miezului de înaltă precizie, potrivită profesional pentru sistemele de prindere cu punct zero din seria D16 în fixarea CNC. Integrând reperul de poziționare de înaltă precizie și structura stabilă de transmisie a forței într-o singură unitate, acesta îndeplinește funcții de bază de poziționare a dispozitivului de fixare, transmitere a forței de blocare și benchmarking de poziționare repetată în timpul prelucrării de mare viteză.
Precision D16 Zero Point Pull Stud pentru CNC Workholding este fabricat din materii prime de oțel aliat premium, adoptând forjare standardizată, mai multe cicluri de tratament termic de precizie și procese de șlefuire ultra-precizie. Diferit de știfturile de tragere obișnuite de uz general, optimizează distribuția tensiunii în zona de contact sferică, reducând eficient presiunea de contact locală și evitând ruperea timpurie, zgârierea și deformarea plastică sub sarcini ciclice de strângere pe termen lung. Cu o precizie geometrică stabilă menținută după sute de mii de cicluri de prindere, știftul de tragere durabil respectă pe deplin standardele CE de siguranță a mașinilor.
Fiecare lot este supus unei inspecții stricte a materialului primit, detectarea defectelor de forjare, clasificarea durității, screening-ul de precizie și verificarea ciclului de eșantionare a produsului finit. Este utilizat pe scară largă pentru asamblarea noilor dispozitive de fixare cu punct zero și înlocuirea știfturilor de tragere uzate și deformate pentru întreținerea dispozitivului la fața locului. Sprijinind achizițiile urgente de stoc și comenzile în vrac de renovare a atelierelor la scară largă, precum și modificarea OEM și personalizată personalizată a specificațiilor filetului, a înălțimii umărului și a toleranței sferice, oferă soluții de sprijin pentru poziționarea punctului zero stabile și de înaltă precizie pentru întreprinderile globale de prelucrare de precizie CNC.
Fluxul de lucru operațional
Șurubul de tragere cu punct zero D16 este partea cheie de transfer al forței și de poziționare a sistemului de prindere cu punct zero din seria D16 pentru prinderea lucrărilor CNC. Când stația de fixare cu punct zero execută acțiunea de strângere, mecanismul de strângere intern se blochează pe suprafața sferică de tragere a știftului de tragere D16. Bazându-se pe suprafața sferică de contact și pe fața de poziționare a umărului, completează poziționarea dublă a direcțiilor radiale și axiale pentru dispozitive de fixare și paleți și transmite forță mare de tragere de blocare pentru procesul de tăiere CNC de mare viteză.
Fără șurub de tragere cu punct zero D16 calificat, sistemul de fixare cu punct zero D16 va suferi următoarele defecțiuni tipice în producția practică:
1. Blocare instabilă a dispozitivului de fixare, deplasare ușoară a dispozitivului de fixare sub vibrația de tăiere
2. Scăderea repetată a preciziei de poziționare cauzată de zgârietura suprafeței sferice, ruperea sau deformarea plastică
3. Zgomot anormal de strângere, solicitare neuniformă pe fălcile de prindere interne a stației cu punct zero
4. Dispozitivul nu se poate elibera ușor din cauza deformării umărului știftului sau a deteriorării filetului
Interfețele de potrivire de bază ale D16 Zero Point Pull Stud:
1. Suprafața de contact sferică de tragere: Cooperează cu fălcile de strângere interne ale stației de fixare cu punct zero D16, suportă forța principală de tragere de blocare.
2. Localizarea feței de referință a umărului: punct de referință de poziționare axială, se potrivește strâns pe suprafața inferioară a dispozitivului de fixare, definește poziția axei Z a dispozitivului de fixare.
3. Secțiune de filet de montare: înșurubați în dispozitivul sau orificiul filetat pentru palet, realizează instalarea fixă a știftului de tragere.
4. Funcție anti-rotație plată / poziționare (opțională): previne rotirea știftului de tragere în timpul ciclurilor de prindere-eliberare.
Flux de lucru complet de strângere-eliberare:
1. Fixați știftul de tragere cu punct zero D16 pe partea inferioară a dispozitivului sau a paletului prin filetul de montare.
2. Operatorii sau echipamentele de automatizare plasează dispozitivul de fixare cu știft de tragere pe stația de fixare D16 cu punct zero. Suprafața sferică a știftului de tracțiune intră în cavitatea interioară a stației pentru a realiza prepoziționarea.
3. Mecanismul de strângere pneumatic/hidraulic al stației cu punct zero acționează; Fălcile de prindere fixează suprafața de contact sferică a știftului de tragere D16, generând o forță puternică de tragere. Fața umărului de localizare se potrivește strâns cu planul de referință al stației pentru a finaliza poziționarea combinată radial-axială.
4. După finalizarea poziționării și blocării, mașina-uneltă CNC pornește tăierea cu viteză mare, iar forța de reacție a tăierii este transmisă prin știftul de tragere către stația de fixare cu punct zero.
5. La finalizarea sarcinii de prelucrare, stația cu punct zero execută acțiunea de deblocare; fălcile de prindere se deschid și eliberează suprafața sferică a știftului de tragere D16.
6. Dispozitivul/paletul poate fi ridicat de la stația cu punct zero, completând un ciclu complet de prelucrare, gata pentru schimbarea dispozitivului în runda următoare.
Știfturile de tragere universale obișnuite, la preț redus, realizează doar funcția de bază de conexiune de tragere, fără optimizarea țintită a distribuției tensiunii de suprafață sferică, a gradientului de duritate a tratamentului termic și a planeității umărului pentru condițiile de funcționare a sistemului D16 cu punct zero. Sub sarcina de impact ciclică de strângere și tăiere pe termen lung, acestea sunt predispuse la ruperea suprafeței sferice, deformarea umerilor și uzura filetului, ceea ce duce la pierderea preciziei întregii unități de fixare cu punct zero. Bazându-se pe experiența practică abundentă a proiectelor de întreținere la fața locului a dispozitivelor de fixare D16, JWGRIP optimizează stresul de contact sferic, tratamentul termic cu mai multe cicluri și procesul de șlefuire ultra-precizie, special pentru D16 Zero Point Pull Stud, care poate susține sarcini ciclice mari de tragere în producția de schimburi frecvente de dispozitive de fixare și poate preveni defecțiunea timpurie a blocării poziției componentelor zero-point.
Analiza practică a punctelor durere
1. Durata de viață scurtă a știfturilor de tracțiune generale obișnuite cu costuri reduse. Suprafața de contact sferică este ușor de produs zgârieturi și zgârieturi după mii de cicluri de prindere. Este necesară înlocuirea frecventă, ceea ce provoacă opriri ale producției și costuri crescute de întreținere a dispozitivelor de fixare.
2. Derivarea preciziei de poziționare repetă cauzată de deteriorarea suprafeței sferice și a umărului de localizare Sub vibrațiile de tăiere și sarcina de tragere ciclică, știfturile de tracțiune inferioare suferă deformații plastice sferice sau deformarea umărului de localizare. Aduce direct deviația de poziționare a dispozitivului de fixare, rezultând o dimensiune instabilă a piesei de prelucrat și o rată crescută de respingere.
3. Risc ascuns de performanță de blocare insuficientă în condiții de tăiere grea În timpul frezării cu avans greu a pieselor de prelucrat din oțel și aliaj de aluminiu, știftul de tragere suportă o forță de reacție uriașă. Știfturile de tragere neoptimizate pot produce risc de alunecare la forță mare de tragere, amenințănd siguranța prelucrării la fața locului.
4. Interschimbabilitatea slabă a produselor cu știfturi de tragere modificate non-standard. Știfturile de tragere nestandard de pe piață au toleranță sferică, înălțimea umărului sau specificațiile filetului inconsecvente. Ele nu pot fi utilizate în mod interschimbabil pentru stațiile standard de fixare D16 cu punct zero, necesitând modificarea manuală a montajului în timpul înlocuirii și extinderea timpului de oprire a echipamentului.
5. Performanță cuprinzătoare instabilă fără inspecție completă a lotului Unii furnizori omit detectarea defectelor, clasificarea durității și verificarea eșantionării ciclului. Știfturile defecte individuale curg în locul de producție, declanșând defecțiunea bruscă la deblocarea dispozitivului și oprirea neașteptată a producției.
JWGRIP Precision D16 Zero Point Pull Stud rezolvă blocajele de producție menționate mai sus prin cinci măsuri de bază de proiectare: materie primă de oțel aliat premium, design optimizat de distribuție a tensiunii pe suprafața sferică, tratament termic de precizie în mai multe cicluri, șlefuire ultra-precizie pentru suprafețele funcționale cheie, inspecție completă a loturilor care respectă standardele CE de siguranță a mașinilor.
Compoziția modulului
JWGRIP Precision D16 Zero Point Pull Stud pentru CNC Workholding este o componentă de poziționare și blocare de înaltă precizie cu un singur corp pentru sistemul de fixare cu punct zero din seria D16. Secțiunile sale funcționale cheie includ patru părți:
1. Suprafață de contact sferică de tragere: zonă principală de strângere care suportă tensiunile, asortată cu fălcile de strângere interne ale stației cu punct zero D16.
2. Localizarea feței de referință a umărului: suprafața de referință de poziționare axială, se potrivește cu partea inferioară a dispozitivului de fixare sau pe planul de referință al stației cu punct zero.
3. Secțiune de filet de montare: Filet de instalare pentru înșurubare în dispozitivul de fixare/orificiul filetat pentru palet.
4. Funcție plată anti-rotație: Previne rotirea știftului de tragere în timpul ciclurilor de strângere-deblocare (versiunea personalizată standard și opțională).
Descrierea părții cheie
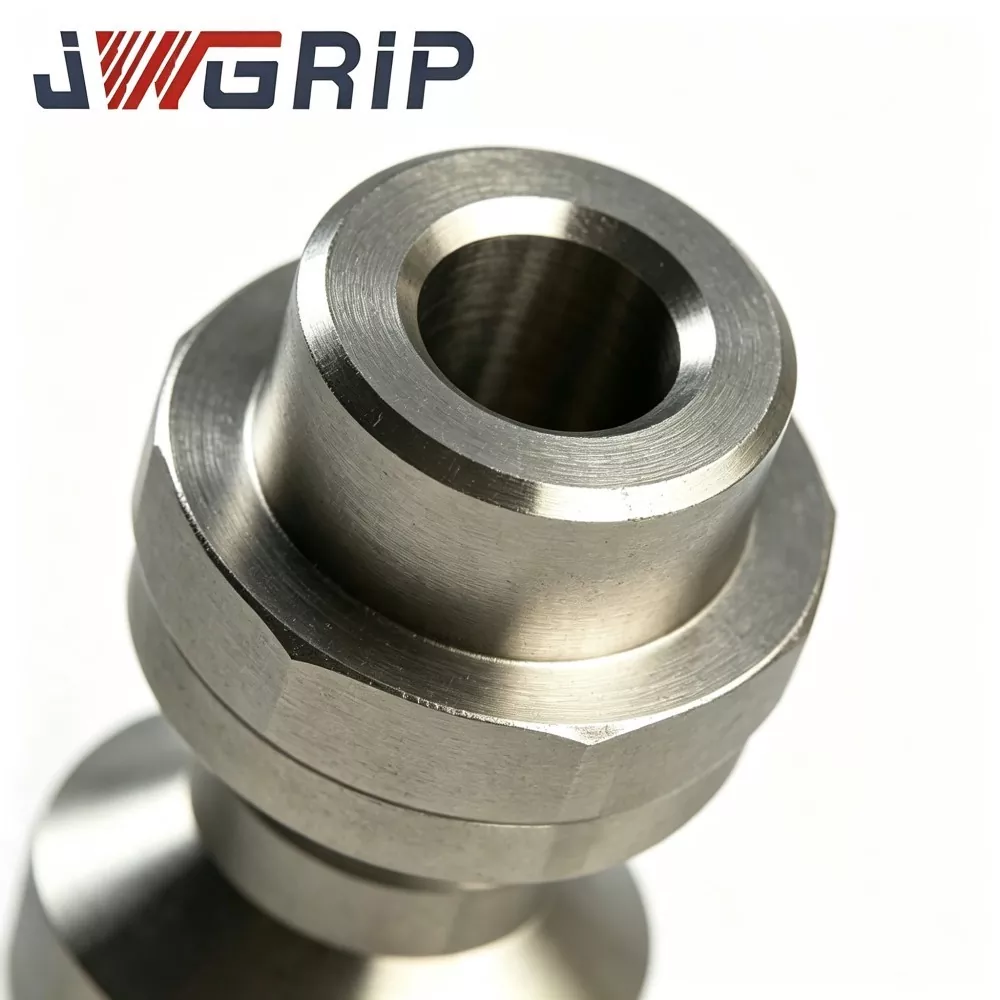
1. Suprafața de contact sferică de tragere Procesată prin șlefuire ultra-precizie, structură de distribuție a tensiunilor sferice optimizată. După un tratament termic special, suprafața obține o duritate ridicată și rezistență la uzură, rezistând la deformare, zgârieturi și deformare plastică sub sute de mii de sarcini ciclice de strângere. Este zona de contact a miezului care poartă forța pentru blocarea punctului zero.
2. Localizarea feței de referință a umărului Față de referință plată de înaltă precizie. Control strict al perpendicularității între fața umărului și centrul sferic, garantează precizia de poziționare axială a dispozitivului de fixare, evită abaterea dimensiunii axei Z cauzată de înclinarea sau înclinarea feței umărului.
3. Secțiunea filet de montare Adoptă specificații de înaltă precizie a filetului, potrivite cu sistemul de fixare D16 cu punct zero. Rezistență bună la tracțiune și performanță anti-oboseală, prevenind alunecarea sau crăparea firului la sarcina de tragere pe termen lung.
4. Caracteristică plată anti-rotație Structură plată anti-rotație frezată, împiedică rotirea știftului de tragere împreună cu frecarea fălcilor de strângere în timpul schimbului repetat al dispozitivului de fixare, protejând fiabilitatea conexiunii filetului; disponibil pentru versiunea standard, acceptă și anularea personalizată în funcție de cerințele desenului clientului.
Avantaje tehnice
1. Dezvoltat special pentru sistemul de prindere cu punct zero din seria D16, soluție standard de piese de schimb interschimbabile 100% Diferit de produsele universale cu șuruburi de tragere de pe piață, Precision D16 Zero Point Pull Stud for CNC Workholding este complet optimizat, vizând ca stația de fixare cu punct zero D16 să aibă nevoie de profil de parametru de fixare a fălcilor și de forță de tragere de referință. Înlocuire directă fără modificarea secundară a fitingurilor, reducând foarte mult timpul de întreținere a dispozitivului.
2. Distribuție optimizată a tensiunii sferice + tratament termic de precizie în mai multe cicluri, rezistență remarcabilă la uzură și performanță anti-oboseală Optimizează tensiunea de contact sferică pentru a reduce presiunea de contact locală. Oțel aliat premium cu tratament termic de precizie multiciclu atinge un gradient de duritate rezonabil. Rezista eficient la deformare, zgârieturi și deformare plastică sub sute de mii de strângere ciclică, prelungește durata de viață a componentelor.
3. Șlefuire de ultra-precizie pentru suprafețele cheie, performanță stabilă de repetare a poziționării pe termen lung Suprafața sferică și fața de referință a umărului de localizare adoptă un proces de șlefuire ultra-precizie. Control strict al toleranței geometrice pentru perpendicularitate, rotunjime și dimensiune sferică. Păstrați performanța de poziționare constantă după cicluri de schimbare a dispozitivelor de fixare în cantități mari, asigurați dimensiunea stabilă de prelucrare a piesei de prelucrat.
4. Stoc standard și capacitate flexibilă de personalizare OEM. Știfturile standard D16 cu punct zero sunt în stoc suficient pentru înlocuirea urgentă a dispozitivelor de întreținere. Sprijină personalizarea OEM: ajustarea specificațiilor filetului, modificarea înălțimii umerilor, optimizarea toleranței sferice, schimbarea structurii anti-rotație, pentru a satisface cerințele personalizate ale diferitelor soluții speciale de fixare CNC.
5. Inspecție strictă a lotului pe întregul proces și verificare a locului de producție în masă Fiecare lot de producție finalizează inspecția materialului primit, detectarea defectelor de forjare, verificarea durității, sortarea cu precizie a dimensiunilor și verificarea prelevarii de probe a ciclului de produs finit. Produsele au fost aplicate în masă și verificate pe un număr mare de site-uri interne de producție de dispozitive CNC cu punct zero.
Instalare și precauții operaționale
1. Curăţare şi verificare înainte de instalare Curăţaţi complet orificiul filetat de pe dispozitivul de fixare/palet, îndepărtaţi aşchiile de fier, reziduurile de lichid de tăiere şi contaminanţii străini. Verificați orificiul filetat pentru deteriorări; reparați sau înlocuiți firul de fixare dacă dinții filetului sunt sparți. Verificați suprafața de referință de împerechere pentru a nu există zgârieturi, bavuri sau zgârieturi.
2. Montarea știftului de tragere cu punct zero D16 Înșurubați șurubul de tragere D16 în orificiul filetat al dispozitivului de fixare. Strângeți respectând cu strictețe cerințele de cuplu specificate în fișa tehnică. Strângerea excesivă este interzisă, pentru a preveni deteriorarea filetului, deformarea feței umărului și eșecul ascuns al preciziei de poziționare.
3. Verificați starea de potrivire de referință a ansamblului După instalare, confirmați că fața de referință a umărului de localizare se potrivește strâns pe suprafața inferioară a dispozitivului de fixare, fără înclinare sau decalaj. Nu lăsați particule străine prinse între umăr și dispozitiv. Dacă sunt instalate mai multe știfturi de tragere pe un dispozitiv, asigurați-vă că toate știfturile păstrează o stare de montare consecventă.
4. Testul de simulare a schimbului manual de pre-utilizare Montați dispozitivul de fixare asamblat cu știfturi de tragere D16 pe stația de fixare D16 cu punct zero, executați testul manual repetat de strângere-deblocare. Verificați prinderea este fermă, deblocarea este lină, fără zgomot anormal. Confirmați că nu există blocare între suprafața sferică a șurubului de tragere și fălcile interioare ale stației.
5. Test de verificare a stării de tăiere Efectuați tăierea de probă pentru piesa de prelucrat, inspectați stabilitatea blocării dispozitivului de fixare și consistența dimensiunilor de prelucrare a piesei de prelucrat. După ce performanța este confirmată calificată, introdus oficial în producție în serie.
6. Cerință de inspecție zilnică la fața locului Demontați regulat știfturile de tragere pentru inspecția aspectului. Verificați suprafața sferică pentru zgârieturi/scăpare, inspectați suprafața umărului pentru uzură și uzură. Înlocuiți știftul de tragere în timp util odată ce apare o deteriorare evidentă, evitați defectarea neașteptată a preciziei în timpul prelucrării în masă.
Servicii de asistență post-vânzare
1. Îndrumare tehnică online de la distanță: acoperă consultarea de selecție a șuruburilor de tragere, ghidarea cuplului de instalare și depanarea la fața locului a dispozitivului de fixare cu punct zero.
2. Fișa tehnică completă și documentul de operare de instalare sunt furnizate pentru fiecare comandă de achiziție.
3. Consultare personalizată la nivel de inginerie: modificarea specificațiilor firului, ajustarea înălțimii umerilor, personalizarea toleranței sferice, optimizarea structurii anti-rotație și alte cerințe personalizate.
4. Sprijină achiziționarea de probe dintr-o singură bucată și furnizarea de comenzi în vrac în loturi mari de știfturi de tragere cu punct zero D16, îndeplinind cerințele urgente de întreținere a dispozitivelor și de modernizare a loturilor de atelier.
5. Declarație de garanție: în condiții de instalare corectă și de sarcină de tracțiune nominală, corpul principal neconsumabil al D16 Zero Point Pull Stud se bucură de 2 ani de garanție. Uzura cauzată de frecarea ciclică normală, zgârieturile cauzate de impactul așchiilor străine sunt excluse din domeniul de aplicare gratuit al garanției. Daunele cauzate de montarea cu un cuplu excesiv, forța de tragere la suprasarcină, coliziunea provocată de om și mediul de operare necorespunzătoare nu sunt acoperite de garanție.
FAQ
Î1: Poate acest Precision D16 Zero Point Pull Stud să fie asortat direct cu stațiile standard de fixare cu zero-punct din seria D16?
Da. Precision D16 Zero Point Pull Stud pentru CNC Workholding este o piesă de schimb standard pentru poziționare și blocare pentru stațiile de fixare cu punct zero din seria D16. Dimensiunea sferică, înălțimea umărului și specificațiile filetului respectă standardul original al sistemului D16, pot fi instalate direct și înlocuite fără modificare secundară.
Î2: Câte cicluri de strângere poate atinge știftul de tragere cu punct zero JWGRIP D16 în stare nominală de funcționare?
În condiții de instalare corectă, cuplu adecvat și mediu de lucru curat, poate atinge sute de mii de cicluri de strângere. Durata de viață reală se referă la sarcina de tăiere, gradul de poluare cu așchii și starea de întreținere regulată pe locul de producție.
Î3: Dacă pentru proiect este necesară filet special, dimensiunea umărului sau toleranță sferică, este disponibil un serviciu personalizat?
Serviciu personalizat OEM este disponibil. Puteți furniza desene sau parametri tehnici detaliați, putem ajusta filetul, înălțimea umerilor, toleranța sferică și structura anti-rotație în funcție de cerințele actuale ale dispozitivului de fixare.
Î4: Este acceptată achiziția de mostre dintr-o singură bucată pentru verificarea și întreținerea dispozitivului?
Da. Știfturile standard D16 de tragere cu punct zero sunt în stoc, care acceptă achiziționarea unui eșantion dintr-o singură bucată pentru testarea dispozitivelor de fixare și întreținerea la fața locului, susținând, de asemenea, comenzi în vrac de volum mare pentru proiectele de renovare a atelierelor.
Î5: Care sunt punctele cheie pentru întreținerea zilnică a știftului de tragere cu punct zero D16?
Puncte de focalizare: Păstrați firul, suprafața de contact sferică și fața umărului de localizare curate, fără reziduuri de așchii; strângeți șurubul de tragere strict conform cuplului specificat; inspectați regulat suprafața sferică pentru zgârieturi / zgârieturi, suprafața umărului pentru uzură și uzură; înlocuiți șurubul de tragere la timp odată ce apare o deteriorare evidentă.
Trimite o anchetă
Informatii de contact
-
Abordare
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincia Guangdong, China
-
Tel
-
E-mail
Bine ați venit să trimiteți o întrebare către JWGRIP. Echipa noastră profesionistă tehnică și de vânzări va oferi o selecție gratuită de dispozitive, un design personalizat de soluții și o cotație precisă.
produse asemanatoare
Recomandări de știri